Статья покупателя
Как непрерывный розлив меняет линию розлива томатного соуса
Непрерывный розлив меняет линию фасовки: дозирование выполняется в потоке конвейера, а не как отдельная операция с остановкой тары. Для томатного соуса, пасты, кетчупа и других вязких продуктов важна согласованная интеграция от розлива до последующей упаковки.
Какое решение помогает принять эта страница
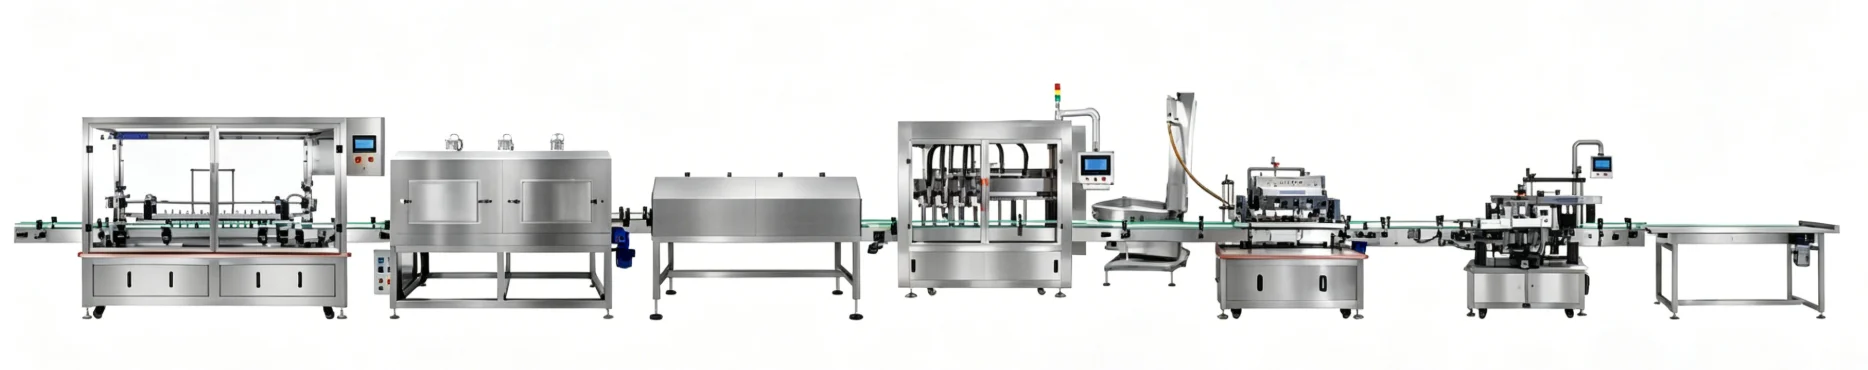
Главное изменение связано с согласованием процесса: следящий розлив выполняет дозирование внутри потока конвейера, а последующие модули могут быть объединены в единую логику линии. Проект следует оценивать как полный процесс розлива и упаковки, а не как отдельный дозатор.
Вопросы покупателя, на которые отвечает страница
Почему остановка тары нарушает ритм линии розлива томатного соуса? В исходных материалах остановочное дозирование связано с ожиданием и слабой непрерывностью линии. Непрерывный розлив на конвейере устраняет этот разрыв процесса, выполняя дозирование во время движения тары.
Какую роль играет следящий розлив? В концепции BOJLINE заправочные головки следуют вместе с тарой во время дозирования, поэтому розлив не выделяется в отдельную точку остановки линии.
Какие операции можно объединить после розлива? В документированной цепочке указаны укупорка, контрольное взвешивание, нанесение даты и номера партии, этикетирование, термоусадочная обрезка рукава и сбор готовой тары. В зависимости от проекта в общий процесс также могут входить подача, мойка и сушка бутылок.
Как учитываются гигиена и прослеживаемость? В материалах указаны CIP-мойка на месте, паровая вакуумная укупорка, лазерная маркировка CO2, металлодетекция и контрольное взвешивание. Это функции для оценки в составе пищевой линии, а не замена валидации конкретного проекта.
Почему остановочный розлив нарушает ритм линии
В обычной схеме с остановкой тара ожидает у точки розлива, прежде чем начнётся дозирование. Для томатного соуса, томатной пасты, кетчупа и других вязких продуктов такая точка ожидания отделяет розлив от остального конвейерного процесса, поэтому непрерывность линии становится ключевым инженерным вопросом.
Практическая проблема связана не только с самим дозатором. Когда розлив, укупорка, контроль, маркировка и этикетирование рассматриваются как отдельные участки, на каждом переходе может возникать ожидание или нарушаться заданный поток. Поэтому непрерывная линия начинается с согласования операции розлива и ритма конвейера.
Следящий розлив переносит дозирование в поток конвейера
В исходных материалах BOJLINE описана концепция двухголовочного следящего розлива: операция следует за тарой на конвейере, а не требует её остановки для каждой дозы. Логика проектирования меняется с отдельной точки остановки на согласованную операцию в движении.
Для производственной команды важно оценить изменение логики передачи: во время дозирования тара остаётся частью конвейерного потока, а следующие операции упаковки планируются с учётом этого потока. Поэтому непрерывный розлив является решением для всей линии, а не только характеристикой одной машины.
От розлива к единой цепочке упаковки
В документированной цепочке BOJLINE могут быть объединены подача бутылок, мойка, сушка, розлив, укупорка, контрольное взвешивание, маркировка, этикетирование, термоусадочная обработка рукава и сбор готовой тары. Точная комбинация зависит от проекта, но принцип остаётся общим: соединить переходы между операциями, а не оставлять каждый участок отдельным ручным островом.
Такая структура применима к линиям розлива томатного соуса, линиям фасовки томатной пасты, линиям упаковки кетчупа и линиям наполнения томатных продуктов с кусочками. Она также помогает производственным и закупочным командам сравнивать отдельный дозатор с полной линией розлива и упаковки.
Гигиена, контроль и прослеживаемость остаются частью ритма линии
Для пищевого предприятия недостаточно только визуально более быстрого конвейерного решения. В материалах указаны CIP-мойка на месте, паровая вакуумная укупорка, лазерная маркировка CO2 для даты и партии, металлодетекция и контрольное взвешивание. Эти функции связывают ритм производства с гигиеной и контрольными проверками.
Для инженерной, производственной и закупочной команд следующий шаг — определить продукт, формат тары, существующие операции и необходимые последующие модули до обсуждения конфигурации линии. Доступные материалы не подтверждают числовую производительность, скорость, точность дозирования, диапазон объёма или диапазон тары, поэтому эти параметры требуют отдельной проверки по проекту.
Планируете модернизацию линии розлива томатного соуса?
Передайте проектной команде информацию о продукте, формате тары, существующих операциях и необходимых последующих модулях для обсуждения всей технологической линии.