CODAPAK
Линия для фасовки соусов: одна дозирующая станция для разной вязкости
Одна дозирующая станция в цехе соусов работает не на одной вязкости: за смену через неё проходят майонез, кетчуп, сырный соус и густая томатная база, в стекле, ПЭТ и жести. Разбираем, почему при смене продукта и тары уходит доза и как поршневой дозатор с трёхходовым клапаном и головками, идущими за тарой, удерживает её без остановки бутылки.
Для цеха, где в одну смену идут майонез, кетчуп и сырный соус в стекле и ПЭТ, важна не скорость одной головки, а способность одной дозирующей станции держать дозу на разной вязкости и отдавать ровно заполненную тару на укупорку без остановки бутылки. Поршневой дозатор с сервоприводом, трёхходовой клапан и головки, идущие за тарой, дают именно это — при условии проверки на конкретном продукте и формате тары.
Вопросы, которые рассматриваются на странице
- 01
- Почему доза уплывает при смене соуса: чем поршневой дозатор с сервоприводом отличается от пневматического и почему ход поршня не зависит от давления воздуха в цеховой магистрали.
- 02
- Что именно перенастраивается при переходе на другую банку или бутылку: захват по горлышку, упор, высота блока головок, сменное сопло и упоры на транспортере.
- 03
- Можно ли ставить такую станцию в линию с укупоркой и этикетировкой и что согласовать по стыку: подачу тары, шаг и высоту упоров, отвод сброса при промывке.
Как выглядит участок, где соусы меняются по вязкости
Участок соусов редко живёт на одном продукте: за смену через дозатор проходят майонез и соусы на его основе, кетчуп и томатные соусы, сырные и сливочные соусы, густые дипы. Вязкость у них разная, и одна и та же доза ведёт себя по-разному: густая масса медленнее заполняет горлышко, жидкая — плещет.
Вторая особенность — тара. Стеклянная бутылка и банка, ПЭТ, жесть соседствуют на одной площадке, а значит отличаются диаметром горлышка, высотой и диаметром корпуса: под каждый формат нужна своя настройка захвата и упора.
Третья — непрерывность. Участок розлива стоит между смесительным отделением и укупоркой, поэтому остановка бутылки под соплом гасит темп всей линии, а не только дозатора.
Поэтому участок собирают вокруг одной дозирующей станции, которая принимает всю линейку соусов и ходовые форматы тары, вместо отдельной машины под каждый продукт. Это и есть та задача, под которую проектируется линия розлива густых продуктов.
Почему старые схемы дают нестабильную дозу и простои
Полуавтоматическая заливка ковшом или ручным дозатором держится на операторе: от него зависят и доза, и темп. На густом соусе разброс между банками виден сразу, а любая пауза останавливает поток.
Позиционная заливка с остановкой тары выглядит точнее, но именно она даёт взбалтывание и расплёскивание: бутыль встаёт, налив идёт, затем бутыль трогается — при пуске продукт колышется и уходит через горлышко. Отсюда грязная тара и подтирание на выходе.
Пневматический поршневой дозатор зависит от давления воздуха в цеховой магистрали: просадка давления меняет ход поршня, и доза уходит от банки к банке — нестабильная доза, которую замечают уже на складе готовой продукции.
Машина, собранная под один соус, плохо переносит второй: на другой вязкости приходится заново настраивать узлы и менять сопла, на другом формате банки — переставлять упоры и захват, а смена продукта превращается в простои.
Что удерживает дозу при переходе от майонеза к кетчупу
Основа — поршневой дозатор: цилиндр поршневого насоса одновременно служит мерной ёмкостью. Сначала продукт всасывается в цилиндр, затем выталкивается в тару, поэтому объём задаётся ходом поршня, а не временем истечения — густая и жидкая масса дозируются по одной схеме, отдельная настройка под каждый соус средней густоты не нужна.
Воздух заменён сервоприводом: каждый из четырёх поршневых насосов ведёт отдельный серводвигатель, у которого регулируются скорость и число оборотов. В отличие от пневматики ход не привязан к давлению в магистрали — поэтому доза не плывёт при просадке воздуха.
Трёхходовой поворотный клапан разводит два такта: на всасывании «бункер — мерная ёмкость», на выдаче «мерная ёмкость — наполнительный клапан». Продукт не идёт самотёком, поэтому вязкость меньше влияет на розлив, а тракт остаётся замкнутым от бункера до сопла.
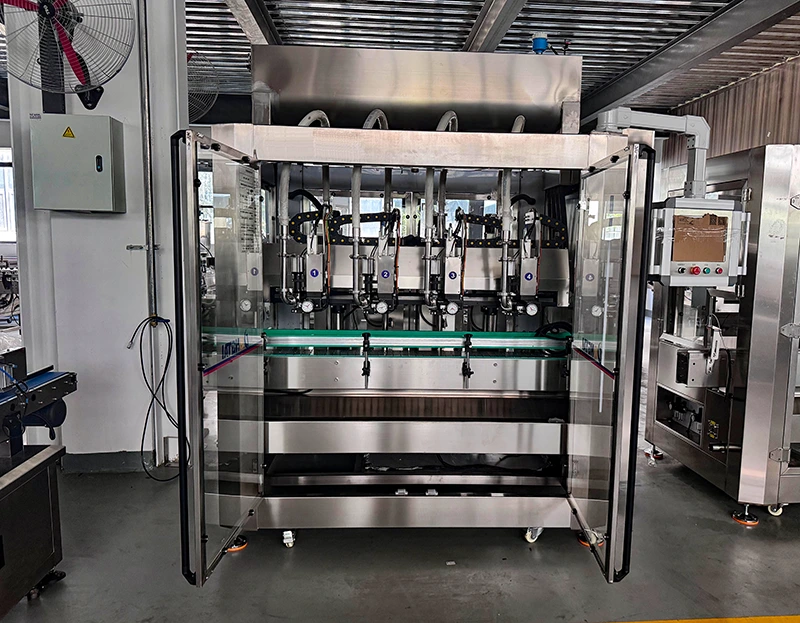
Четыре головки идут за тарой: пока бутыль движется по пластинчатому транспортеру, головки синхронно смещаются в её сторону и с её скоростью — по косозубой рейке, через серводвигатель с шестернёй и по линейной направляющей. Сменные наполнительные сопла и регулируемый захват по горлышку закрывают разницу форматов.
Переналадка под другой формат и промывка тракта
При переходе на другую банку или бутылку перенастраиваются четыре узла: захват с регулируемым расстоянием между губками, регулируемый упор, подъём блока головок на пневмоцилиндре и сменное наполнительное сопло. На транспортере отдельно регулируются высота и шаг голубых пластиковых упоров.
Время переналадки в открытых материалах не приведено, поэтому его надо мерить на своей таре: этот пункт уточняется на этапе подбора вместе с форматом горлышка.
Тракт собран на быстросъёмных хомутах: трубопроводы от U-образного бункера до поршневых насосов снимаются без инструмента, а клапан промывки сливает остатки продукта из бункера в отдельную ёмкость с боковым отводом. Промывка идёт чистой или стерильной водой.
Смотреть за процессом можно не открывая двери: створки из прозрачного закалённого стекла спереди и сзади плюс прозрачная дверь электрошкафа показывают мерные цилиндры и работу узлов на ходу, а датчик уровня в бункере сам останавливает подающий насос по достижении порога — без перелива и без лишних остановок.
Как участок розлива стыкуется с укупоркой, этикеткой и транспортером
Стык с транспортом решён внутри машины: пластинчатый цепной транспортер встроен в раму из нержавеющей стали 304, подача тары автоматическая, и на выходе участка бутыль уходит на следующий модуль своим ходом, без ручного переноса. Поэтому участок розлива ведёт себя как отдельный модуль фасовочно-упаковочного оборудования, а не как приставка к столу.
Укупорка и этикетировка — соседние операции, а не части этой машины. Укупорочная (закаточная) машина и этикетировщик ставятся в линию после розлива, и их темп подбирается под темп дозирования, а не наоборот.
Интегратору нужно согласовать четыре вещи: шаг и высоту упоров на транспортере, положение блока головок по высоте, формат горлышка под захват и тип сопла, а также место отвода сброса при промывке.
Итог для участка: непрерывная подача и стабильная доза на всей линейке соусов, меньше расплёскивания и меньше брака на выходе, промывка и переналадка без разборки тракта, а следующий модуль получает ровно заполненную тару с предсказуемым темпом. Конкретные вязкость, темп и точность дозы уточняются на этапе подбора по образцу продукта и тары.
Условия применимости
Диапазон вязкости, точность дозы, производительность, напряжение питания и потребляемая мощность, давление воздуха, габариты и масса в открытых материалах не подтверждены и уточняются по запросу. Пригодность конкретного продукта, формата тары и места стыка с укупоркой проверяется на этапе подбора — по образцу продукта, тары и описанию участка. Время переналадки и параметры промывки нормируются по факту, на конкретной линии.
Подобрать дозирующий узел под вашу линейку соусов
Опишите продукты, которые идут в смену, форматы тары и то, что стоит после розлива. Мы сверим их с конфигурацией станции и вернёмся с уточнёнными параметрами по вашему случаю.