CODAPAK
Оборудование для фасовки соусов: как выбрать станок под свою тару
Заводы соусов и пастообразных продуктов работают сразу с несколькими рецептурами — от текучих до густых и вязких — и с разной тарой: стекло, ПЭТ, банки, бутылки с разным горлом. Поэтому выбор оборудования для фасовки соусов начинается не с цифры производительности, а со способа дозирования, посадки под тару и санитарного исполнения. Разбираем, что даёт поршневой дозатор с трёхходовым клапаном, сопровождение тары четырьмя головками и разборная обвязка из нержавеющей стали.
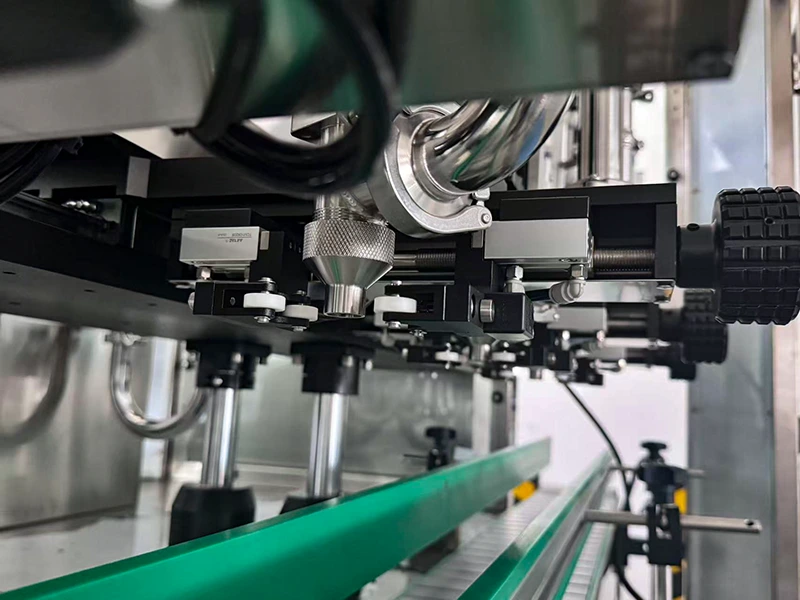
Для соусов от текучих до густых решает не максимальная скорость, а объёмная поршневая доза, сопровождение тары без остановки и разборная санитарная обвязка; остальные параметры сверяются с вашим ассортиментом на этапе подбора.
Вопросы, которые рассматриваются на странице
- 01
- Как выбрать оборудование для фасовки соусов, если продукт на участке идёт от текучего до густого?
- 02
- Почему при позиционной заливке доза уходит и продукт плещет через край горла?
- 03
- Что проверять в санитарном исполнении и мойке станка для розлива соусов?
Кто выбирает оборудование для фасовки соусов и почему задача не сводится к одной цифре
Соусное производство почти никогда не бывает моноассортиментным: на одной площадке идут кетчуп и томатный соус, майонез, дипы, мёд, гель, томатная продукция. Консистенция при этом гуляет от текучей до густой и вязкой, и один и тот же станок должен держать весь этот диапазон.
Тара тоже смешанная: стеклянная и ПЭТ тара, банки, бутылки разного диаметра горла и разной высоты. Требование к машине — переналаживаться под формат, а не обрастать отдельным станком на каждый вид бутылки.
Отсюда практический вывод для подбора: сначала сравнивают способ дозирования, посадку под тару и санитарное исполнение, а уже потом смотрят на скорость. Иначе станок покупается под один продукт и через месяц простаивает на другом.
Что мешает полуавтоматической и позиционной заливке
Позиционная, то есть остановочная заливка: бутыль встаёт под соплом, доза наливается, затем тара снова стартует. На пуске продукт взбалтывается и плещет, уровень в горле нестабилен, венчик пачкается — отсюда и перелив, и подтёки на этикеточной зоне.
Полуавтоматическая ручная заливка ковшом держит дозу на операторе: разброс от порции к порции, потери на розлив, простои при смене человека. Для вязких продуктов это ещё и неравномерное заполнение тары.
Чисто пневматический привод дозирования зависит от давления в сети: ход поршня меняется вместе с колебаниями воздуха, а вместе с ним уходит и доза. При нестабильной подаче воздуха получают то перелив, то недолив.
Отдельная проблема — узкая специализация. Станок, подобранный под одну вязкость и один формат, плохо держит соседний продукт из той же рецептурной линейки, и вместо одной машины на участке появляется две.
Поршневое дозирование с трёхходовым клапаном и сопровождением тары
Дозирование строится на поршневых насосах: гильза насоса сама является мерной ёмкостью. Сначала в неё забирается доза, затем она выталкивается — количество задаётся объёмом, а не временем истечения продукта, поэтому вязкость на дозу так не влияет.
Переключение потоков делает трёхходовой поворотный клапан: одно положение — забор из бункера в мерный цилиндр, другое — выдача из цилиндра в наливной клапан. Один клапан на цикл, ветви не смешиваются.
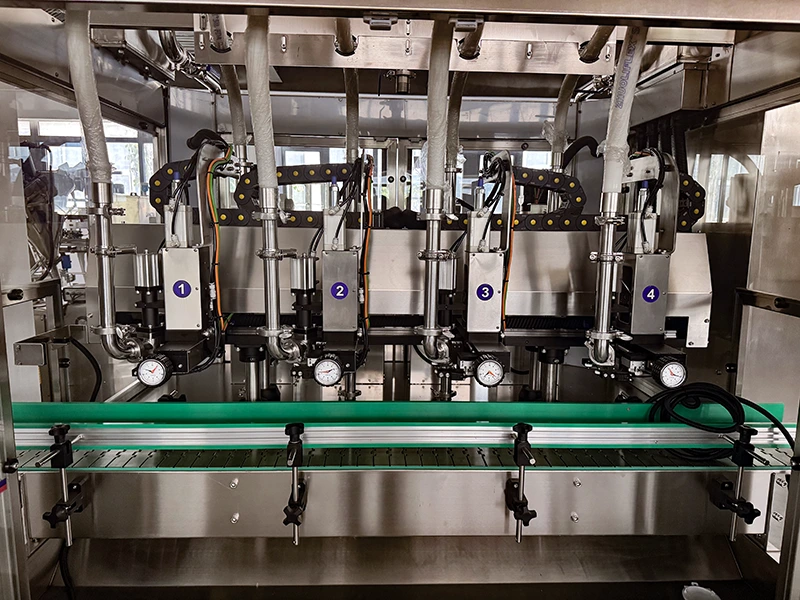
Четыре наливные головки работают на ходу: пока конвейер ведёт тару, головки перемещаются горизонтально вместе с ней и заливают без остановки бутылки. Это и есть ответ на плескание — продукт не получает удар от стоп-пуска тары.
Посадка под тару решается механически: сменные наливные сопла, регулируемые захваты с изменяемым расстоянием между ними, регулируемый отбойник по высоте и шагу, подъём головок пневмоцилиндром под высоту тары. Под каждый формат меняют оснастку, а не машину.
Что смотреть в конструкции: привод, подача и мойка
Подача и уровень. U-образный бункер оснащён датчиком уровня, который управляет подающим насосом: при достижении контролируемого уровня подача останавливается. Это убирает перелив и работу насоса без продукта.
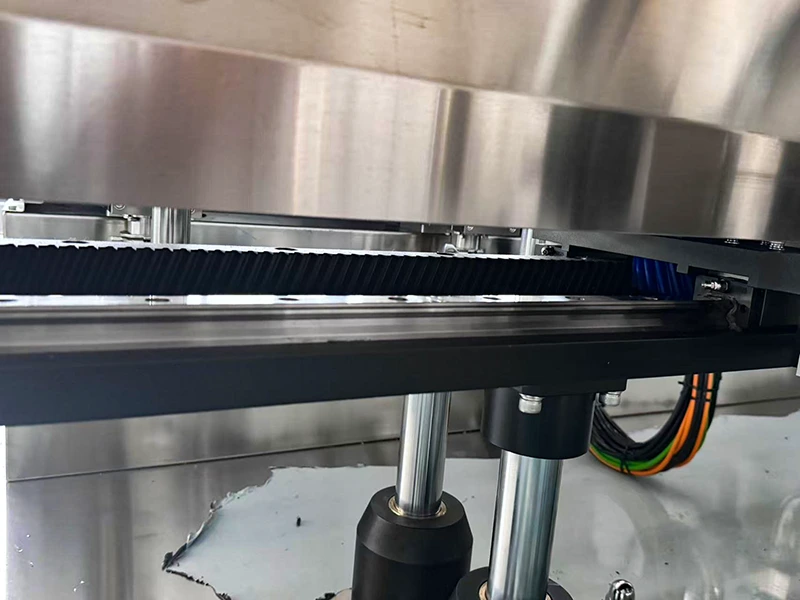
Привод сопровождения. Головки ходят по косозубой рейке с серверным зубчатым приводом и линейной направляющей; каждая из четырёх головок имеет собственный сервопривод, а поршневые насосы приводятся сервомоторами, которые задают обороты и число оборотов. Управление — на ПЛК, задание и контроль — через панель оператора.
Санитария. Рама и обвязка из нержавеющей стали 304, трубопроводы на быстросъёмных хомутах, промывочный клапан со сливом в поддон и боковым отводом. Контур промывается водой без полной разборки узлов, что важно для вязких продуктов.
Наблюдение и защита. Прозрачные двери из закалённого стекла спереди, сзади и на электрошкафу закрывают подвижные узлы и при этом позволяют видеть зону заливки без открывания. На панели задаются доза и скорость, отображается состояние и число налитых бутылок.
Какой результат даёт такая схема в смену
Непрерывная подача: тара идёт по пластинчатому конвейеру без остановок, четыре головки работают одновременно, и цикл больше не делится на «стоп — заливка — пуск».
Стабильная доза: объёмное поршневое дозирование под сервоприводом плюс заливка без плеска дают меньше брака по горлу и венчику и меньше переделок. Точность и допуск при этом не заявляются заранее — они подтверждаются на этапе подбора.
Мойка и переналадка: быстросъёмные соединения и промывочный клапан сокращают время на разборку контура, а сменные сопла и регулируемые захваты закрывают несколько форматов тары в стекле и ПЭТ.
Стыковка с последующими операциями: конвейер и рама из нержавеющей стали дают основу, чтобы встроить станок в участок перед укупоркой и этикетировкой. Сама укупорка и этикетировка — соседние операции линии, а не функции этой машины.
Условия применимости
Диапазон дозы, производительность, точность дозирования, допустимое окно вязкости, напряжение и мощность, давление воздуха, габариты и масса в открытых материалах не подтверждены — уточняется по запросу, на этапе подбора. Совместимость с конкретным продуктом и форматом тары проверяется по образцу. Возможность стыковки с укупоркой и этикетировкой определяется компоновкой участка.
Подобрать оборудование под ваш соус и тару
Пришлите продукт, его консистенцию и формат тары — подберём компоновку, оснастку и подтвердим параметры по образцу.