Тубонаполнительный автомат: наполнение и запайка туб 2–300 мл
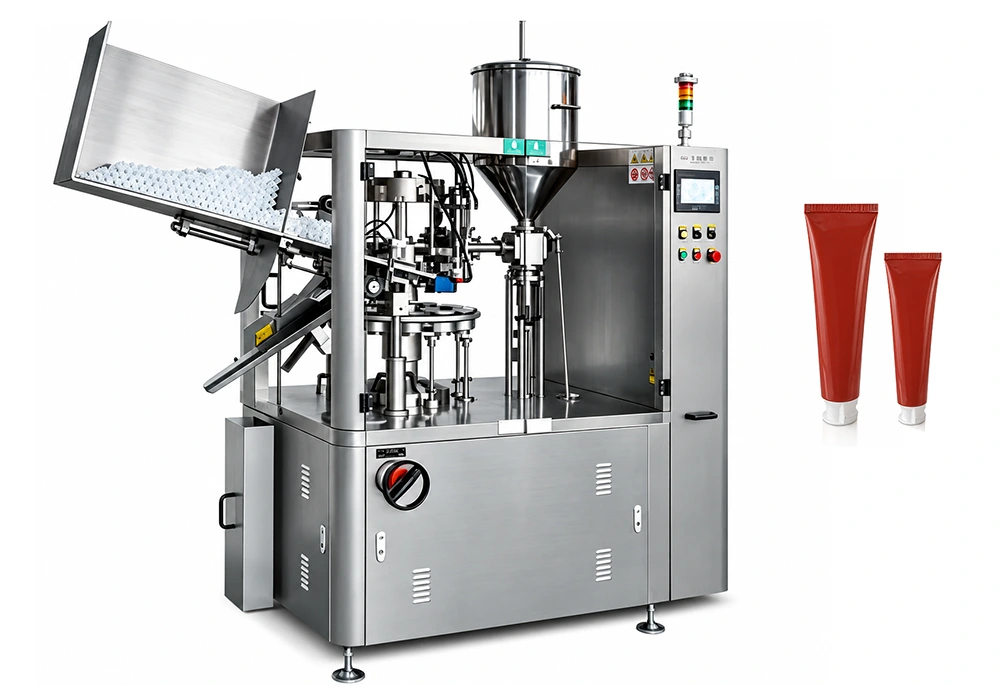
Карусельный автомат для наполнения и запайки мягких туб: пластиковых, ламинированных и алюминиевых. Дозирование 2–300 мл с точностью ≤ ±1%, производительность 60–80 туб/мин, диаметр туб Φ10–60 мм. Девять операций на одном разворотном столе — от подачи пустой тубы до выгрузки готовой продукции.
01 · Что даёт станок
Девять операций на одном разворотном столе
Мягкая туба проходит полный цикл без переноса вручную: пустая туба подаётся в наклонный бункер, ставится вертикально в гнездо, синхронизируется по цветной метке, при необходимости заполняется инертным газом, наполняется через погрузной насадок, хвост прогревается и запечатывается, обрезается и выгружается на конвейер. По документации завода доля годной продукции составляет не менее 99,5%, если исключить причины, связанные с материалом тубы.
Погрузной насадок и инертный газ
Продукт поступает снизу, поэтому газ остаётся над物料 в тубе. Опционально туба заполняется азотом: кислород вытесняется, окисление и рост аэробной микрофлоры замедляются, срок хранения увеличивается.
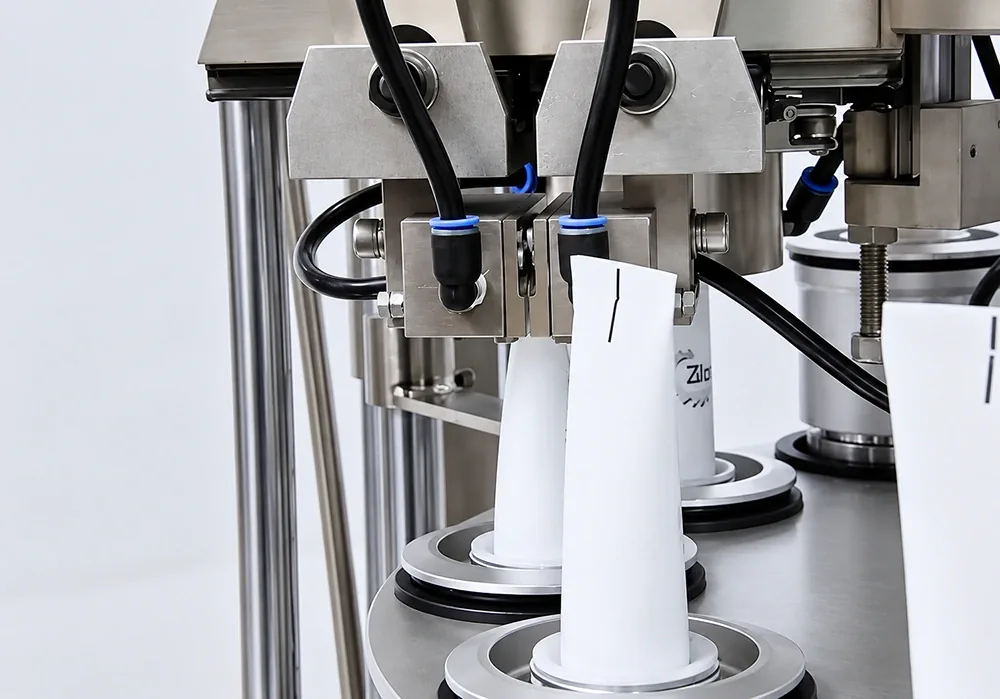
Определение цветной метки
Фотоэлектрический датчик находит чёрную метку на тубе, гнездо поворачивает её в нужное положение. Все тубы запечатываются в одинаковой позе, поэтому шов не уходит в сторону.
Смена формата без разборки
Регулировочные узлы вынесены наружу и снабжены цифровыми индикаторами: давление штанги, высота узла запайки и положение загрузочного лотка настраиваются снаружи, по шкале и на экране.
02 · Технические параметры
Параметры карусельного автомата
Значения ниже — из технической документации завода-изготовителя. Тубонаполнительная машина работает в одном из четырёх диапазонов дозирования: объём фасовки подбирается под задачу, а не наоборот.
| Параметр | Значение |
|---|---|
| Тип станка | Карусельный автомат для наполнения и запайки мягких туб |
| Дозируемый объём | 2–5 / 5–30 / 10–140 / 30–300 мл (четыре диапазона, подбираются под задачу) |
| Точность дозирования | ≤ ±1% |
| Производительность | 60–80 туб/мин (зависит от формата тубы, объёма и вязкости) |
| Диаметр тубы | Φ10–60 мм, возможно изготовление под другой диаметр |
| Длина тубы | 45–250 мм, возможно изготовление под другую длину |
| Материал тубы | Пластиковые, ламинированные, алюминиевые |
| Сжатый воздух | 0,6–0,8 МПа |
| Напряжение и мощность | 380 В / 5 кВт (тепловая запайка — 3,3 кВт) |
| Габариты | 2500 × 1200 × 2400 мм (длина × ширина × высота) |
| Масса станка | около 1500 кг |
Модель, тип привода и состав опции фиксируются в спецификации после согласования объёма, материала и формата тубы.
03 · Рабочий цикл
Как проходит цикл: девять операций
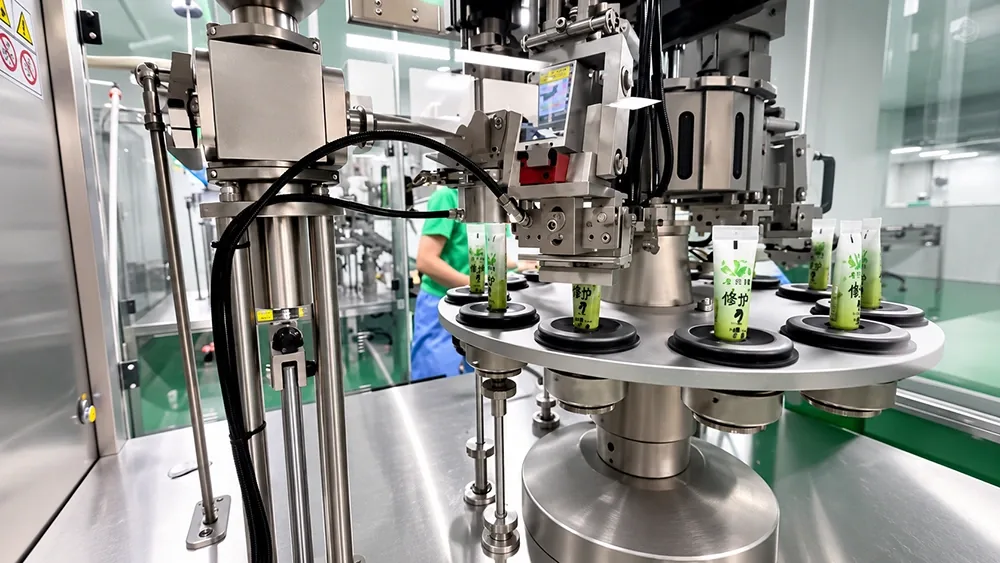
Разворотный стол перемещает тубу от одного рабочего места к другому. Пока туба стоит в своём гнезде, выполняется одна операция — поэтому станок не останавливается на переносах.
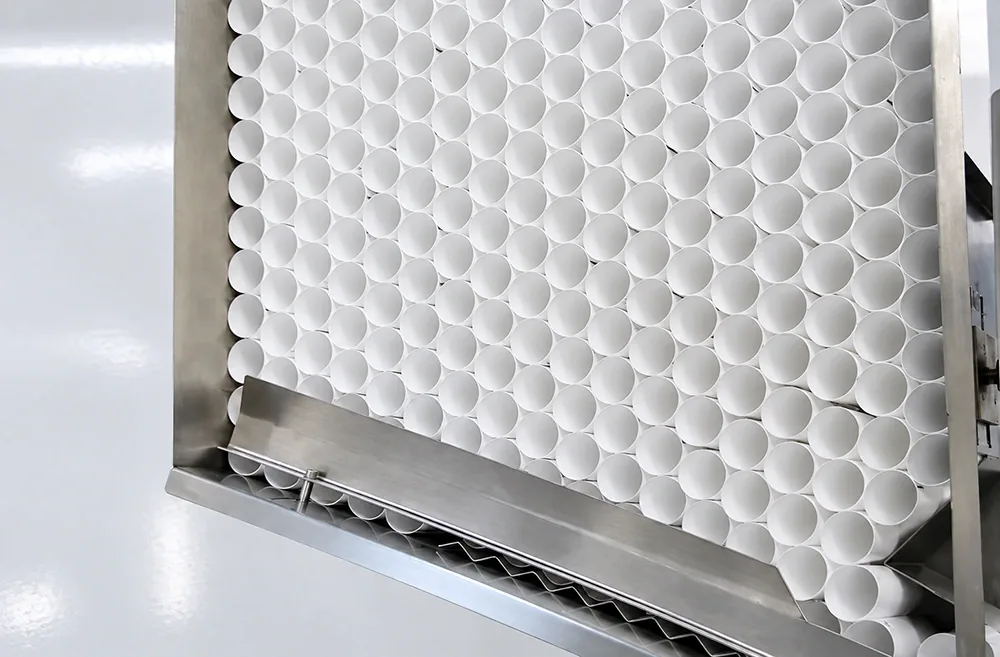
- 1Подача пустой тубы Пустые тубы загружают в наклонный бункер: подающий механизм выравнивает направление, нижняя часть выдаёт их по одной.
- 2Установка в гнездо Лежащая туба поворачивается на 90° и зажимается в гнезде пневматическим цилиндром — дальше она движется вместе с разворотным столом.
- 3Синхронизация по метке Фотоэлектрический датчик находит чёрную метку, гнездо доводит тубу до нужного положения. Положение выставляется регулировочным винтом с цифровым индикатором.
- 4Заполнение инертным газом (опция) В тубу подаётся азот: он вытесняет кислород и замедляет окисление продукта. Датчик определяет направление тубы — при перевёрнутой тубе станок не стартует.
- 5Наполнение Продукт из конического бункера через трёхходовой кран поступает к поршневому дозирующему насосу. Насадка погружается на дно тубы, поэтому газ остаётся над продуктом.
- 6Прогрев хвоста Внутренняя стенка хвоста прогревается узлом с цифровым термоконтроллером — температура задаётся оператором по плёнке тубы.
- 7Запайка и опрессовка Две зажимные пластины с рельефом сжимают хвост. Опционально одновременно выдавливается дата и номер партии. Высота узла настраивается маховиком по шкале под длину тубы.
- 8Обрезка хвоста Обрезной нож снимает остаток после запайки, отход падает в сборный бак под станком.
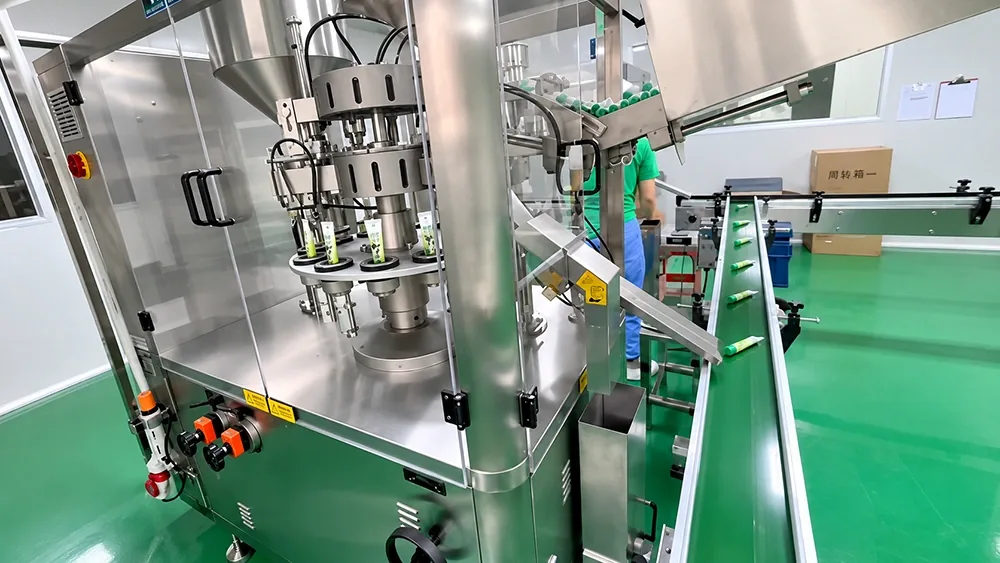
- 9Выгрузка Толкатель выдавливает готовую тубу из гнезда, и она скользит по наклонному лотку на транспортёр. Две машины могут работать параллельно на один конвейер.
04 · Конструкция
Из чего состоит станок
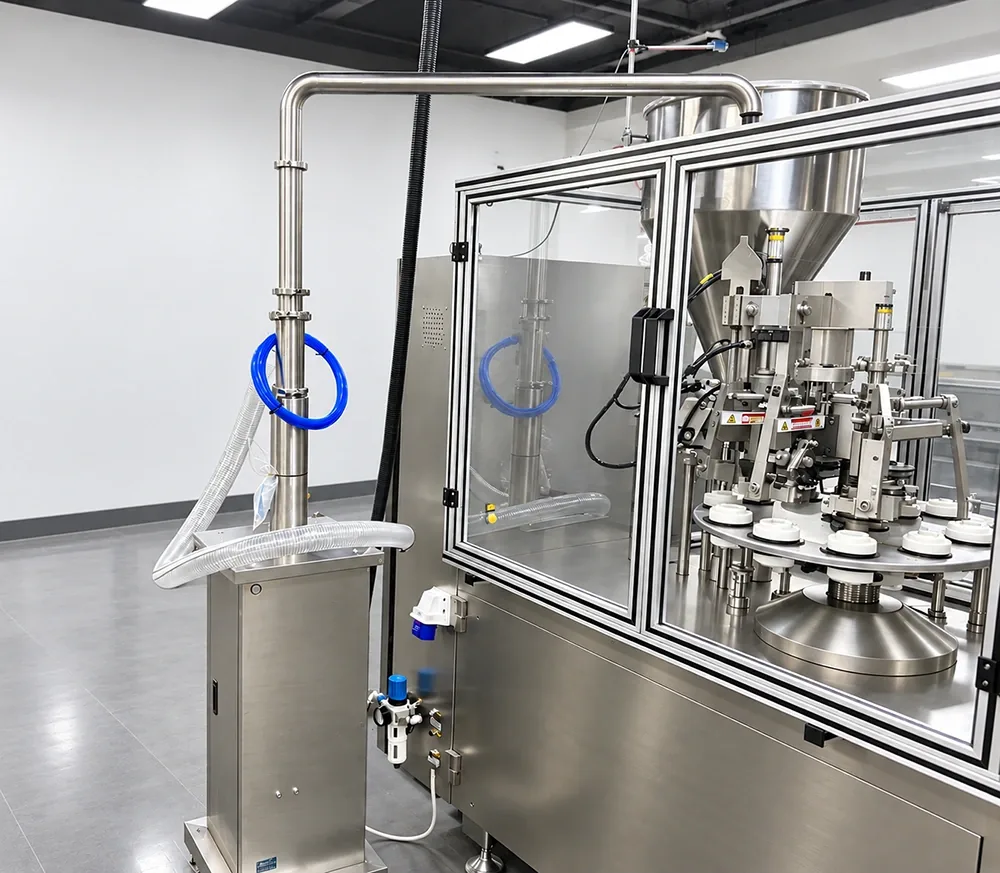
Каркас и все детали, контактирующие с продуктом, — из пищевой нержавеющей стали 304. Съёмная металлическая защита с прозрачной дверью останавливает станок при открытии. Тубозапаечное оборудование в такой компоновке рассчитано на непрерывную работу в цехе.
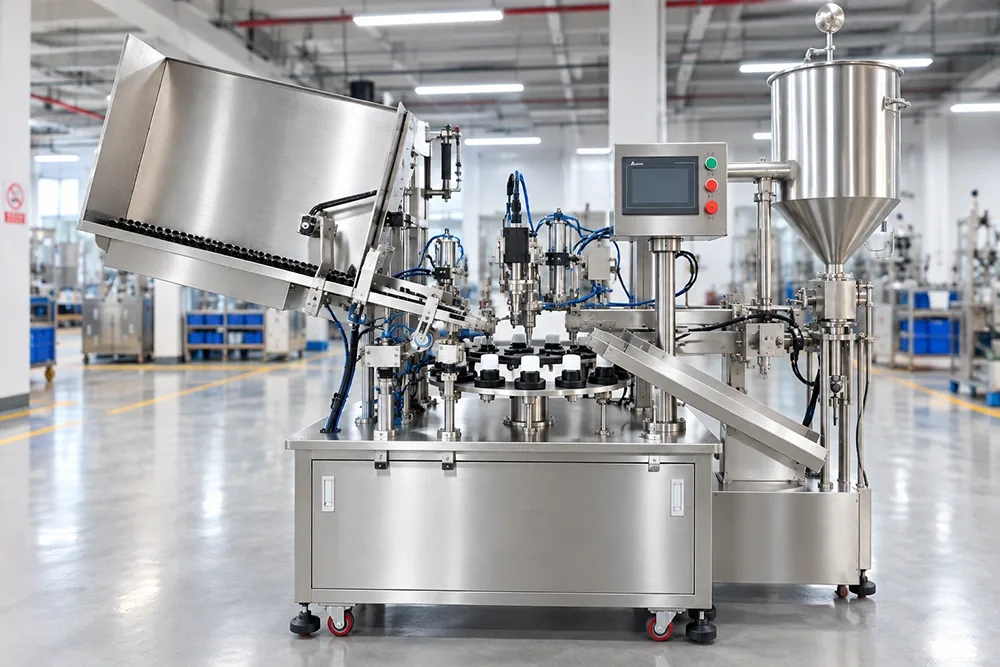
Наклонный загрузочный бункер
Пустые тубы загружаются одной партией, направление выравнивается, подача идёт по одной. Лоток регулируется по высоте, в передней и задней части и по боковым ограничителям.
Пневматика и сервопривод
Работа узлов подъёма гнезда, подачи и перемещения — на сжатом воздухе, регулирующие приводы — серво. Давление и частота вынесены на панель.
Шкаф управления
Сенсорная панель задаёт объём дозирования, частоту вращения, температуру запайки и параметры маркировки. Трёхцветный индикатор показывает режим, рядом — аварийный останов.
05 · Применение
Что фасуют на этом станке
Станок рассчитан на жидкие, пастообразные и гелеобразные продукты. Ниже — отрасли, где мягкая туба используется как основная упаковка.
Косметика
Часто требуется заполнение инертным газом и нанесение даты с номером партии.
Фармацевтика
Конструкция соответствует требованиям GMP к гигиеническому производству.
Пищевая промышленность
Для паст с частицами подбирается соответствующая конструкция дозирующего узла.
06 · Подбор оборудования
Что нужно знать до расчёта
Точная конфигурация и цена тубонаполнительной машины определяются после согласования вводных. Ниже — параметры, которые мы запрашиваем у клиента: по ним инженер считает линию.
01Туба
Материал (пластиковая, ламинированная, алюминиевая), диаметр Φ, длина, требуется ли переход между форматами и сколько раз в смену меняется продукт.
02Продукт
Наименование, вязкость, наличие частиц, волокон, горючих или взрывоопасных компонентов — от этого зависит тип дозирующего узла.
03Объём и точность
Какой диапазон фасовки нужен, работает ли станок на нескольких объёмах и какая точность дозирования приемлема.
04Режим работы
Смены в сутки, планируемая загрузка, нужна ли параллельная работа двух машин на один конвейер и нужна ли маркировка датой и номером партии.
05Условия цеха
Напряжение, наличие сжатого воздуха, требуемая нагрузка на пол, чистота помещения и требования к уборке и мойке.
06Поставка и сервис
Нужен ли монтаж и пусконаладка на площадке, обучение операторов, объём запасных частей и срок поставки.
Что остаётся за рамками документации
Уровень шума, программа и длительность мойки, время перехода между форматами туб, расход энергии на тысячу туб, температурный диапазон запайки, число и высота символов маркировки, номера сертификатов, фактическая кривая выхода на режим, перечень запасных частей и гарантийный срок — эти позиции не зафиксированы в исходных материалах и уточняются по запросу.
07 · Вопросы
Частые вопросы о запайке туб
Чем запечатывается хвост тубы: на что влияет запайщик туб?
Запайщик туб работает в две операции: хвост прогревается с внутренней стороны и сжимается двумя зажимными пластинами с рельефом. Благодаря рёбрам пластин шов получается плотным и аккуратным. Высота узла настраивается под длину тубы после каждой замены формата.
Как заменить зажимные пластины?
У зажимного узла четыре винта: два держат сами пластины, два — прижимные шайбы. Отпускаются именно два винта пластин, старые пластины вынимаются, новые ставятся рифлением внутрь и затягиваются обратно.
Нужно ли присасывать воздух в тубу?
Это опция. При её включении в тубу подаётся азот: он вытесняет кислород, замедляет окисление и рост аэробной микрофлоры, продлевая срок хранения. Станция также проверяет направление тубы и не запускает цикл при перевёрнутой тубе.
Как настроить датчик цветной метки?
Датчик считывает чёрную метку и поворачивает гнездо так, чтобы туба встала в одинаковую позу. Высота прижимной штанги регулируется маховиком с цифровым индикатором: сначала ослабляют два винта, двигают штангу, затем затягивают обратно.
Что происходит при переходе на другой формат тубы?
Меняются настройки четырёх узлов: загрузочного лотка, прижимной штанги датчика, узла запайки и, при необходимости, программы дозирования. Все они вынесены наружу и регулируются без разборки станка.
Какая фактическая производительность?
60–80 туб/мин — расчётное значение. Фактический выход зависит от формата тубы, объёма, вязкости и режима работы и подтверждается на образцах вашего продукта.
Запрос расчёта
Рассчитаем конфигурацию под вашу тубу
Пришлите материал и формат тубы, объём и вязкость продукта — инженер предложит конфигурацию, схему линии и расчёт стоимости с коммерческим предложением.
Расчёт по вашим вводным. Серийное производство в Китае, поставка и пусконаладка.