Материал проекта
SPfill: линия фасовки и укупорки соуса в дой-пак
Определите процесс и интерфейсы SPfill от подачи и позиционирования пакета до дозирования, подачи крышки, укупорки и вывода.
Сценарий решения
Определите процесс и интерфейсы SPfill от подачи и позиционирования пакета до дозирования, подачи крышки, укупорки и вывода.
Условия применимости
Материалом должен быть жидкий или пастообразный продукт; его вязкость, температура и требования к очистке необходимо проверить до выбора окончательной конфигурации.
Упаковка должна быть самостоящим пакетом со штуцером; требуется подтвердить размеры пакета, положение штуцера, характеристики крышки и способ позиционирования.
Требуемый объём дозирования необходимо сопоставить с указанным диапазоном 30–2000 мл и фактическим поведением продукта.
Целевую производительность следует сопоставить с указанными 30–60 пакетами в минуту: на результат влияют вязкость, объём, формат пакета и конфигурация рабочих станций.
На площадке должны быть предусмотрены питание 220V 50Hz, заземление, несущая способность пола, место для выравнивания, зона подачи пакетов и зона вывода готовой продукции.
Последовательность процессов и передач
- 1
До определения границ линии подтвердить продукт, пакет, крышку, объём дозирования, целевую производительность, инженерные условия и дополнительные модули.
- 2
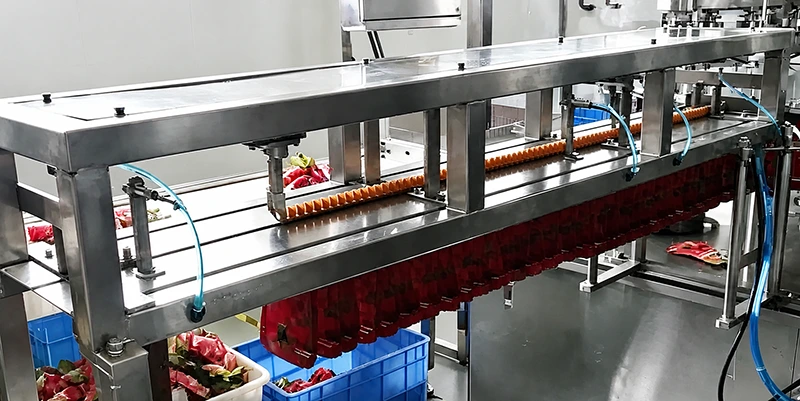
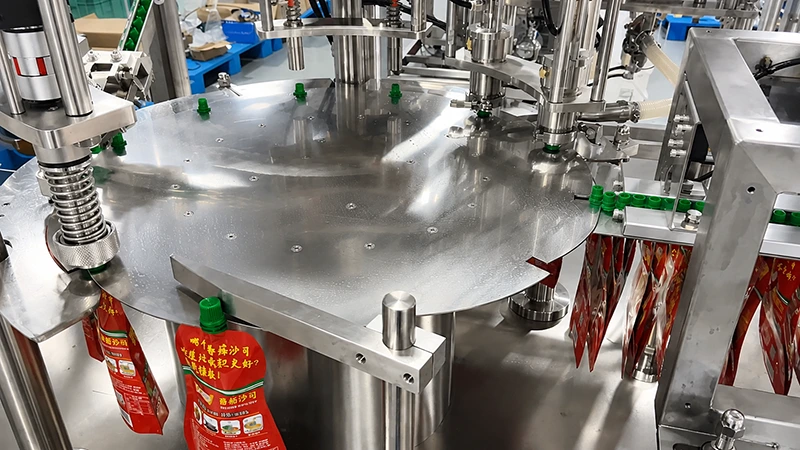
Подать пустые пакеты со штуцером в механизм загрузки; машина разделяет пакеты и передаёт их в точки позиционирования на роторном рабочем столе.
- 3
С помощью позиционирования и фотоэлектрического контроля разрешать дозирование только при наличии пакета и ожидаемом положении штуцера.
- 4
Подать продукт из бункера через выбранный насос и дозирующие головки; подогрев или перемешивание бункера можно рассмотреть как опцию с учётом свойств продукта.
- 5
Организовать подачу крышек, установку крышки, укупорку и вывод готового пакета, после чего определить интерфейс с последующим конвейером или операцией упаковки.
От пустого пакета до готового пакета с крышкой
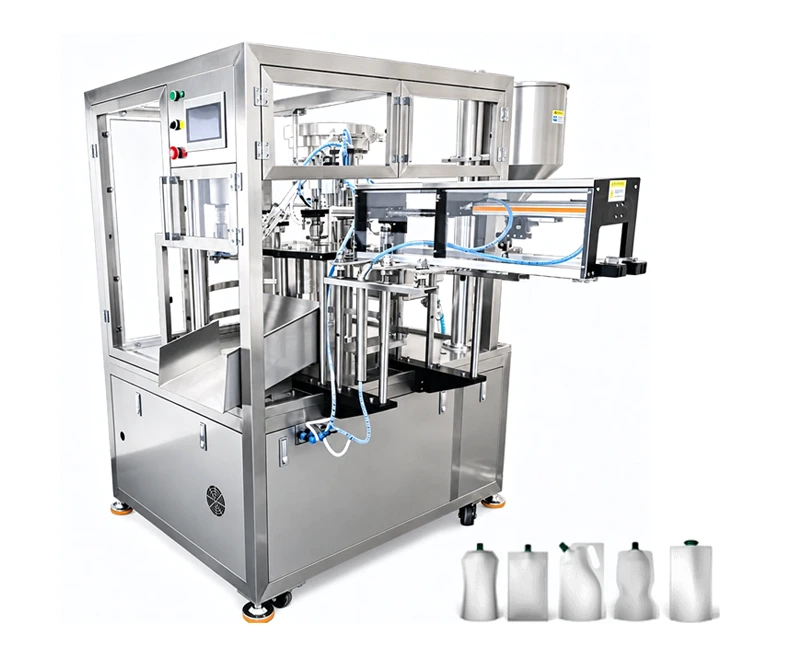
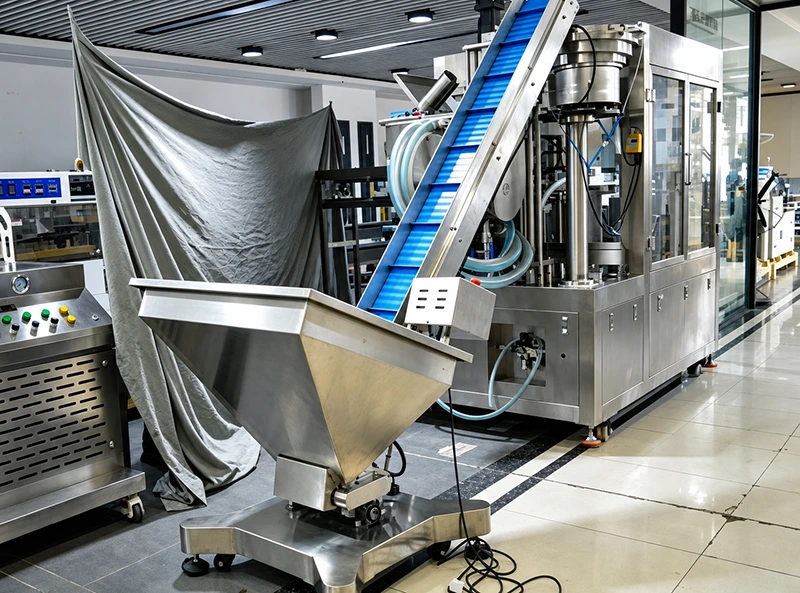
SPfill описывается как основная машина линии фасовки пакетов, а не как отдельная дозирующая головка. Роторный рабочий стол объединяет подачу и позиционирование пакета, дозирование, установку крышки, укупорку и вывод в компактную последовательность.
Границы линии следует окончательно определить по фактическому формату пакета, поведению продукта, интерфейсу крышки и подключению последующего оборудования, а не исходить из универсальной настройки.
Согласование дозирования со свойствами продукта
В документации указаны жидкие и пастообразные продукты и диапазон дозирования 30–2000 мл. Наиболее прямо указаны томатный соус, томатная паста и основа для соуса; фактические вязкость и поведение при дозировании требуют проверки.
Бункер, насос, дозирующие головки и тракт контакта с продуктом образуют интерфейс дозирования. Подогрев, перемешивание, тип насоса и точные материалы контакта следует выбрать или подтвердить по испытанию продукта и итоговой BOM, а не предполагать заранее.
Контрольные точки повторяемого процесса
В документации указаны функции управления скоростью роторного стола, объёмом дозирования, очисткой, сбросом и отображением рабочего состояния через электрошкаф и HMI.
Фотоэлектрический контроль является защитой процесса: указанная логика останавливает дозирование при отсутствии пакета. При инженерной проверке всё равно нужно испытать реакцию датчика, посадку пакета и интерфейс положения крышки на фактической упаковке.
Готовность площадки и приёмочной проверки
До монтажа проверить питание 220V 50Hz, заземление, несущую способность пола, выравнивание, пространство оператора, подачу пакетов и вывод готовой продукции. Для опций подогрева, перемешивания, очистки или маркировки могут потребоваться дополнительные проверки интерфейсов и места.
Приёмку следует проводить на фактическом продукте и упаковке: проверить стабильность объёма, посадку пакета, работу логики «нет пакета — нет дозирования», зацепление крышки, результат герметизации, доступ для очистки и передачу на последующий участок.
Риски, которые нужно закрыть заранее
Фактическая скорость зависит от вязкости продукта, объёма, формата пакета и конфигурации станций; указанные 30–60 пакетов в минуту не являются гарантией для любого продукта.
Размеры пакета, положение штуцера, геометрия крышки и способ посадки могут потребовать форматных деталей или дополнительного инженерного подтверждения.
Подогрев, перемешивание, очистка штуцера и маркировка являются опциями или расширениями; их нельзя включать без подтверждения продукта, инженерных условий, места и интерфейсов управления.
В стандартной спецификации указаны 2, 4, 8, 10 или 12 дозирующих головок, тогда как в видеоматериалах показан пример с 6 головками; применяемое количество необходимо подтвердить.
В исходной таблице для одного типа пакета указана вызывающая сомнение ширина 60–3360 мм; значение необходимо сверить с первоисточником до выпуска инженерных данных.
Материалы контакта с продуктом для бункера, насоса, дозирующих головок и зоны укупорки не подтверждены на уровне BOM и требуют проверки итоговой документации.
Данные для проверки решения
Представительный образец фактического продукта, включая условия вязкости и температуры предполагаемого процесса.
Образцы производственных пакетов с подтверждёнными размерами, положением штуцера, материалом пакета и соответствующими крышками.
Целевой объём дозирования, требуемый выпуск за партию или смену и конфигурация дозирующих головок для инженерного испытания.
Результаты проверки стабильности объёма, посадки пакета, фотоэлектрической логики «нет пакета — нет дозирования», установки крышки и укупорка.
Данные площадки: питание 220V 50Hz, заземление, состояние пола и возможность выравнивания, доступная площадь, доступ оператора и интерфейсы передующего или последующего оборудования.
Документированная матрица приёмки по объёму, укупорке и герметизации, доступу для очистки, дополнительным модулям и передаче на следующую операцию.
Подготовьте технический запрос
Передайте данные о продукте, пакете, крышке, объёме, производительности и площадке, чтобы проверить конфигурацию SPfill по реальным условиям процесса.