Материал проекта
SPfill: рабочие проверки и приемка розлива в дой-пак
Определите проверку позиционирования пакета, отсутствия налива без пакета, укупорки, очистки и передачи готовой упаковки.
Сценарий решения
Определите проверку позиционирования пакета, отсутствия налива без пакета, укупорки, очистки и передачи готовой упаковки.
Условия применимости
Материал относится к жидким или вязким пищевым продуктам; в исходных данных прямо указаны кетчуп, томатная паста и основы соусов.
Используется готовый самостоящий пакет со штуцером; для проверки позиционирования и укупорки необходимо предоставить размеры пакета, штуцера и крышки.
Требуется не только розлив, а связка автоматической подачи пакетов, роторного стола, дозирования, работы с крышкой, закручивания и вывода готового продукта.
На площадке можно обеспечить заявленное питание 220V 50Hz, место для установки и выравнивания, а также доступ к последующей передаче готовых пакетов.
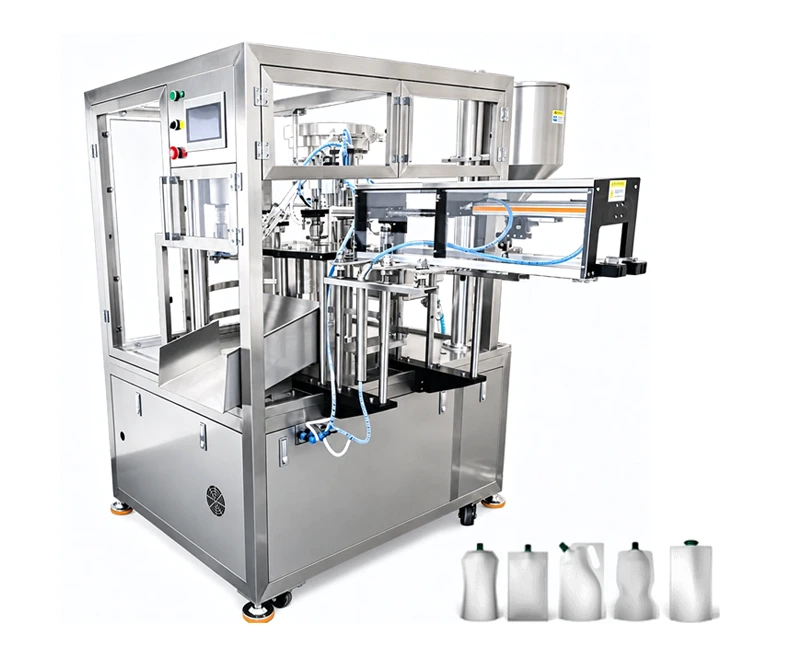
Последовательность процессов и передач
- 1
Пустые пакеты со штуцером загружают в зону подачи; механизм отделяет отдельные пакеты и передаёт их на роторный стол.
- 2
Пакет позиционируется в гнезде рабочего стола; фотоэлектрический контроль подтверждает наличие пакета до начала дозирования.
- 3
Материал подаётся из бункера через выбранный насос и дозирующие головки в пакет; нагрев или перемешивание бункера являются опциями.
- 4
При необходимости зона штуцера очищается перед подачей и установкой крышки на пакет.
- 5
Пакет проходит станцию закручивания; сопряжение крышки и штуцера должно соответствовать выбранной спецификации упаковки.
- 6
Заполненный и закрытый пакет выводится на последующий конвейер или следующую операцию упаковки.
Управление, контроль и повседневная работа
Через HMI настраиваются скорость роторного стола, объём наполнения, удаление остатков продукта и возврат в исходное состояние; фотоэлектрическая система реализует описанный принцип «нет пакета — нет дозирования».
До запуска оператор должен проверить ориентацию пакета, положение штуцера, подачу крышек и соответствие оснастки роторного столанаполнениеной головке.
Очистка бункера, продуктовых линий, дозирующих головок и зоны контакта со штуцером, а также проверка датчиков, направляющих, оснастки и механизма закручивания входят в рабочий регламент.
Проверка до утверждения конфигурации
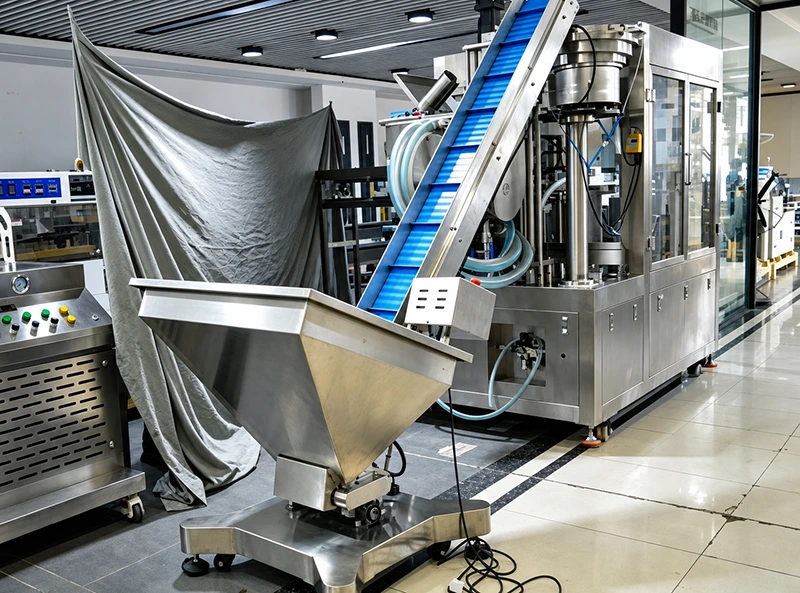
Утверждение конфигурации следует проводить после проверки продукта, образцов пакета и крышки, целевого объёма, производственного темпа, выбранного числа головок, инженерных условий площадки и связи со следующей операцией.
В приемке нужно заранее определить проверку стабильности объёма, герметичности, внешнего вида пакета и передачи готового изделия; доступные материалы не устанавливают результат приемки для конкретного заказчика.
Риски, которые нужно закрыть заранее
Вязкость продукта и объём наполнения влияют на достижимый темп; диапазон 30–60 пакетов в минуту является справочным и не гарантируется для любого материала или пакета.
Размеры пакета, положение штуцера, геометрия крышки и соответствие оснастки могут повлиять на подачу, совмещение при дозировании и стабильность закручивания, поэтому нужны образцы и чертежи.
В источниках различается число головок между спецификацией и видео, а указанная длина для пакета со скошенным штуцером содержит значение, требующее повторной проверки.
Опции нагрева, перемешивания, очистки штуцера, маркировки и конвейерные интерфейсы могут изменить требования к месту, инженерным ресурсам и управлению линии.
Данные для проверки решения
Наименование продукта, диапазон вязкости, температурное состояние и подтверждение, является ли материал кетчупом, томатной пастой, основой соуса или другим вязким пищевым продуктом.
Образцы или чертежи пакета с указанием ширины, высоты, положения штуцера, конструкции пакета, типа крышки и соединения при укупорке.
Требуемый объём наполнения, допустимое отклонение объёма и планируемый темп производства или выпуск за смену.
Решение по нагреву бункера, перемешиванию, очистке штуцера, лазерной маркировке, конвейерам линии и связанным процедурам очистки и обслуживания.
Метод приемки по стабильности наполнения, работе закручивания и герметичности, внешнему виду пакета, функции «нет пакета — нет дозирования» и передаче готового пакета.
Проверьте конфигурацию пакета и розлива
Передайте данные о продукте, пакете, крышке, объёме, выпуске и площадке, чтобы проверить технологические интерфейсы SPfill до утверждения конфигурации.