采购文章
酱料灌装机换瓶型时先调哪里:工程与采购团队的检查清单
食品工厂换瓶型时,先检查容器路径和对位,不要先假设换型时间、速度或精度。本文按 FTPfill 资料列出的可调部件整理:夹瓶器、导板、灌装头高度、可更换灌装嘴、跟踪动作、物料管路和 HMI 设置。
本页帮助你完成的判断
换新瓶型时,先从容器稳定输送和中心线开始:调整夹瓶器间距与导板,再检查灌装头高度和灌装嘴对位。机械路径匹配后,再检查跟踪动作、物料管路连接和 HMI 设置。FTPfill 资料确认了这些检查点,但没有提供通用换型时间、灌装速度、精度、尺寸或黏度上限。
本页回答的采购问题
换瓶型时先调哪里?先调容器路径:夹瓶器间距和可调导板负责保持瓶体对位,然后再检查灌装头的位置。
不同瓶型如何匹配灌装头?资料显示,灌装头可上下运动,夹瓶器间距和导板可调,灌装嘴可更换。具体设置取决于实际瓶型,需要在应用评估中确认。
现有资料是否给出了通用换型时间或灌装性能?没有。FTPfill 资料未提供换型时间、灌装速度、灌装范围、精度、设备尺寸或黏度上限,因此不能为新瓶型自行假设这些数值。
1. 先调容器路径,不要先改 HMI 配方
瓶型变化会改变输送线、瓶身、瓶口与灌装嘴之间的关系。FTPfill 资料指出,不同瓶口、瓶高或瓶径需要重新调整夹瓶器和导板;如果对位不稳,灌装嘴就难以持续对准瓶口。
因此,第一个工程问题应是:新容器能否沿现有链板输送线前进,并保持居中和受控?先检查夹瓶器间距、可调导板和瓶体路径,再把 HMI 数值作为后续换型事项。
2. 检查夹瓶器与导板,确保瓶口和灌装嘴稳定对位
机械调整应以新瓶型实际瓶口和瓶身尺寸为依据。FTPfill 结构中有可调夹瓶器间距和导板。这是优先检查的机械位置,因为它们决定容器以什么姿态进入灌装头区域。
工程与采购交接时,不要只写“新瓶型可用”,而应记录具体调整点:瓶口位置、瓶高、瓶身直径、夹瓶器间距、导板位置,以及现有灌装嘴能否保持对位。资料确认了这些调节功能,但没有提供通用兼容性表。
3. 再检查灌装头高度、灌装嘴和跟踪动作
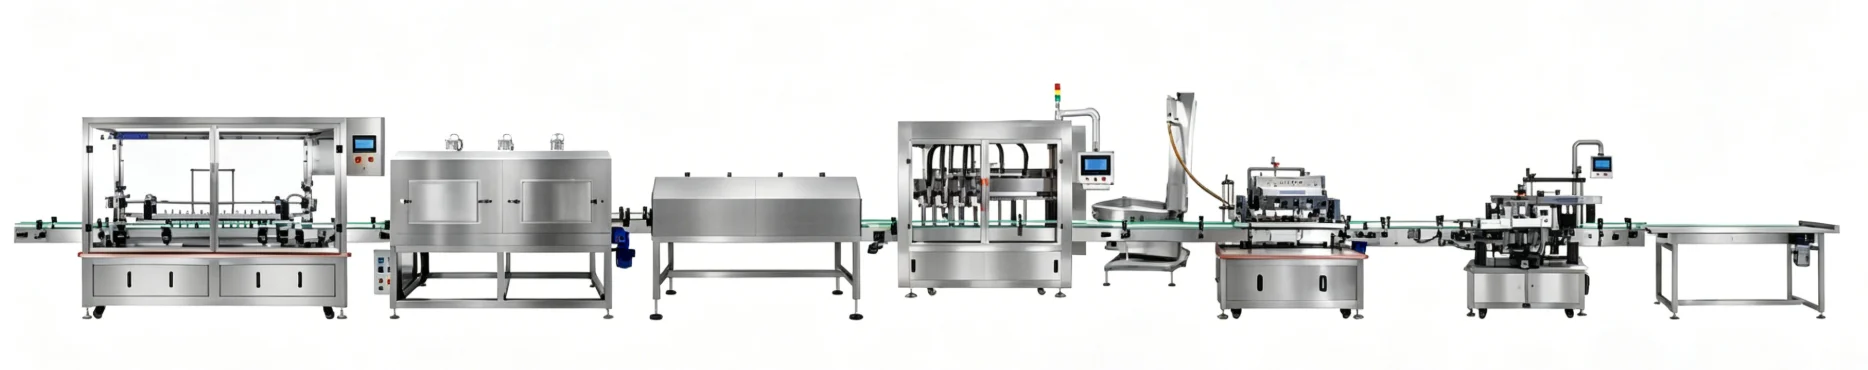
FTPfill 采用跟踪式灌装:链板输送带带动容器前进,灌装头沿同方向移动并跟随容器。灌装头可上下运动,资料也说明灌装嘴可更换。换新瓶型时,应检查上下空间、灌装嘴与瓶口的对位,以及灌装头运动是否跟随容器路径,而不是迫使瓶子在灌装位停下。
这里也要明确工艺边界。资料将动态跟踪描述为减少容器反复停启的一种方式,因为停启可能使稠厚物料晃动和飞溅。但动态跟踪本身不等于已证明某个速度、灌装精度或适用于所有酱料;这些数据没有提供,需要单独进行应用确认。
4. 最后检查物料路径、清洁可达性与 HMI 设置
完成容器路径和灌装头位置检查后,再查看物料接触侧:料仓液位传感器、物料管路、三通转阀、灌装阀、清洗管路和快拆连接。这些部件属于 FTPfill 资料中用于上料、计量、灌装和清洁维护的结构;资料没有定义经过验证的 CIP 周期或清洗参数。
HMI 应作为最后的控制点检查,而不是一开始就用来替代机械对位。资料显示,界面可设置灌装量和灌装速度,并反馈运行状态与产量数据。应在检查新瓶型路径和灌装头位置后再复核这些设置,不能把“可设置”直接等同于已保证的性能数值。