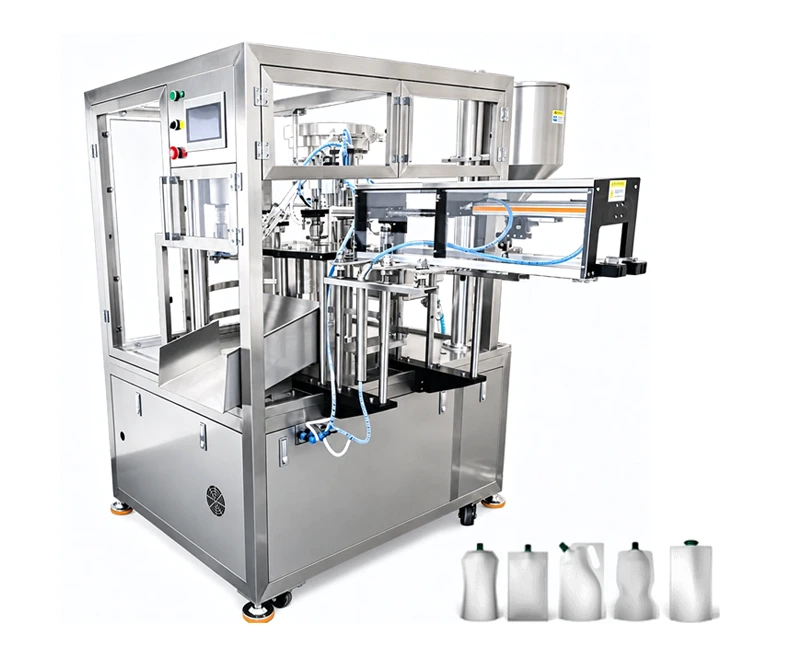
 PLAN 01
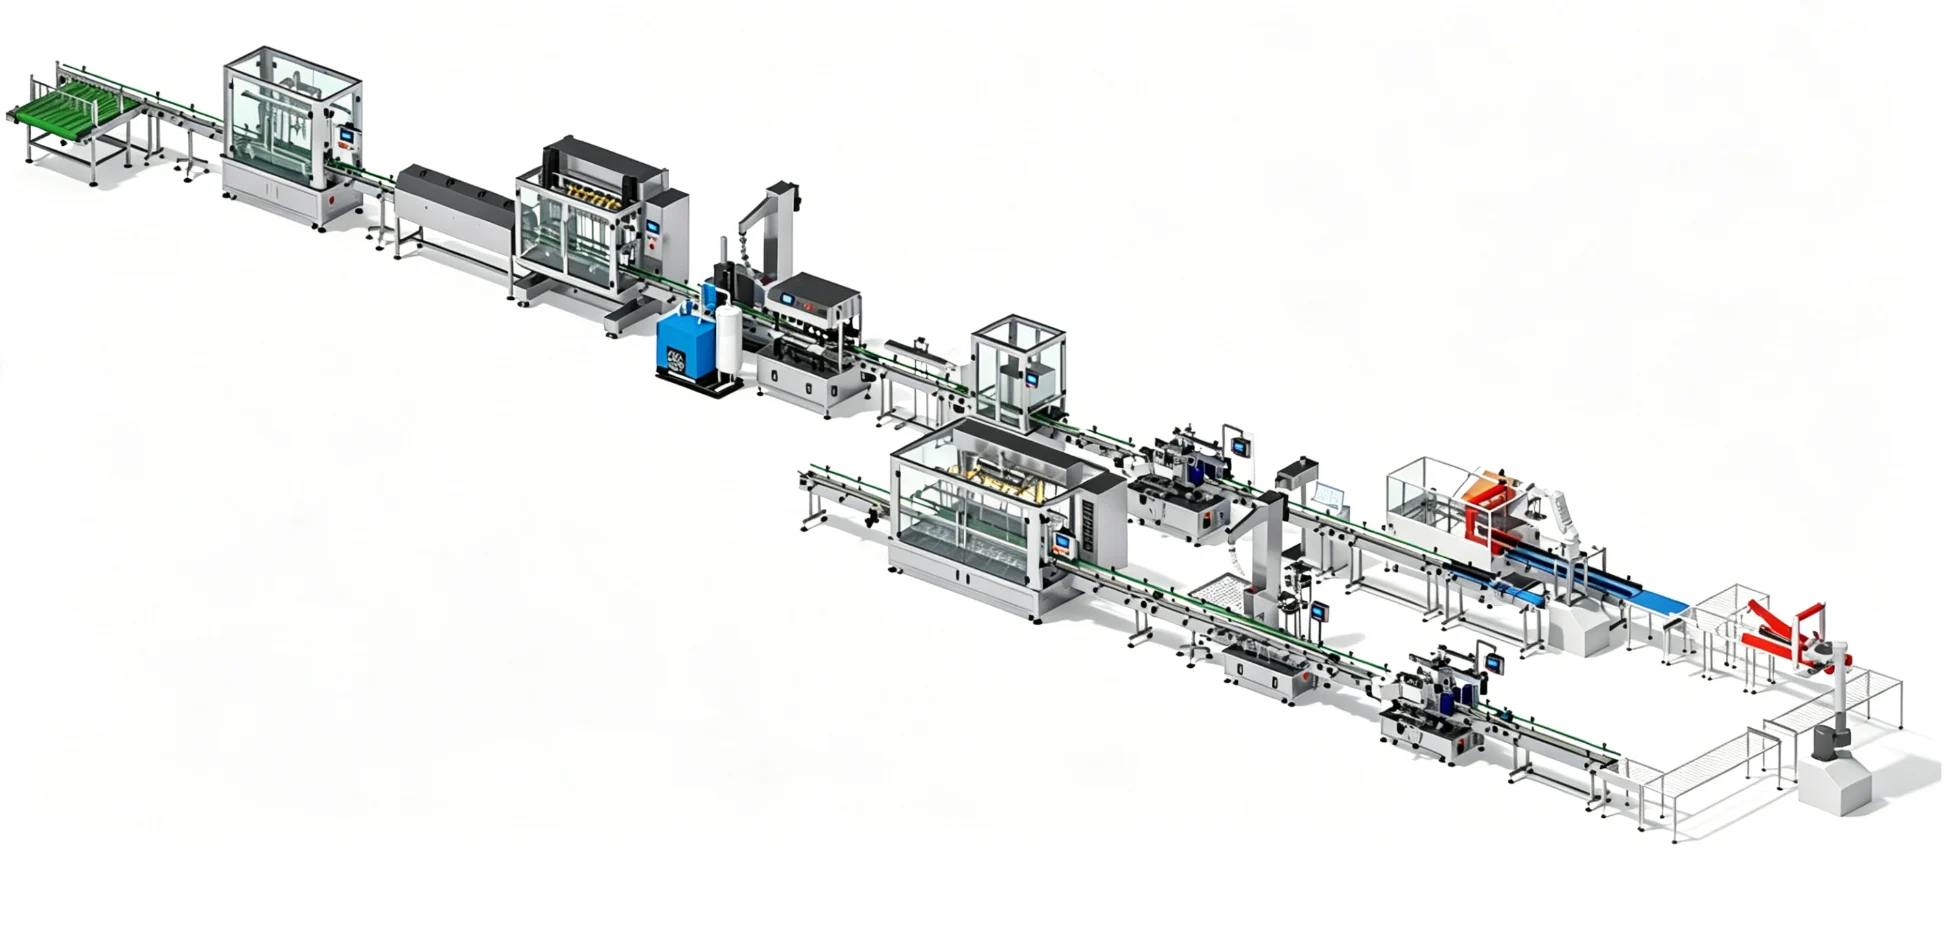
灌装、装箱与码垛一体线
该路线提供从灌装到装箱、码垛的设备段,适用于新建私牌或代工包装线,以及补齐后段的扩产项目。产品、包装和现有接口决定保留与新增的工序。
查看方案包含的工序02 · 灌装方案
每条方案说明可组合的灌装与后段工序、对应的项目场景和需要确认的条件。可用于新品投产、包装规格扩展、现有设备替换或产线延伸。
PLAN 01该路线提供从灌装到装箱、码垛的设备段,适用于新建私牌或代工包装线,以及补齐后段的扩产项目。产品、包装和现有接口决定保留与新增的工序。
查看方案包含的工序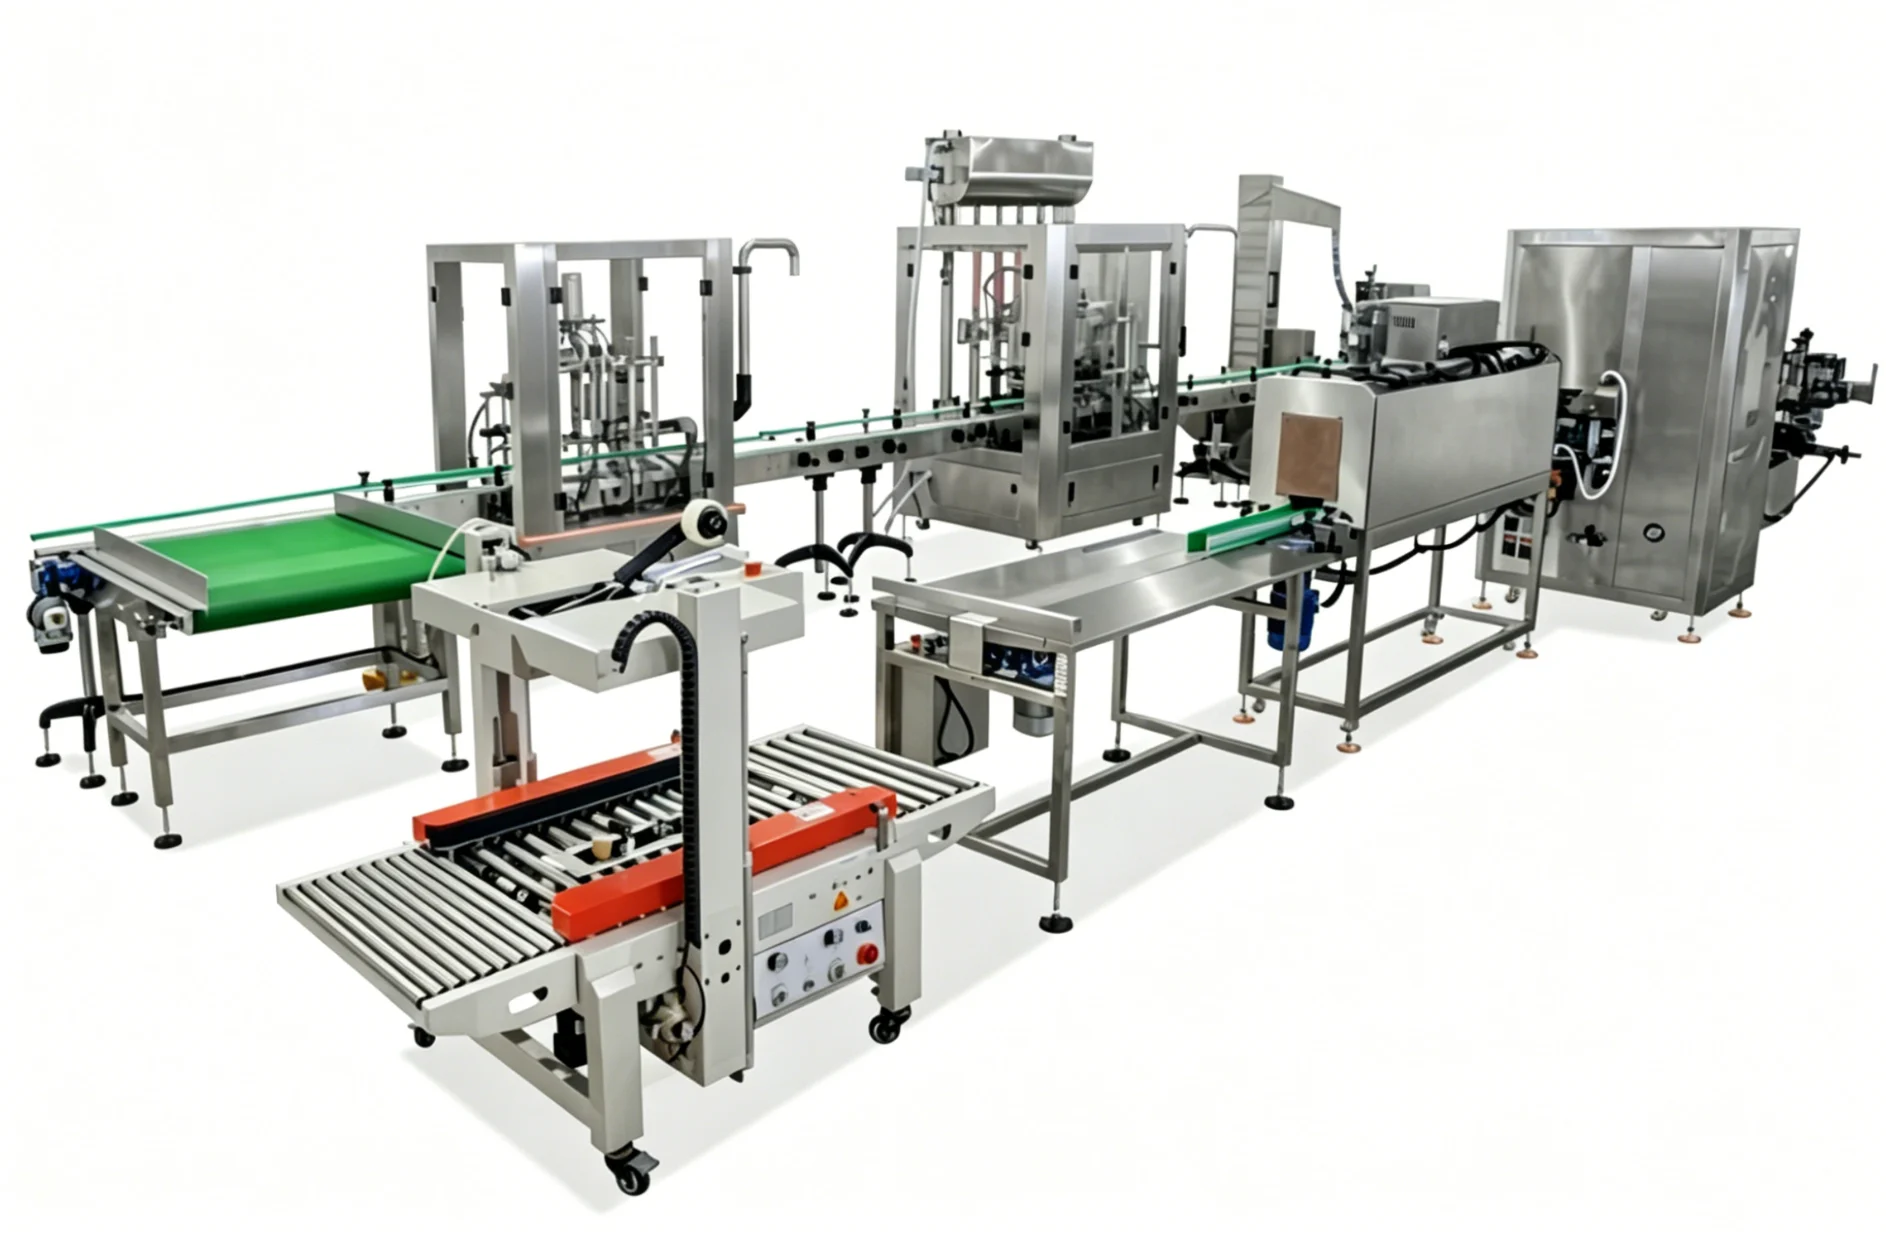 PLAN 02
适合已有稠酱配方准备进入重复灌装,并要覆盖几个装量规格的项目。是否值得走活塞路线,要用最难物料和换规格方式一起判断。
查看方案包含的工序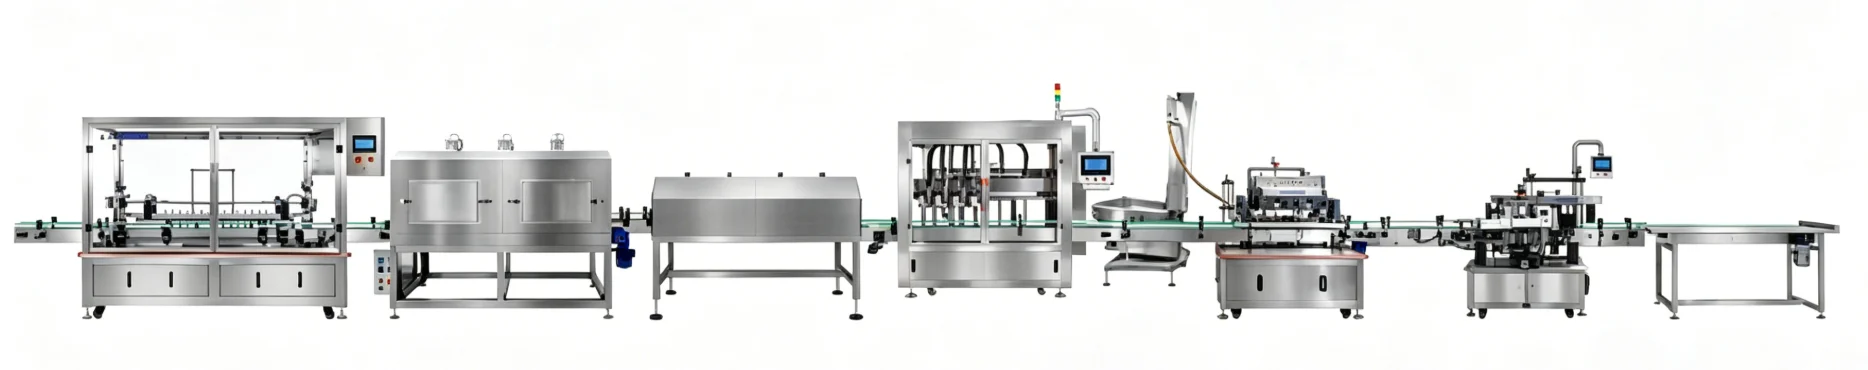 PLAN 03
适合成熟瓶型准备扩线,或现有走停式工位已经影响前后段衔接的项目。连续走瓶是否合适,要看瓶距和整线节拍窗口。
查看方案包含的工序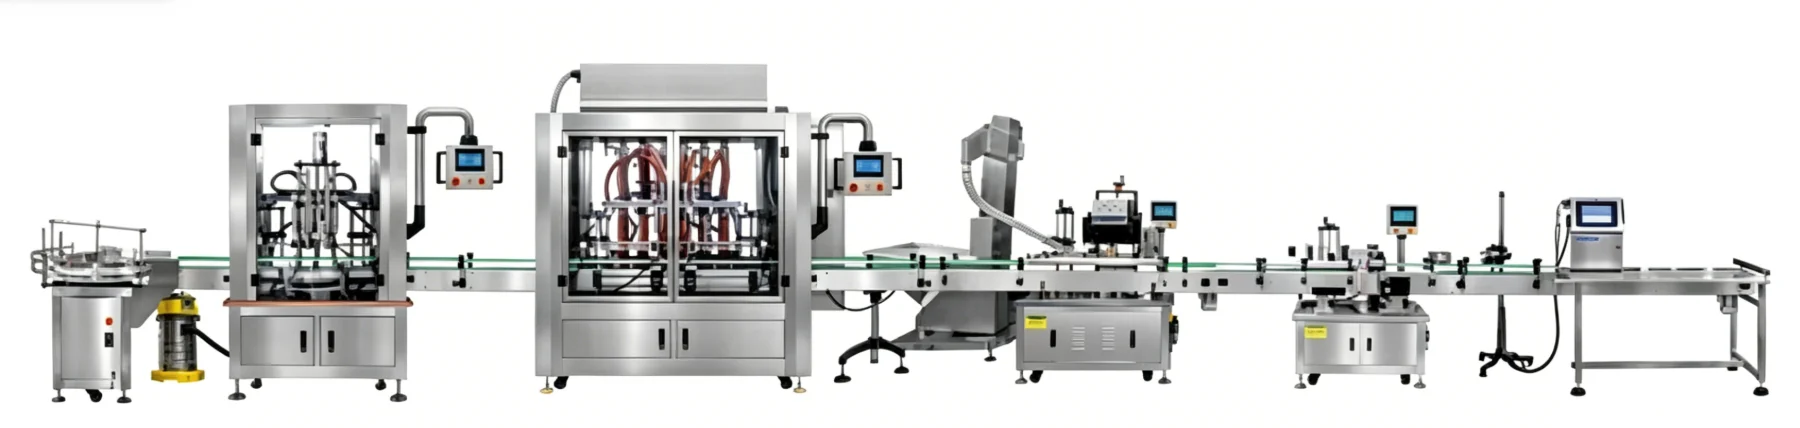 PLAN 04
该整线路线提供主力 SKU、复杂 SKU、零售装和餐饮装可共用的供料、灌装与后包装工序;实际换型部分由物料和包装决定。
查看方案包含的工序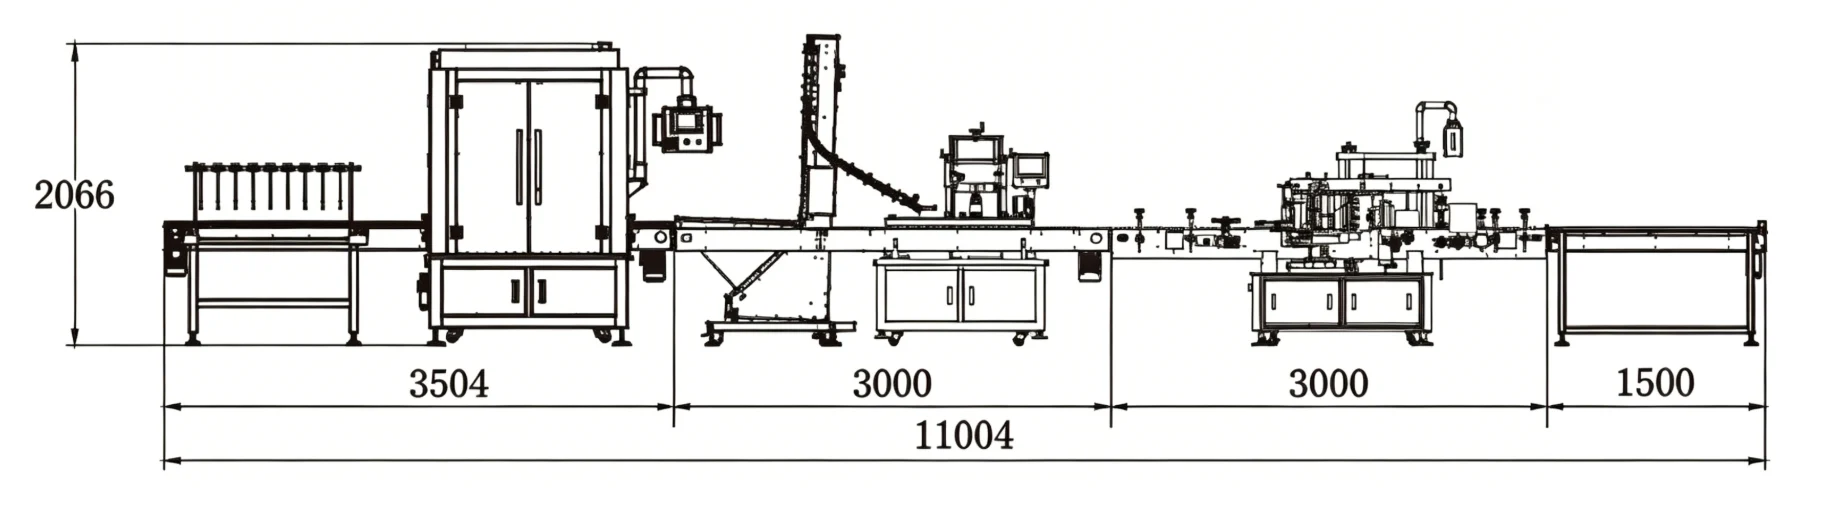 PLAN 05效果图待授权
该路线提供高黏或易沉降物料的泵送、计量、灌装与后段工序;实际组合由物料路径和低液位状态确认。
查看方案包含的工序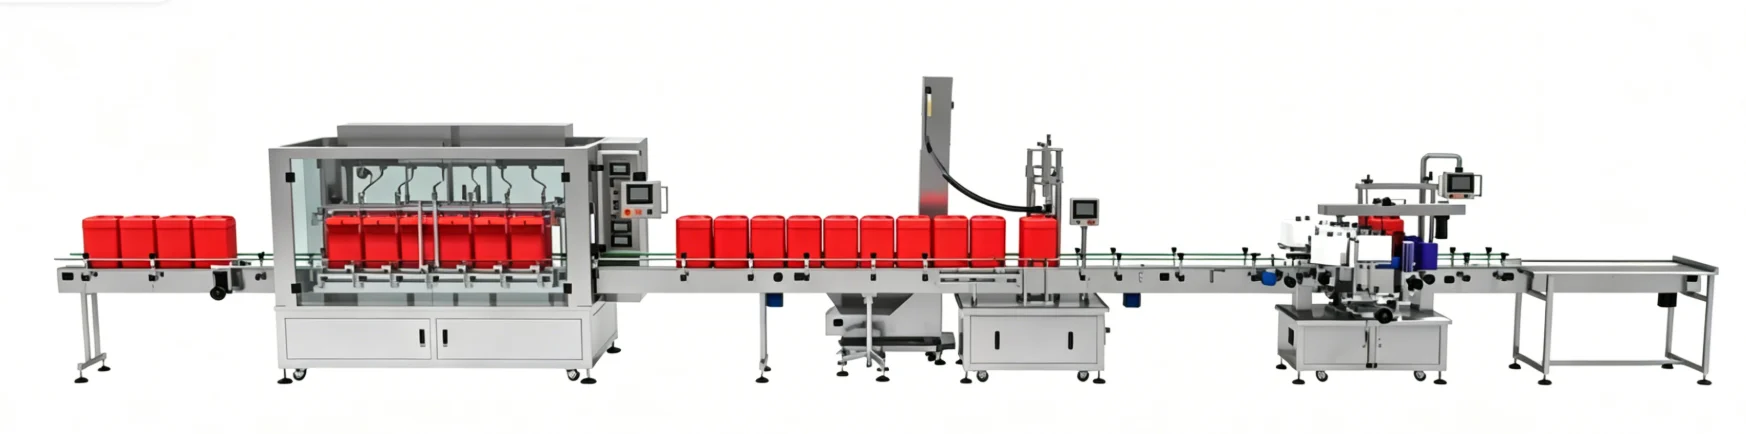 PLAN 06
适合新增餐饮桶、大包装 SKU,或把人工称重和戴盖改成连续工序的项目。桶、盖、提手和满桶状态要一起进入路线。
查看方案包含的工序PLAN 01
该路线提供从灌装到装箱、码垛的设备段,适用于新建私牌或代工包装线,以及补齐后段的扩产项目。产品、包装和现有接口决定保留与新增的工序。
新建整线或补齐后包装时,先把灌装、封口、贴标、装箱和码垛放在同一张节拍图里。
发来现有设备、箱规、单箱重量、垛型、托盘和布局,我们先标出保留设备、缺失工序与交接位置。
本期可能覆盖什么
瓶装线可以从灌装一直接到码垛;桶装线则围绕称重、内外盖、贴标和满桶搬运展开。已有设备保留,缺失工序补上。
这些条件会影响怎样衔接
主力包装与盖、箱规和箱重、垛型、托盘、现有设备、仓库接货方式和带尺寸布局用于确认本期的整线工序与接口。
把实际组合、缓存和现场条件放在一起看,才能判断各工序怎样衔接;整线节拍和自动化程度仍需按这些条件确认。
咨询这类设备方案PLAN 02
适合已有稠酱配方准备进入重复灌装,并要覆盖几个装量规格的项目。是否值得走活塞路线,要用最难物料和换规格方式一起判断。
稠酱需要按装量分段计量,又要处理拉丝和缸内残料时,可以从活塞路线开始判断。
发来实料、包装、最小与最大装量以及换规格方式,试料将围绕活塞行程、阀体、接料和收口表现展开。
本期可能覆盖什么
活塞路线围绕计量缸、吸推料行程和进出料换向阀展开,可继续接理瓶、洗瓶、上盖、旋盖、贴标、套标与装箱。
这些条件会影响怎样衔接
活塞灌装的计量缸、阀嘴、接料、清洗与后包装接口由实料、瓶盖样、最小与最大装量、拉丝或滴漏状态、换规格方式确认。
我们会把活塞行程、阀嘴、接料、液位补料和调整项列进试料;装量表现与节拍只对应通过的物料和包装组合。
咨询这类设备方案PLAN 03
适合成熟瓶型准备扩线,或现有走停式工位已经影响前后段衔接的项目。连续走瓶是否合适,要看瓶距和整线节拍窗口。
如果项目希望连续走瓶,关键不是“机器会移动”,而是瓶距、跟踪窗口与前后段节拍能否配合。
发来瓶型、瓶距、物料温度、装量、现有输送和后段设备,先核同步窗口、回位和换瓶型条件。
本期可能覆盖什么
跟踪路线让灌装头随连续走瓶同步移动,前段可接洗瓶烘干,后段可接上盖、旋盖、双面贴标与收瓶。
这些条件会影响怎样衔接
跟踪灌装的同步移动、标签位置与后段接口由玻璃或塑料瓶样、瓶距、装量、物料温度及现有输送速度控制确认。
跟踪路线需要核对跟踪行程、同步窗口、回位与前后段节拍关系;实际节拍按选定物料、瓶型和装量在整线条件下验证。
咨询这类设备方案PLAN 04
该整线路线提供主力 SKU、复杂 SKU、零售装和餐饮装可共用的供料、灌装与后包装工序;实际换型部分由物料和包装决定。
该整线可组合供料、灌装、上盖、旋盖、贴标和打码工序,为主力物料与包装形成连续生产路径。
料仓、阀嘴、定位、清洗与后段接口由主力与复杂物料、包装盖样、装量、换产顺序、目标班产和布局具体确认。
本期可能覆盖什么
酱料整线路线从供料和定位灌装开始,可按项目接入理瓶、洗瓶、加热搅拌、上盖旋盖、贴标、打码与收瓶。
这些条件会影响怎样衔接
酱料整线的供料、灌装、旋盖、贴标与收瓶范围由主力与复杂物料、包装盖样、装量、换产顺序、目标班产、清洗方法、现有工序和布局确认。
该路线把物料和包装的生产路径连接为供料、灌装与后段工序;装量、瓶口洁净、滴漏、换产和清洗仅在试料与验收中按具体组合核对。
咨询这类设备方案PLAN 05
该路线提供高黏或易沉降物料的泵送、计量、灌装与后段工序;实际组合由物料路径和低液位状态确认。
物料高黏、容易沉降,或现有供料段经常低液位、吸料不顺时,可以把转子泵路线列入试料。
泵型、计量、低液位与真空旋盖接口由实料、沉降状态、装量范围、瓶盖样和排料清洗要求具体确认。
本期可能覆盖什么
转子泵路线把高黏物料的供料、灌装与低液位状态作为一体,可继续接进瓶、上盖、真空旋盖、双面贴标和收瓶。
这些条件会影响怎样衔接
发来黏度与沉降视频、最低料位、排料清洗方式、瓶盖样、是否需要真空、标签面和装量范围。
我们把吸料、低液位、计量、排料清洗和真空旋盖分别记录;适用范围只对应通过试料的物料、包装和配置。
咨询这类设备方案PLAN 06
适合新增餐饮桶、大包装 SKU,或把人工称重和戴盖改成连续工序的项目。桶、盖、提手和满桶状态要一起进入路线。
餐饮桶和工业大桶不只看目标重量;桶口、提手、内外盖与满桶输送都会改变整线动作。
称重灌装、戴盖、压合或旋拧与贴标的设备动作,由实桶、内外盖、提手方向、目标重量、物料颗粒和后段搬运方式具体确认。
本期可能覆盖什么
桶装路线从进桶与称重灌装开始,再按内外盖结构接戴盖、压合或旋拧、贴标、满桶收集与后段搬运。
这些条件会影响怎样衔接
发来实桶、内外盖、桶口、提手方向、目标重量、物料颗粒、标签位置、满桶输送和码垛条件。
我们会分别查看称重、盖子到位、周向压合或旋拧、桶盖翘边与满桶稳定;结果只对应本次实桶和实料组合。
咨询这类设备方案六种组合怎么比
下表只列资料已确认的差别。哪一条适合你,取决于真实物料形态与包装,本页不预设取舍——取舍在试料阶段按实料与实包装定。
| 方案 | 计量 / 结构核心 | 可延伸到 | 适用前提 |
|---|---|---|---|
| PLAN 01 灌装、装箱与码垛一体线 | 按整线组织:瓶装可到码垛,桶装围绕称重与满桶搬运 | 灌装 → 后段 → 码垛;或 称重 → 内外盖 → 满桶搬运 | 要一次确定整线范围,或新建、大幅扩产 |
| PLAN 02 全自动活塞灌装线 | 计量缸 + 吸推料行程 + 进出料换向阀 | 可继续接理瓶、洗瓶、上盖、旋盖、贴标、套标与装箱 | 需要在一次计量里取出准确份量的均质或微颗粒产品 |
| PLAN 03 全自动跟踪灌装线 | 灌装头随连续走瓶同步移动 | 前接洗瓶烘干,后接上盖、旋盖、双面贴标与收瓶 | 连续走瓶、不希望为每次灌装停瓶 |
| PLAN 04 全自动酱料灌装线 | 供料 + 定位灌装,再按项目接前处理与后段 | 按项目接理瓶、洗瓶、加热搅拌、上盖旋盖、贴标、打码与收瓶 | 还在确定整线范围的酱料项目,需要先看工序组合再看单机 |
| PLAN 05 全自动转子泵灌装线 | 转子泵 + 低液位工作状态 | 进瓶、上盖、真空旋盖、双面贴标与收瓶 | 高黏、易沉降或低液位吸料困难的产品 |
| PLAN 06 大桶全自动称重灌装线 | 称重灌装 + 内外盖结构 | 戴盖、压合或旋拧、贴标、满桶收集与后段搬运 | 包装是餐饮桶或工业大桶,单件装量较大 |
现线升级与扩产
先写清现有工序清单:哪几段已有设备、型号、输送高度与速度控制方式。
再判断要补哪几段:按 15 个工序节点逐段对照,不按设备名称打包替换。
最后确认接口:前后设备、包装实物、日常与峰值节拍、异常处理与带尺寸布局。
选型输入清单
缺项不影响你看方案:可以先按上表缩小到一两条路线,再补齐资料。
提供主力与复杂物料、包装盖样、装量、目标、现有工序和布局,可进一步确认本期方案要覆盖的设备与接口。