设备目录
按工序挑选已发布的灌装与包装设备。
先按 15 个工序确定需要哪一段,再从卡片进入设备详情页;适用范围按物料、包装与现有工序确认。
按工序进入
选择你要看的工序段。
灌装与包装线按 15 个可配置工序划分。每一段说明这一段解决什么,再进入该工序页面查看可选设备与衔接条件。
灌装段 · 工序 01–10
01
理瓶
散瓶来料姿态不稳、互相套叠或粘连时,转盘式人工辅助与机械抓取需要按瓶材和外形分别判断。
看这一段 →02
洗瓶
内冲还是外淋、直线翻转还是旋转洗瓶,取决于瓶口、瓶体稳定和洗后交接姿态。
看这一段 →03
烘干
洗后瓶底、瓶口或内壁仍有水时,要按余水位置、容器材质和允许停留时间判断热风路线。
看这一段 →04
灌装
瓶罐、软管、预制吸嘴袋、卷膜吸嘴袋和多列小袋的进料、定位与封口动作不同,先按真实包装分流。
看这一段 →05
理盖
盖子容易叠盖、卡盖或刮花时,振动盘和瀑布提升要按盖子正反特征、堆叠方向与表面要求来选。
看这一段 →06
旋盖
错牙、盖面压痕、防拆环受损或真空要求不同,对应四轮搓盖、蒸汽真空或跟踪抽真空等不同路线。
看这一段 →07
贴标
扁瓶正背标、圆瓶整圈标或定位标,对扶瓶、防转、出标与图文位置的要求不同。
看这一段 →08
打码
日期、批号、班次或可变二维码需要落在真实包装表面上;位置、材质、可读性和防错方式决定打码工序的具体安排。
看这一段 →09
套标收缩
瓶身套标、瓶口防拆套和异形容器,对膜材、扁宽、切长、下落姿态与收缩位置的要求不同。
看这一段 →10
收瓶与缓冲
贴标或打码后的成品瓶在圆盘上挤压、倒瓶或满料时,缓存不能只按圆盘直径判断。
看这一段 →目录目前只列已发布设备。尚未发布的设备不在此页虚构型号;需要哪一段,可在询盘里直接写明工序名称与用途。
内容中心发布
已发布设备
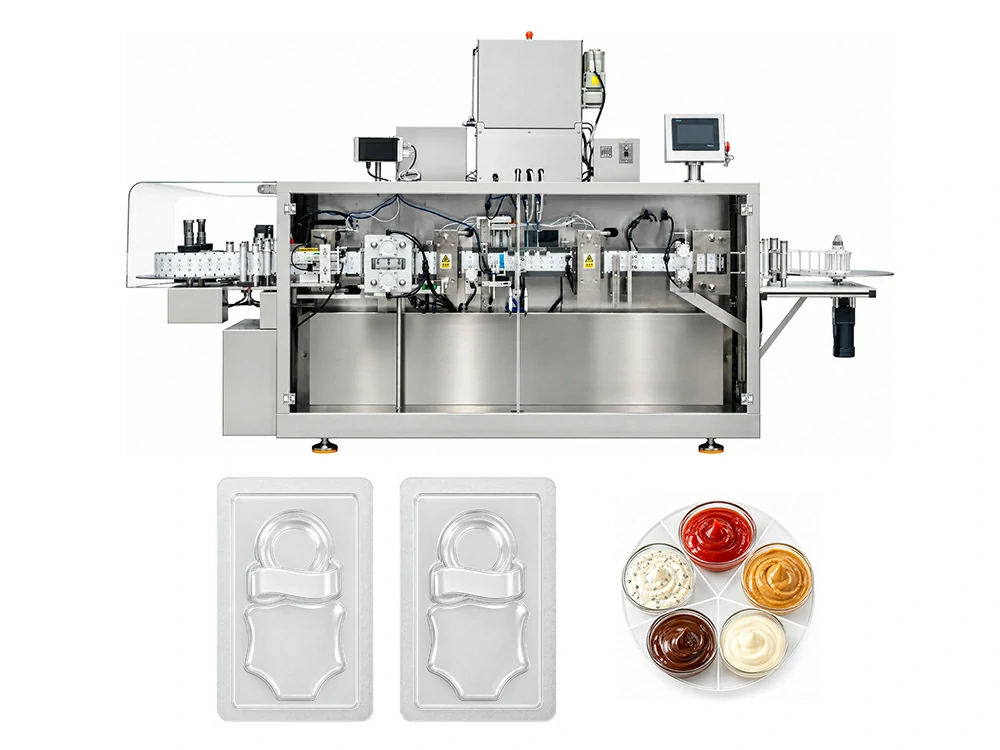
卡片式包装机:放卷、定量灌装与封合
面向半流体与液体产品的卡片式包装机——蜂蜜、化妆品、药用品与精油、面霜。双层膜、U 型热封、插入式定量灌装并沿线折断挤出。最大包装尺寸 100 × 120 毫米,灌装量 0.1–20 毫升。
查看设备塑料桶粘稠酱料灌装:四头活塞式定量装置(1–5 公斤桶)
带提手、桶口宽的 1–5 公斤塑料桶不是适合停站式灌装的容器:桶体一晃,产品就从桶沿溢出。四个伺服活塞式定量装置跟随桶体在输送机上前进,保持每桶净重一致;料流直接进入桶口、不蹭桶壁,桶沿保持干净便于压盖。1–5 公斤的剂量按您的桶型与盖子配置。
查看设备马口铁罐番茄酱灌装:四头活塞式定量装置,精准对位到罐盖下方
马口铁罐的罐口很窄,灌完就要立刻卷封——偏上两毫米就是废品。四头在输送机行进中定位罐体,把番茄酱精确灌到未来罐盖的位置,不洒到罐沿。灌完罐体进入上盖与卷封工序,线体接口按您的样品确认。
查看设备玻璃容器粘稠酱料灌装:四头活塞式定量装置,软夹持不伤罐体
玻璃经不起撞击,也经不起夹紧过度:罐体受力过大会直接破损。灌装头以柔和方式固定容器,把番茄酱、蛋黄酱或奶油酱直接灌进罐口而不冲击罐体;透明罐壁让操作工能看到每只罐的液位与漏斗状态。夹持力度、速度与上料配置按您的玻璃器型匹配。
查看设备圆体 PET 瓶粘稠酱料灌装:四头活塞式定量装置,适配标准瓶口
圆体 PET 瓶是最通用的规格:整条产品线共用一个瓶口,瓶盖与标签都是标准件。四个灌装头在链式输送机行进中把番茄酱、蛋黄酱或奶油酱灌入瓶中,容器不停留,即使黏度很高液位也能保持平稳。配置按您的瓶口、瓶盖与产能选配。
查看设备番茄类制品动态灌装:四头活塞式定量装置(番茄酱与番茄膏)
番茄膏与番茄酱不是兑了水的番茄酱:冷却后会变稠、带果粒、拉着活塞走。四个伺服驱动活塞式定量装置与容器同步跟随,按重量计量、不停瓶灌装;灌装参数与加热方式按您的产品与灌装温度选配。整线配置按样品协商确定。
查看设备扁体 PET 瓶粘稠酱料灌装:四头活塞式定量装置,保持瓶体形状
扁瓶壁更软、自身也站不稳——生产中要靠截面形状把它夹住,否则软瓶体塌陷,标签也起皱。定量装置固定瓶体几何形状并在保持形状的前提下灌装,番茄酱、芥末酱或蛋黄酱铺得平整,瓶体送去贴标时不会歪斜。夹持与速度按您的瓶型匹配。
查看设备