CODAPAK
酱料灌装线:一台计量工位适配不同黏度
酱料车间的一台计量工位并非只处理一种黏度:一个班次中要经过蛋黄酱、番茄酱、奶酪酱和浓稠番茄基料,包装涵盖玻璃瓶、PET瓶和马口铁罐。我们分析为何在更换产品和包装容器时计量会漂移,以及带三通阀、灌装头随容器移动的活塞式计量装置如何在不停止瓶子的情况下保持计量稳定。
对于在一个班次内要处理玻璃瓶和PET瓶装蛋黄酱、番茄酱和奶酪酱的车间而言,重要的不是单个灌装头的速度,而是一台计量工位能否在不同黏度下保持计量,并将灌装量准确的容器送入封盖工序而不停止瓶子。带伺服驱动的活塞式计量装置、三通阀以及随容器移动的灌装头正好提供了这一点——前提是针对具体产品和包装规格进行验证。
本页回答的问题
- 01
- 为什么更换酱料时计量会漂移:带伺服驱动的活塞式计量装置与气动式有何不同,以及为何活塞行程不取决于车间管路的空气压力。
- 02
- 更换为另一种罐或瓶时具体需要重新调整什么:瓶口夹持、限位、灌装头组件高度、可更换喷嘴以及输送机上的限位件。
- 03
- 能否将这样的设备接入封盖和贴标生产线,接口处需要协调哪些事项:容器供给、挡块的间距和高度、清洗时的排放导出。
酱料按粘度切换的工段是什么样子
酱料工段很少只做一个产品:一个班次里,通过计量器的有蛋黄酱及以其为基础的酱料、番茄酱和番茄沙司、奶酪酱和奶油酱、浓稠蘸酱。它们的粘度各不相同,同样的剂量表现也不同:浓稠的物料填充瓶口更慢,稀薄的则会溅出。
第二个特点是容器。玻璃瓶和玻璃罐、PET、马口铁在同一场区并存,这意味着瓶口直径、瓶身高度和直径都不相同:每种规格都需要单独设置抓取和挡块。
第三是连续性。灌装工段位于调配车间和封盖之间,因此瓶子在喷嘴下停顿会拖慢整条生产线的节拍,而不只是计量器。
因此,工段围绕一台计量设备来组建,由它承接全系列酱料和常用容器规格,而不是为每个产品单独配一台机器。这正是浓稠产品灌装线所针对设计的那项任务。
为什么旧方案剂量不稳定并且造成停机
用料斗或手动计量器进行的半自动灌装依赖操作人员:剂量和节拍都取决于他。在浓稠酱料上,罐与罐之间的差异一眼可见,而任何停顿都会让流水停下来。
定位灌装并让容器停止,看似更精准,但恰恰会造成搅动和飞溅:瓶子停住、开始灌装,随后瓶子启动——启动时产品晃动并从瓶口溢出。因此容器会变脏,出口处还需要擦拭。
气动活塞式计量器取决于车间主管道中的空气压力:压力下降会改变活塞行程,剂量从一个罐到另一个罐发生偏差——剂量不稳定,直到成品仓库才被发现。
专为一种酱料组装的机器,难以适应第二种:更换粘度时,必须重新调整部件并更换喷嘴;更换罐型时,必须重新调整限位和夹持机构,产品切换就变成停机。
从蛋黄酱切换到番茄酱时,什么能保持剂量稳定?
核心是活塞式计量器:活塞泵的缸体同时作为计量腔。产品先被吸入缸体,随后被压入容器,因此体积由活塞行程决定,而不是由流出时间决定——浓稠和稀薄的物料都按同一方案计量,无需针对每种中等稠度的酱料单独设置。
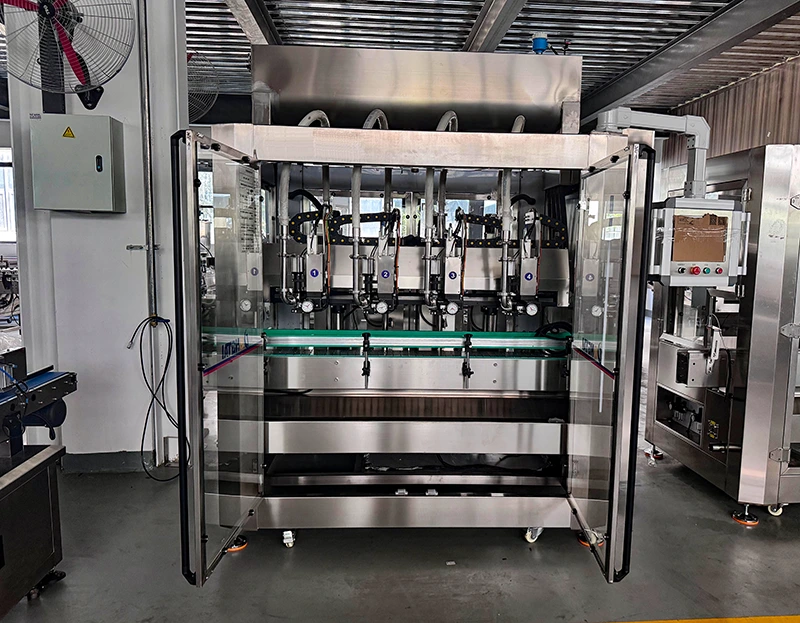
空气驱动被伺服驱动取代:四个活塞泵各由一个独立伺服电机驱动,其速度和转速均可调节。与气动不同,行程不受主管道压力影响——因此空气压力下降时剂量不会漂移。
三通旋转阀将两个阶段分开:吸入阶段为“料斗—计量腔”,排出阶段为“计量腔—灌装阀”。产品不靠自流,因此粘度对灌装的影响更小,且从料斗到喷嘴的管路保持密闭。
四个灌装头随容器移动:当瓶子在板式输送机上运行时,灌装头通过斜齿条、带齿轮的伺服电机和直线导轨,以瓶子的速度同步向其方向移动。可更换灌装喷嘴和可调瓶口夹持机构可适应不同规格的差异。
更换其他规格的换型调整与管路清洗
在更换为其他罐或瓶时,需要重新调整四个部件:可调夹爪间距的抓取机构、可调限位挡块、由气缸驱动的头组升降装置,以及可更换的灌装嘴。输送带上的蓝色塑料挡块高度和间距可单独调节。
公开资料中未给出换型时间,因此需要在自己的容器上实测:该项在选型阶段与瓶口规格一并确认。
管路采用快拆卡箍连接:从U形料斗到活塞泵的管道无需工具即可拆下,清洗阀将料斗中的残留物料排入带侧向排出口的独立容器。清洗使用清水或无菌水。
无需开门即可观察过程:前后两面的透明钢化玻璃门板加上透明电控柜门,可在运行中看到计量缸和部件的工作情况;料斗内的液位传感器在达到阈值时自动停止供料泵——不会溢出,也不会产生多余停机。
灌装工段如何与封盖、贴标及输送机对接
与输送设备的衔接已在机器内部解决:板链式链板输送机嵌入304不锈钢机架,容器供给自动完成,在工段出口,瓶子自行运行到下一个模块,无需人工搬运。因此灌装工段的表现就像灌装包装设备中的一个独立模块,而不是工作台的附属装置。
封口和贴标是相邻工序,而不是本机的一部分。封口(卷封)机和贴标机安装在灌装之后的产线上,其节拍按照计量节拍来匹配,而不是反过来。
集成商需要确认四件事:输送机上挡瓶件的间距和高度、灌装头组件的高度位置、用于夹持的瓶口规格和喷嘴类型,以及清洗时排放口的引出位置。
该工段的成效:在全部酱料系列上实现连续供给和稳定计量,减少飞溅,减少出口处的废品,无需拆解流路即可清洗和换型,下一个模块获得计量准确的容器,节拍可预期。具体粘度、节拍和计量精度在选型阶段依据产品和容器的样品确定。
适用边界
在公开资料中,粘度范围、计量精度、产能、电源电压和功耗、气压、外形尺寸和重量均未得到确认,需按询价核实。具体产品、容器规格以及与封口处衔接位置的适用性在选型阶段验证——依据产品样品、容器样品和工段说明。换型时间和清洗参数按实际情况、在具体产线上确定。
为您的酱料系列选配计量单元
请说明每班生产的产品、容器规格以及灌装之后所连接的设备。我们会将其与工位配置进行核对,并针对您的情况反馈更明确的参数。