CODAPAK
酱料灌装设备:如何根据自身包装容器选择设备
酱料和膏状产品工厂往往同时处理多种配方——从流动性到浓稠黏稠——并使用不同包装容器:玻璃、PET、罐、不同瓶口的瓶子。因此,酱料灌装设备的选择不是从产能数字开始,而是从计量方式、与容器的对接以及卫生设计开始。我们来解析带三通阀的活塞式计量器、四头容器随动以及可拆卸不锈钢管路能带来什么。
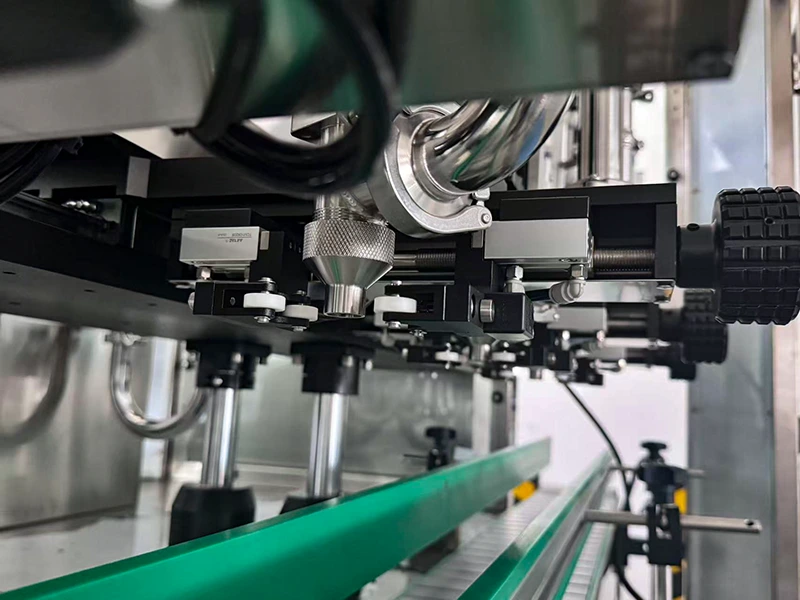
对于从流动性到浓稠的酱料,起决定作用的不是最高速度,而是容积式活塞计量、容器不停顿随动以及可拆卸卫生管路;其余参数在选型阶段与您的产品品类核对。
本页回答的问题
- 01
- 如果工段上的产品从流动性到浓稠,如何选择酱料灌装设备?
- 02
- 为什么定位灌装时计量会偏差,产品会从瓶口边缘飞溅?
- 03
- 酱料灌装机的卫生设计与清洗应检查哪些内容?
谁来选择酱料分装设备,以及为什么这项任务不能只归结为一个数字
酱料生产几乎从来不是单一品种:同一场地上同时生产番茄酱和番茄沙司、蛋黄酱、蘸酱、蜂蜜、凝胶、番茄制品。而稠度在流动性到浓稠黏稠之间波动,同一台设备必须覆盖整个范围。
包装容器同样是混合的:玻璃瓶和PET瓶、罐、不同瓶口直径和不同高度的瓶子。对机器的要求是能按规格换型,而不是为每种瓶型都添置一台单独的设备。
由此得出选型的实际结论:先比较计量方式、与容器的适配和卫生设计,然后再看速度。否则设备是按一种产品买的,一个月后却在另一种产品上闲置。
半自动灌装和定位灌装面临哪些障碍
定位式,即停歇式灌装:瓶子停在喷嘴下方,灌入一份剂量,然后容器再次启动。启动时产品被晃动并溅出,瓶口液位不稳定,瓶口边缘被弄脏——由此产生溢流和贴标区域的流痕。
半自动人工用勺灌装把剂量交给操作员掌控:每份之间偏差大、灌装损耗、换人时停机。对于黏稠产品,还会造成容器灌装不均匀。
纯气动计量驱动依赖管网压力:活塞行程会随气压波动而变化,计量量也随之偏移。供气不稳定时,会出现时而溢装、时而欠装的情况。
另一个问题是设备专用性过窄。针对一种粘度和一种规格选型的设备,难以稳定处理同一配方系列中的相邻产品,结果工位上不是一台设备,而是两台。
带三通阀和容器随动的活塞式计量
计量基于活塞泵:泵套本身即为计量腔。先吸入一份计量量,再将其推出——计量量由容积决定,而非产品流出时间,因此粘度对计量量的影响相对有限。
流路切换由三通旋转阀完成:一个位置是从料斗吸入计量缸,另一个位置是从计量缸向灌装阀排出。每个循环一个阀,各支路不混合。
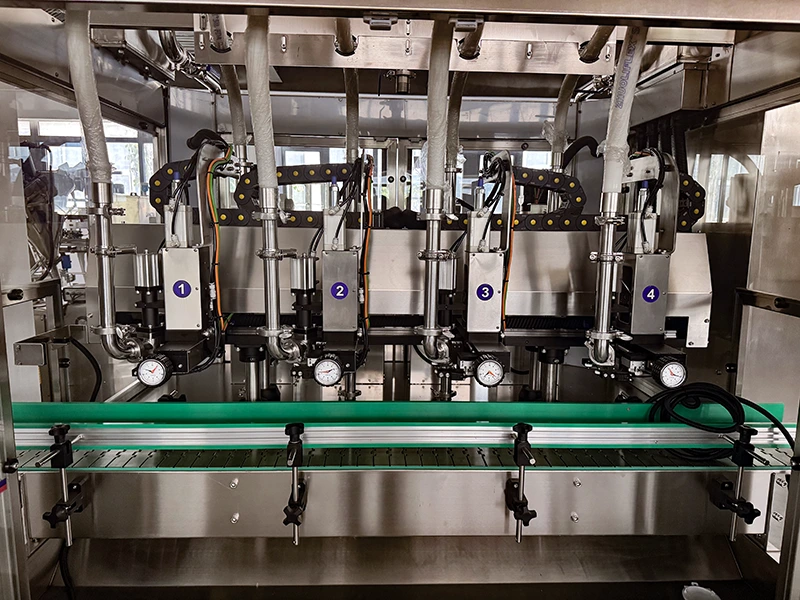
四个灌装头随行作业:输送带输送容器时,灌装头与其同步水平移动,并在不停瓶的情况下完成灌装。这正是应对溅液的方式——产品不会因容器的启停而受到冲击。
容器适配通过机械方式解决:可更换灌装嘴、间距可调的调节式夹爪、可按高度和节距调节的挡板、由气缸按容器高度升降灌装头。每种规格只更换工装,不更换设备。
结构上要看什么:驱动、供料与清洗
供料与液位。U 形料斗配有液位传感器,由它控制供料泵:达到受控液位时供料停止。这样可避免溢料和泵在无产品状态下运行。
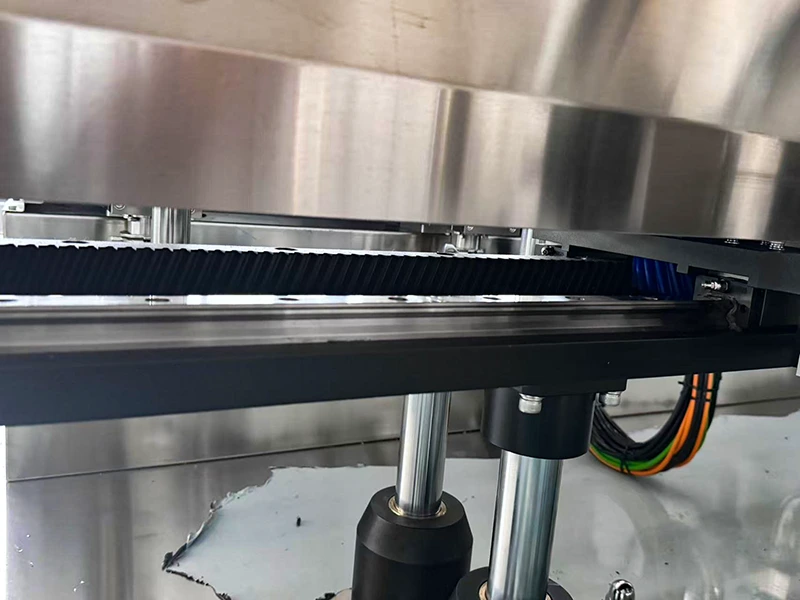
随动驱动。各灌装头沿斜齿齿条运行,配伺服齿轮驱动和直线导轨;四个灌装头各自配有独立伺服驱动,活塞泵由伺服电机驱动,由伺服电机设定转速与转数。控制由 PLC 完成,设定与监控通过操作面板进行。
卫生。机架与管路均采用 304 不锈钢,管道采用快拆卡箍,清洗阀带托盘排放口和侧向排出口。清洗回路可用水冲洗,无需完全拆解部件,这对黏稠产品尤为重要。
观察与防护。前部、后部及电控柜上的钢化玻璃透明门罩住运动部件,同时无需开门即可看到灌装区域。在面板上设定灌装量与速度,显示状态和已灌装瓶数。
这种方案在一个班次中带来什么结果
连续供料:容器在板式输送机上不停运行,四个灌装头同时工作,循环不再分为“停止—灌装—启动”。
稳定剂量:伺服驱动的容积式活塞计量加上无飞溅灌装,可减少瓶口和瓶沿的次品以及返工。精度和公差不会预先声明——而是在选型阶段确认。
清洗与换型:快拆接头和冲洗阀缩短管路拆卸时间,可更换喷嘴和可调夹爪覆盖玻璃和PET的多种包装规格。
与后续工序的对接:不锈钢输送机和机架为将设备集成到封盖和贴标之前的工段提供基础。封盖和贴标本身是生产线的相邻工序,而不是本机的功能。
适用边界
剂量范围、产能、计量精度、允许的粘度范围、电压和功率、气压、外形尺寸和重量在公开资料中未获确认——需在选型阶段按询价确认。与具体产品和包装规格的兼容性需通过样品验证。与封盖和贴标的对接可能性取决于工段布局。
为您的酱料和包装选配设备
请提供产品、其稠度和包装规格——我们将选配布局和工装,并通过样品确认参数。