CODAPAK
甜酱料灌装包装成套设备:不停瓶实现均匀液位
甜酱料是浓稠高黏度物料,停瓶定位灌装会造成飞溅、液位不均以及瓶口挂料。下面解析 FTPfill 灌装包装成套设备的结构:四个伺服驱动活塞式计量装置、在输送机运行中进行的动态(tracking)灌装,以及用于精确灌装玻璃瓶和 PET 容器的三通阀。
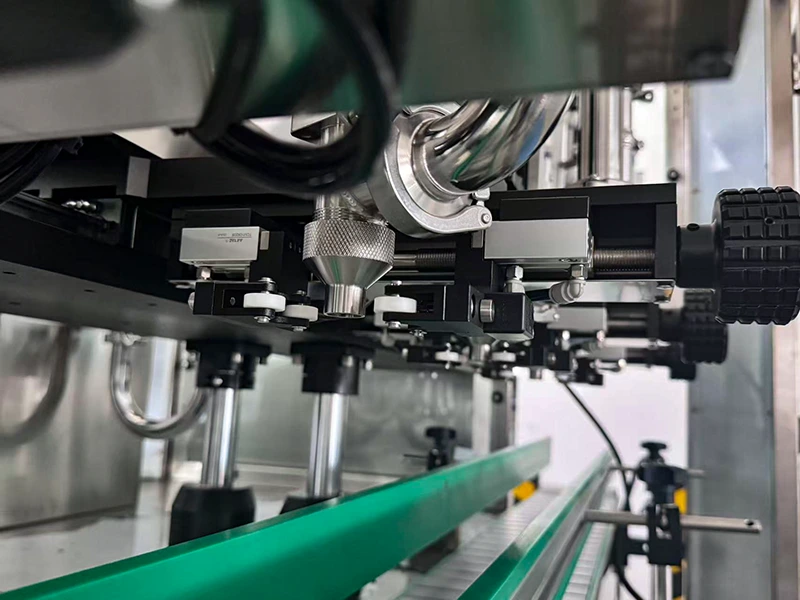
对甜酱料而言,决定效果的不是输送机速度,而是计量方案:如果瓶子在喷嘴下停止,浓稠物料会晃动,液位就会失准。FTPfill 成套设备在运行中灌装——四个伺服驱动活塞式计量装置跟踪容器,三通阀将循环分为吸料和计量。
本页回答的问题
- 01
- 为什么甜酱料在定位(停顿)灌装时会飞溅,这会导致成品出现什么问题?
- 02
- 动态(tracking)灌装是如何实现的,为什么容器不应停止?
- 03
- 为什么活塞式定量机采用伺服驱动,而不是压缩空气?
- 04
- 操作员能看到什么并控制什么:HMI 面板、控制柜、料斗料位?
- 05
- 该系列有哪些参考指标,针对具体酱料和容器需要确认哪些数据?
传送带上的甜酱:分装质量究竟在哪里流失
甜酱是浓稠、黏稠的物料。灌装到玻璃瓶或 PET 容器时,有三点很重要:瓶内液位平稳、瓶口洁净,以及每瓶灌装量一致。
酱料灌装包装成套设备以定量单元为核心。正是它决定产品在灌装时的表现;输送机和后续工序只决定稠厚产品灌装线的节拍。
位置式灌装存在什么问题
在定位(停止式)灌装时,瓶子在喷嘴下停止,然后再重新启动。浓稠物料的惯性会造成晃动和飞溅:液位偏离设定值,酱料可能沾到瓶口和容器主体上。
容积式气动灌装机又增加了第二个变量:活塞行程取决于压缩空气管路的压力,灌装量会偏离设定值。据来源,正是由于压力不稳定,行程会发生变化,剂量也随之改变。
对于含糖和增稠剂的甜酱来说,这比普通产品代价更高:粘度更高,容器上的挂流更频繁,废品和返工比例上升。无飞溅的精确灌装可直接降低这些损失。
动态(tracking)灌装:容器不停止
FTPfill——四头跟踪式灌装机。瓶子在板式输送机上连续移动,灌装头与其同步移动,并在运行中直接灌装。
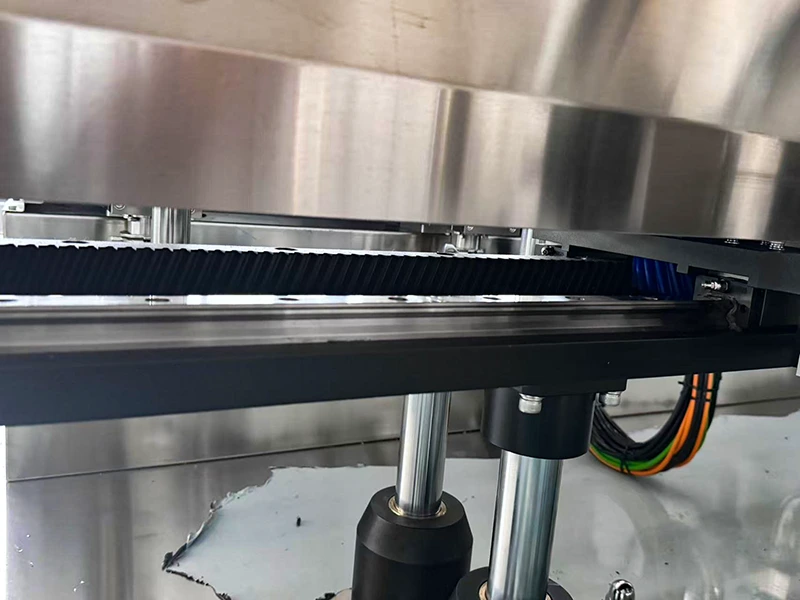
灌装头安装在带倾斜齿条和直线导轨的滑座上:伺服电机通过齿轮使其水平移动,并与容器运动同步。四个灌装头可成对或单独工作。灌装过程中,夹具固定瓶口,灌装头下降并使喷嘴与瓶子轴线对齐。
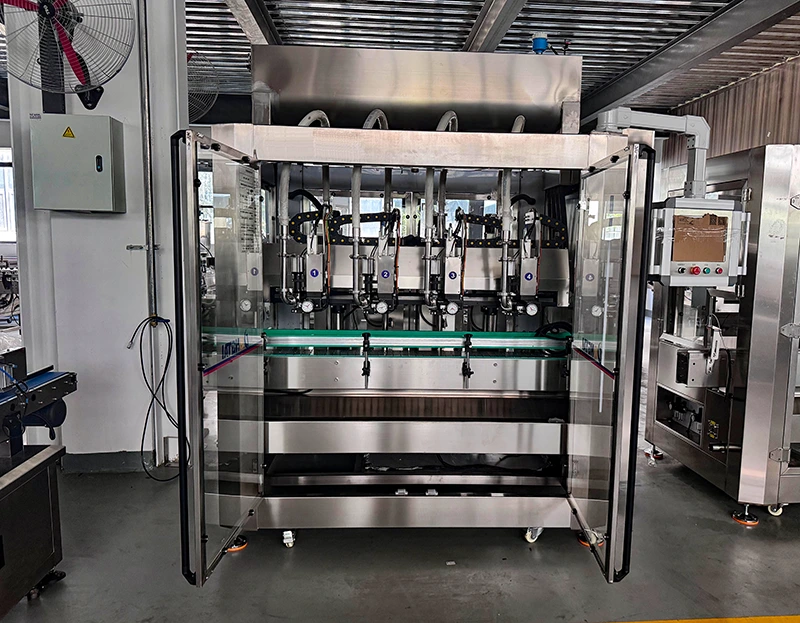
四台活塞式定量器的“吸入—计量—排出”循环
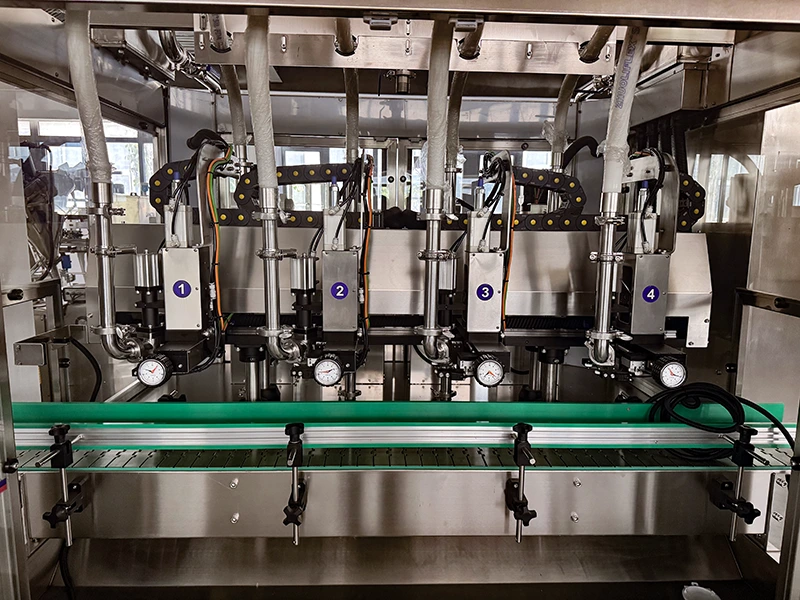
四台活塞泵按“吸入—计量—输出”循环工作:活塞先吸入产品,然后将计量好的体积输出到瓶中。活塞泵壳体同时用作计量容器。
流路切换由三通旋转阀完成:在一个位置,它将料斗与计量容器连接;在另一个位置,将计量容器与灌装嘴连接。灌装嘴可拆卸,因此可根据不同瓶口更换。
产品由泵送入料斗,泵由液位传感器控制:达到控制标记时,进料停止。这样可避免溢流和“干转”。
操作员看到什么以及控制什么
灌装量和灌装速度在 HMI 触摸屏上设定;同一面板还显示机器状态和已灌装瓶数。面板上旁边有启动、停止和急停按钮。
运动由十台伺服电机控制:四台驱动活塞泵,四台移动灌装头,一台负责整个组件的高度,一台负责板式输送机。主控制器为 PLC,另外还装有变频器、电源、继电器、断路器和接线端子。
电气部分和组件由透明钢化玻璃门封闭:无需拆卸即可看到状态,同时活动部件与人员隔开。
维护与换型:应关注哪些方面
管路采用快拆卡箍连接,排放阀将料斗中的污染物排入带侧向排放口的独立容器。回路用清洁水或无菌水冲洗。
更换容器时,需调节瓶颈夹紧装置(抓取间距)、限位块的位置和高度、灌装头组件的高度,必要时更换喷嘴。来源中未给出准确的换型时间。
整机安装在用于移动的万向脚轮上,并通过支撑脚固定;料斗采用 U 形结构,有两条不锈钢管通向活塞泵。
适用边界
本资料涵盖该系列的定位、结构、控制及规格表。根据来源,未经单独确认不得引用:压缩空气压力(原文数字已失真)、计量精度与偏差、产品极限粘度、换型时间、清洗和 CIP 参数、证书、保修以及实际测得产能。2 头和 6 头的数值仅为系列内比较,而非四头机的实测数据。对特定酱料和容器的适用性需逐案单独确认。四轴封盖机是灌装后的相邻工序,而非 FTPfill 的参数。
讨论您的酱料灌装
请描述产品、粘度和容器——我们将匹配计量装置的配置,并检查与您灌装线的兼容性。