采购文章
番茄酱灌装为什么不能停瓶:连续灌装如何改变产线节拍
对于番茄酱、番茄膏、番茄沙司等高黏度食品,在输送过程中完成灌装,可以减少容器在灌装点的停顿。本文从产线逻辑出发,说明食品工厂评估连续灌装线时应关注哪些环节。
本页帮助你完成的判断
连续番茄酱灌装线的评估重点不应只是单台灌装机,而应把输送与灌装逻辑,连同旋盖、检重、打码、贴标、卫生清洗和末端剔除一起考察。
本页回答的采购问题
为什么停瓶会影响番茄酱产线?“停下—灌装”的顺序会把等待加入输送节拍。BOJLINE 采用两头跟随式灌装,让容器在产线中移动时完成灌装,减少灌装工位的停等逻辑。
这条线面向哪些物料?已核验的产品语境包括番茄酱、番茄膏、番茄沙司、番茄丁补汁及其他高黏度番茄食品,项目方向覆盖瓶装和罐装整线集成。
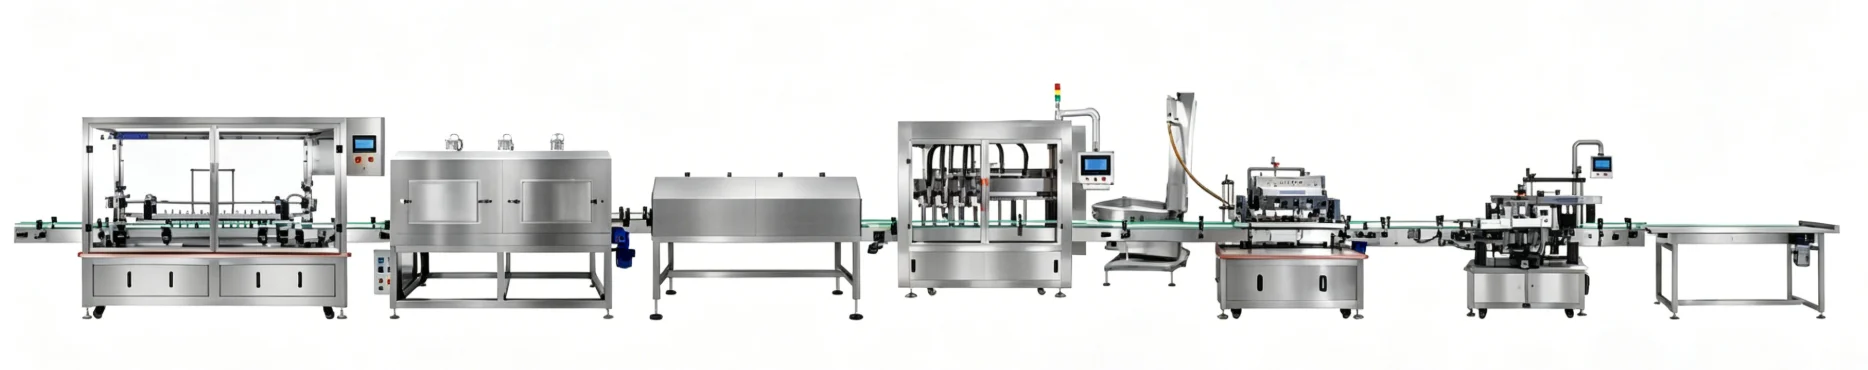
灌装后可以联哪些模块?资料中的工艺链包括旋盖、检重、日期与批次打码、贴标、套标收缩和收瓶;灌装前还可配置理瓶、洗瓶和烘干环节。
食品工厂应如何评估卫生与质量控制功能?现有资料列出 CIP 原位清洗、蒸汽式抽真空旋盖、食品级设计、CO₂ 激光打码、金属检测和分选称重等功能,最终配置仍应结合项目需求确认。
核心变化:灌装跟随移动中的容器
在停瓶灌装模式下,容器必须等待灌装动作完成后才能继续前进。对于番茄酱、番茄膏和番茄沙司等高黏度物料,这个等待点会直接进入产线节拍。BOJLINE 的逻辑不同:两头跟随式灌装在容器输送过程中完成灌装,产线不再依赖每个瓶子到灌装机处停下。
这并不是对某个速度或产能的承诺,而是对工艺组织方式的改变:输送、灌装头、容器导向和后续工位应被视为一个连续工作序列,而不是彼此割裂的单机。
连续灌装要放在线体联机中理解
BOJLINE 的资料工艺链可组织为理瓶、洗瓶、烘干、灌装、旋盖、检重、打码、贴标、套标收缩和收瓶。这个顺序之所以重要,是因为灌装机不是孤立工位:容器准备、灌装、封口、检测、标识和收集之间都需要明确的交接。
因此,对于评估瓶装或罐装产线的工厂,实际问题不只是“灌装机能不能灌”,还应进一步问:“整条线能否让容器连续经过所需工序,并同时满足物料对应的卫生与追溯要求?”
卫生、打码与检测同样属于产线节拍
番茄食品产线的评估不能只看灌装机。BOJLINE 资料列出 CIP 原位清洗、蒸汽式抽真空旋盖和食品级设计等卫生相关功能。这些功能说明了产线的清洗与封口方向,但不能替代对具体项目卫生要求的确认。
在后段,CO₂ 激光打码可用于日期和批次标识,金属检测与分选称重可支持质量检查和分选。它们与旋盖、贴标等环节共同作用,使连续输送成为可控的包装序列,而不只是让输送带运行得更快。
评估项目,应从完整工艺序列开始
对于项目负责人和采购团队,前期讨论应把物料、容器、工艺顺序和联机边界放在一起确认。需要明确项目是否包含理瓶、洗瓶、烘干、连续灌装、旋盖、检重、打码、贴标、套标收缩、收瓶、金属检测或分选称重,再界定哪些功能属于供货线体,哪些由相邻设备完成。
“不停瓶”概念的核心价值在于工艺连续性。它为工厂比较番茄酱灌装线提供了更清晰的基础:不再只比较一台带有假定输出的灌装机,而是把灌装、输送、卫生、标识和检测作为一个模块化系统共同讨论,并根据真实项目核验。