01 · 这台设备带来什么
用手即可开启的包装
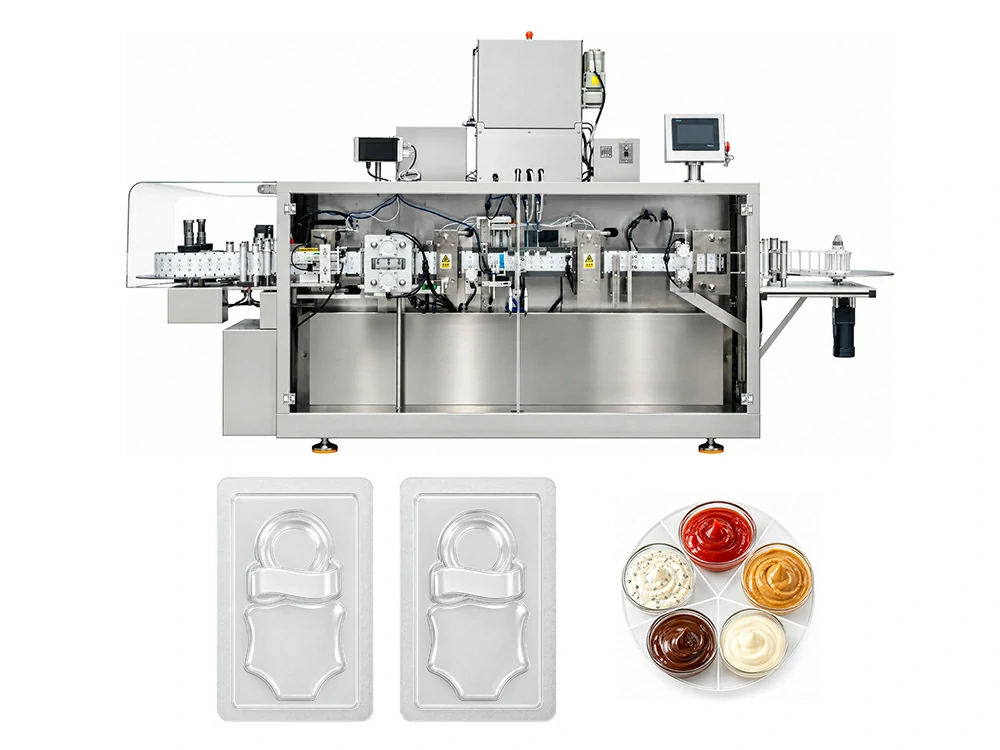
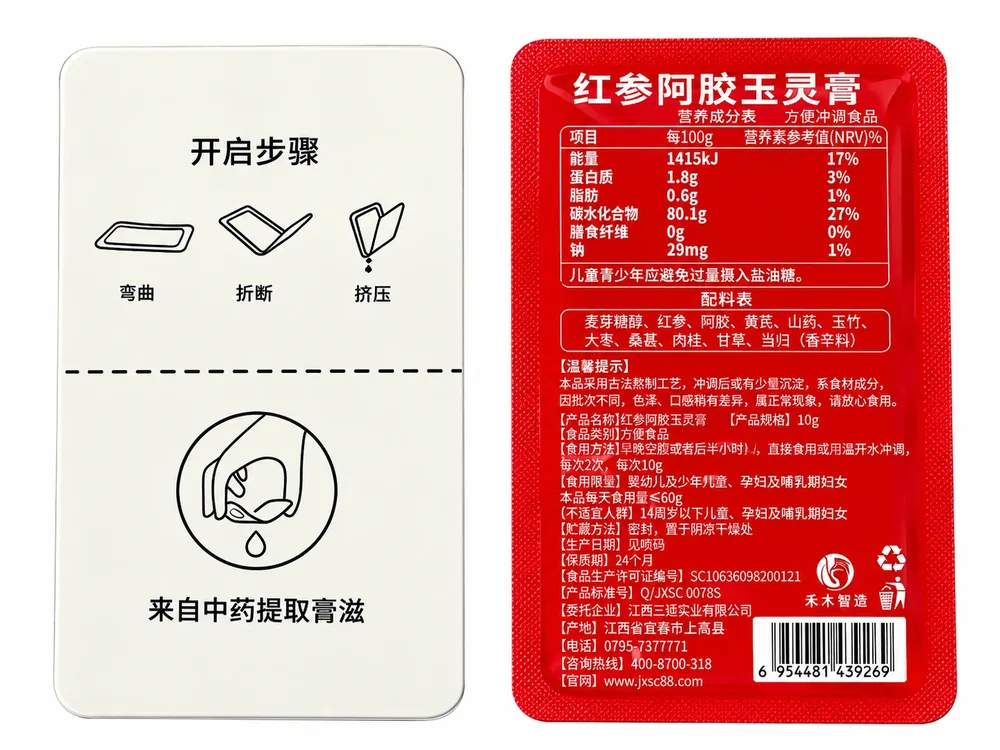
卡片式包装既不是袋也不是泡罩。消费者沿预先压好的断线折断卡片,单手挤压即可出料,残留少、不脏手——对化妆品、药用与食品产品来说,这是选择包装形态时很实际的卖点。
双面图案对版
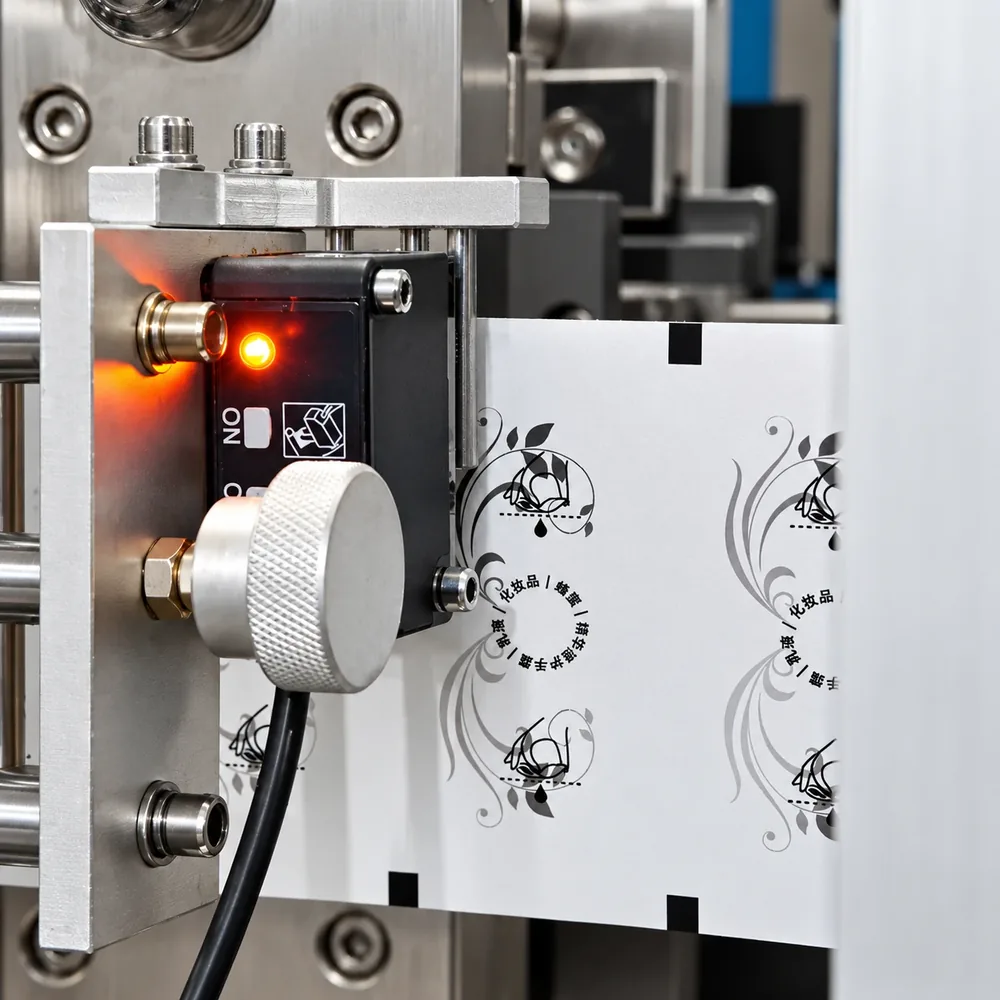
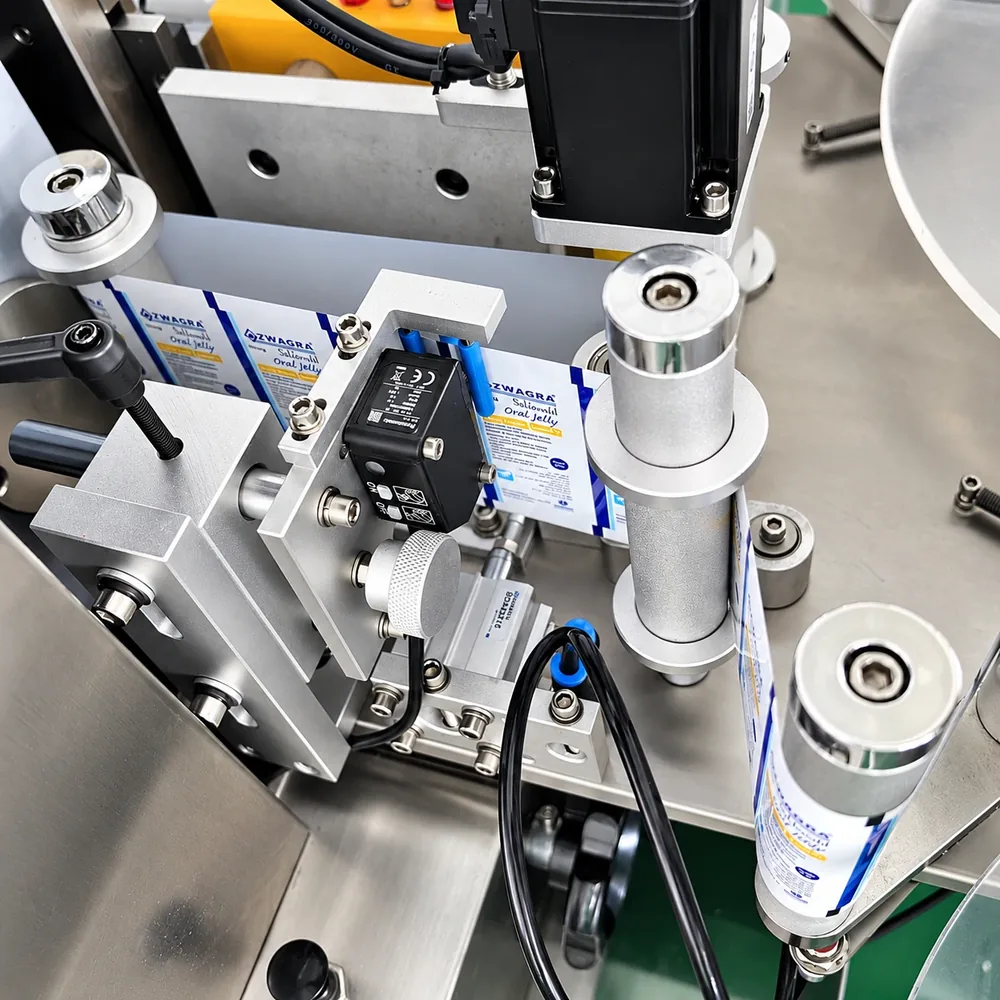
两个光电传感器与两套对版机构:前后膜等步距走料,正反面图案保持居中对齐,成品观感更整齐。
断线预先加工
预切刀设定断线的深度与位置:卡片沿断线掰断而不切透,物料从中间切口均匀挤出,防止飞溅。
插入式定量灌装
灌装头插入 U 型袋口完成灌注后退出。具备出料状态检测、空杯或堵塞报警以及防滴漏、防飞溅设计。
02 · 技术参数
以资料为准的技术参数
以下为设备资料中已确认的数值。资料未给出的指标不写入表格,在对接需求时确认。
| 参数 | 数值 |
|---|---|
| 型号 | PSM120 |
| 最大包装尺寸 | 100 × 120 毫米 |
| 包装材料 | PET/AL、PET/PE、PS/PE |
| 灌装量 | 0.1–20 毫升 |
| 电源总功率 | 9 千瓦 |
| 电压 | 220–380 伏 |
| 冲裁次数 | 20 次/分钟 |
| 耗气量 | 120–160 升/分钟 |
| 整机重量 | 950 公斤 |
| 外形尺寸(长×宽×高) | 3300 × 1000 × 1900 毫米 |
材质:接触部件采用 316L 不锈钢,机器外罩采用 SUS304 不锈钢,符合 GMP 要求。灌装精度、封口温度区间、膜材厚度与选配清单资料未固化,按需求确认。
03 · 工艺流程
十一道工位流程
工作循环经过十一道工位,从两卷膜料到成品卡片堆垛。每道工位只完成一道工序,膜料走料由一套伺服驱动统一控制,并作为所有工位定位的基准。
- 1放卷安装 硬膜与软膜两卷分别装在带限位挡边的独立卷轴上。
- 2张力放卷 放卷轴由变频器驱动,配制动器与导向辊,维持稳定的膜张力并防止跑偏。
- 3预热成型 凹凸模加热后使软膜软化并压入凹槽,成型深度可调,智能控温系统维持设定温度。
- 4光标对版 色标传感器识别膜上的印刷定位标记,牵引速度实时修正,前后两面同时对版。
- 5断线裁切 预切刀设定断线的深度与位置,可选单刀、双刀与 Z 字型切刀,按开口形式选择。
- 6U 型热封 两膜合拢后由 U 型封刀把左右边与下边封合成上开口的袋,温度模块控制加热功率以稳定封合温度。
- 7信息喷印 独立喷码机把生产日期与批号喷印到膜上,喷码部分单设控制面板,可单独启停并设定喷印内容。
- 8灌装 灌装头插入 U 型袋口灌注后退出,蠕动泵或活塞泵完成定量,防滴漏装置避免渗漏与飞溅。
- 9顶部封口 灌装后顶部压合封口,四周全部封合完毕。
- 10成品裁切 成品按所需尺寸定制的切模裁切分离,四边光滑无毛刺。
- 11废料回收 边料与废膜由独立回收单元处理:收卷轴、回收牵引辊、收集托盘与张力阻尼。废料一次性收走,便于区域清洁与卫生管理。
04 · 设备构造
这台机器由什么构成
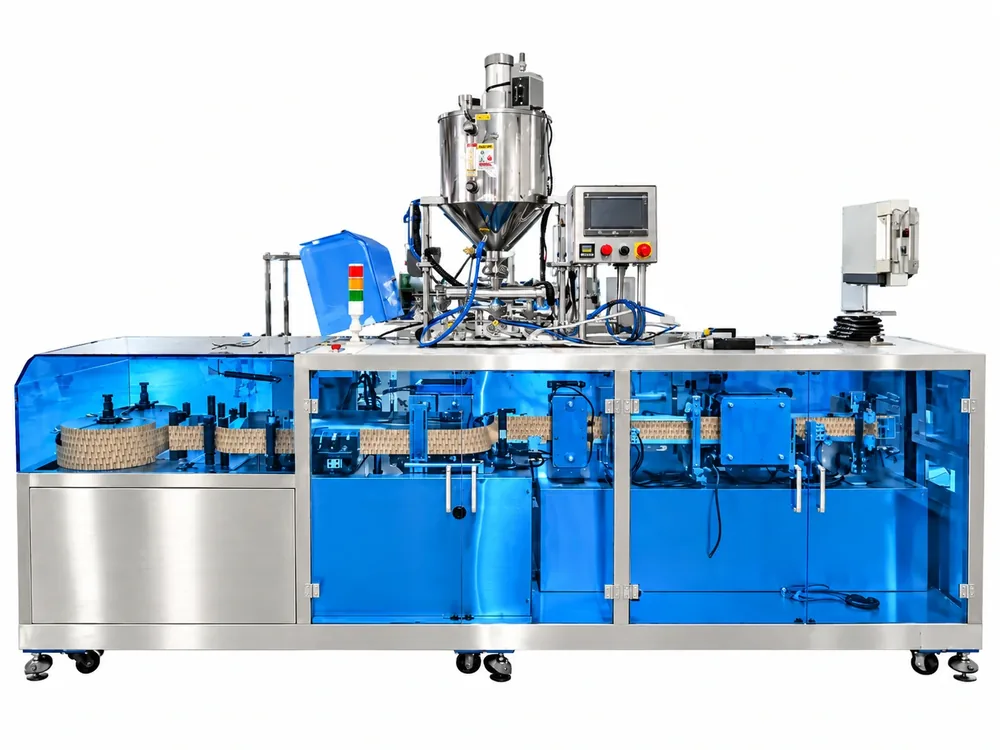
整机按可独立维护的模块划分:放卷与张力、成型、印刷与对版、封合、灌装、传动与控制。
伺服驱动作为定位基准
一套伺服驱动通过夹持辊牵引膜料,是裁切、灌装与封合的定位基准,同时接受 PLC 调度。
灌装单元位于机身上方
机身上方布置灌装单元,含伺服驱动、陶瓷泵与料斗,全部物料经此定量后送入灌装头。
两块控制面板
主机面板设置送膜速度、成型温度、灌装量与封合时间,并负责声光报警;喷码面板独立设置。
05 · 适用场景
这个包装形态最适合什么
卡片式包装面向需要用手挤压出料的小容量半流体与液体产品。以下是常见品类,具体物料按样品确认。
食品
蜂蜜等高黏物料需按样品确认灌装瞬间的流动性表现。
化妆品
正反面印刷同步对版,对化妆品品牌的呈现观感有直接影响。
医药与药械
接触部件 316L 不锈钢并符合 GMP 要求,是医药类应用的基础条件。
06 · 选型
选型需要哪些信息
设备不是按产品名称选,而是按样品与材料选——它们同时决定灌装单元的工作方式与包装的开启形态。
01产品样品
需要确认黏度与灌装时的流动表现:拉丝、起泡或含颗粒的物料需要不同的送料方式。
02膜材
硬膜与软膜的组合决定可用封边与预切方式,资料列出的组合为 PET/AL、PET/PE 与 PS/PE。
03包装尺寸与形态
最大尺寸为 100 × 120 毫米,需提供包装展开图、封边位置以及终端用户的开启方式。
04产能要求
资料记录的冲裁频率为 20 次/分钟,需核对是否满足产线规划产能。
05印刷与喷码
双面对版与是否配置日期批号喷码机都会影响选型。
06出料与废料处理
需明确成品去向与废料清除频次,这影响区域长度与后续设备的衔接。
项目阶段仍需确认的事项
灌装精度、封口温度区间、膜材厚度、选配清单、认证、交期与价格在设备资料中均未固化。这些内容按样品协商并在核算阶段确认,核算前不作为设备指标对外声明。
07 · 常见问题
常见的疑问
卡片式包装与泡罩包装有什么区别?
泡罩包装的产品固定在硬质腔体里、上覆透明膜;卡片包装是两片膜边缘相连、产品从卡片断口挤出。使用者用手开启,不接触产品本身。
包装如何开启?
沿预先准备的断线开启:弯折卡片、断线断裂、物料从切口挤出。预切刀设定断线深度与位置,可选单刀、双刀与 Z 字型,即开口宽度与形态可按产品选择。
印刷是否双面对版?
是。设备配置两套对版机构,前后膜以相同步距走料,卡片正反面图案保持一致。
适用哪些材料?
资料列出三种组合:PET/AL、PET/PE 与 PS/PE。与具体产品和膜材的兼容性按样品确认。
接触部件是什么材质?
接触部件为 316L 不锈钢,外罩为 SUS304 不锈钢,结构符合 GMP 要求。
设备产能是多少?
资料记录冲裁频率 20 次/分钟、灌装量 0,1–20 毫升。每小时包装产量按您的包装规格与运行模式在项目阶段核算。