项目资料
FTPfill:番茄类高黏度食品的四头动态跟踪灌装机
FTPfill 在容器连续前行时让四个灌装头同步跟踪,以活塞定量方式完成番茄酱、番茄膏及同类高黏度食品物料的灌装。
本页帮助你完成的判断
从瓶体停下后再灌装,转为容器沿链板输送带连续前行、灌装头按容器运动同步跟踪的动态灌装;四个灌装头同时工作,减少启停造成的物料晃动,并减少人工介入。
适用条件
物料属于番茄酱、番茄沙司、番茄膏、番茄泥、番茄汁、切块番茄或同类高黏度食品物料。
容器以瓶、罐等可在链板输送带上连续前行的形式进入灌装工位。
项目需要通过夹瓶器、侧挡板和灌装头位置调整来匹配容器的瓶嘴、直径和高度。
产线需要为灌装机提供稳定的输送、物料供给以及设备所需的电源和气源条件。
在生产线中的位置
FTPfill 位于容器进入后的连续输送灌装工位:上游向料仓供料并将瓶或罐送入链板输送带;FTPfill 完成夹持、跟踪灌装和清洗排放;下游可继续连接旋盖、贴标或装箱段,具体接口需按整线确认。
采购判断事实
灌装逻辑
容器不停,灌装头按照容器向前运动的速度同步前移完成灌装。
灌装头数量
四个灌装头,可按资料所述协同或单独运动。
定量结构
活塞泵或定量罐配合三通转阀,通过吸料、定量和打料完成灌装。
连续输送
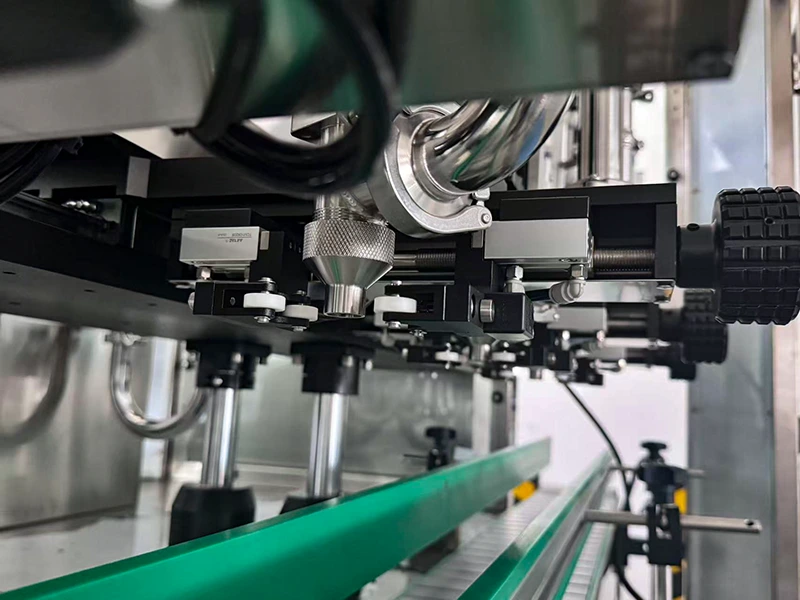
链板式输送带为瓶或罐提供向前运动,侧挡板和夹瓶器可调。
物料监测
料仓配置液位传感器,可向系统反馈料位并控制上料泵停止继续供料。
控制与防护
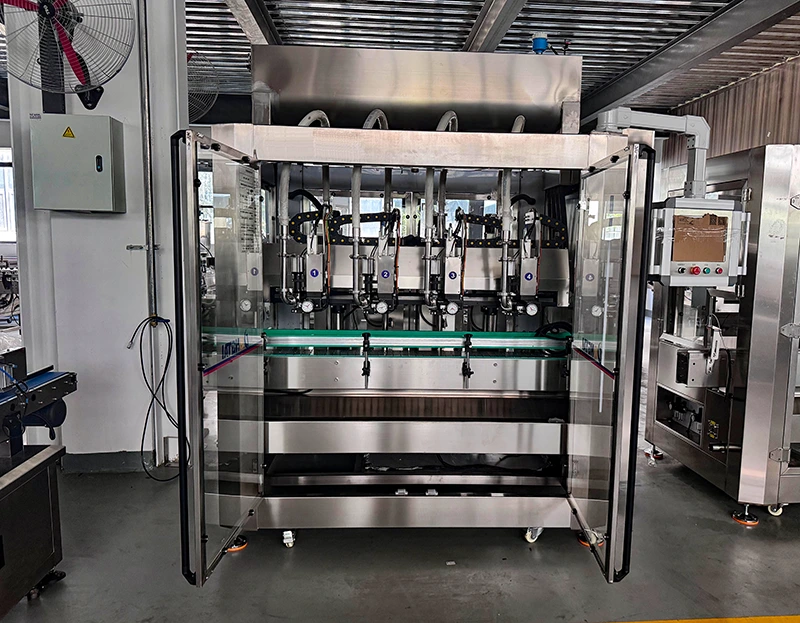
设备采用 PLC、触摸屏 HMI、伺服驱动和透明钢化玻璃防护门;机架为 304 不锈钢。
容器不停,灌装头同步跟踪
FTPfill 的核心动作是动态跟踪:瓶或罐由链板输送带持续向前,灌装头根据容器的运动方向和速度同步前移,在运动过程中完成灌装。与停瓶后再启动的定位灌装相比,资料显示这种方式可减少酱料因惯性产生的晃动和飞溅,使灌装后的物料表面更平稳。
四头活塞定量与物料流路
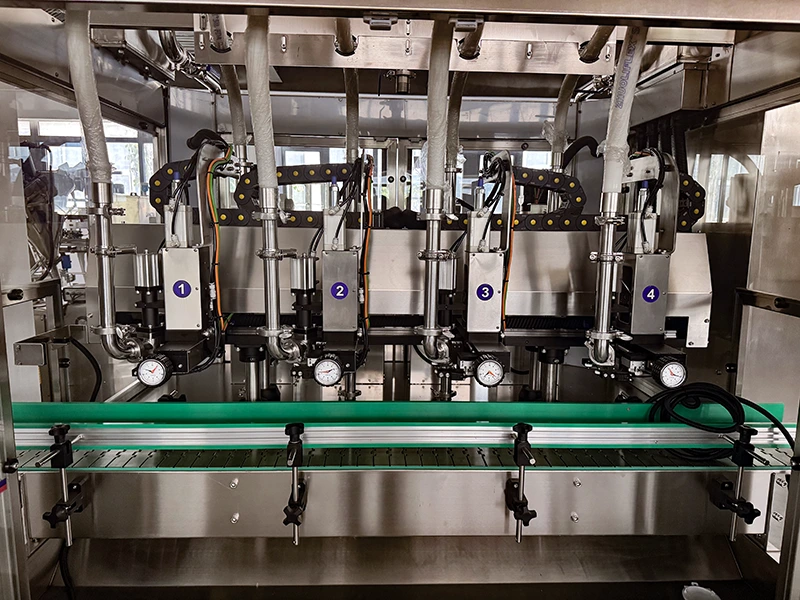
物料先进入上方料仓,再经物料管道进入活塞泵或定量罐。三通转阀切换吸料和打料通道,伺服驱动活塞往复完成定量,随后由四个灌装头向容器输出。料仓液位传感器向系统反馈料位,帮助控制上料泵,避免持续向已达到监测值的料仓供料。
灌装头包含灌装阀、升降气缸和可调夹瓶器。灌装时,灌装嘴靠近或部分进入瓶嘴,夹瓶器稳定容器并保持瓶嘴与灌装嘴对齐;更换瓶型时,可通过调节机构改变夹瓶器间距。
输送、换型调整与清洗路径
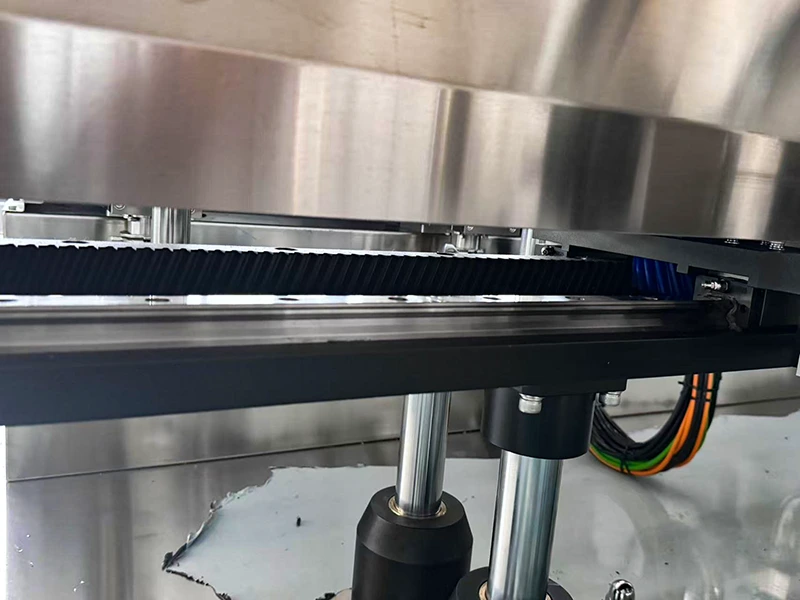
链板输送带负责带动瓶或罐前行;侧挡板高度和间距可调,夹瓶器间距也可通过旋钮调整,以匹配容器直径、高度和瓶嘴条件。运动灌装头使用尼龙托链保护气管和线缆,减少运动过程中的缠绕和磨损风险。
灌装完成后,设备可通过专用清洗管道和清洗阀通入清水或无菌水,对物料管道进行清洁;产生的污水进入底部收集箱,再从侧面排出。管道采用快拆卡扣式连接,便于检修和更换部件。
可视防护与操作控制
设备采用 304 不锈钢机架和透明钢化玻璃防护门。防护门关闭时,操作人员仍可观察运行状态;需要清洗、维修或点检时可打开防护门。侧边触摸屏 HMI 提供启动、停止和急停等基础控制,并可显示设备运行状态及生产数据。
电控柜内可见 PLC、变频器、伺服驱动器、继电器、开关电源和端子等元件;透明柜门和散热风扇便于在不打开柜门时观察并维持电控柜内部状态,具体电气条件仍需项目确认。
项目确认输入
具体物料:番茄酱、番茄沙司、番茄膏或其他产品;是否含颗粒。
容器类型:玻璃瓶、PET 瓶、罐或其他容器形式。
容器口径、高度、直径和瓶嘴条件,用于确认夹瓶器、侧挡板和灌装嘴调整。
目标灌装量、是否多规格共线,以及目标产能或每分钟瓶罐数。
物料温度、黏度、流动性和颗粒尺寸等试料信息。
上游供料、输送方向、下游旋盖或贴标接口,以及现场电源、气源、安装净空和清洗要求。