项目资料
FTPfill 四头跟踪式灌装机:食品工厂买家适配条件
面向食品工厂工程、生产和采购团队,说明 FTPfill 在高黏度番茄类物料、连续输送瓶罐和整线接口中的适配前提,以及询盘前必须确认的工艺与设备信息。
本页帮助你完成的判断
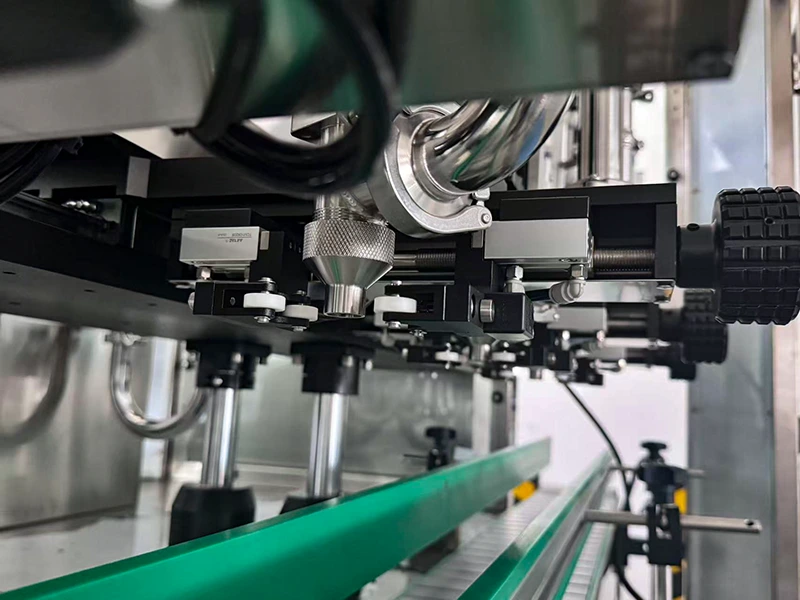
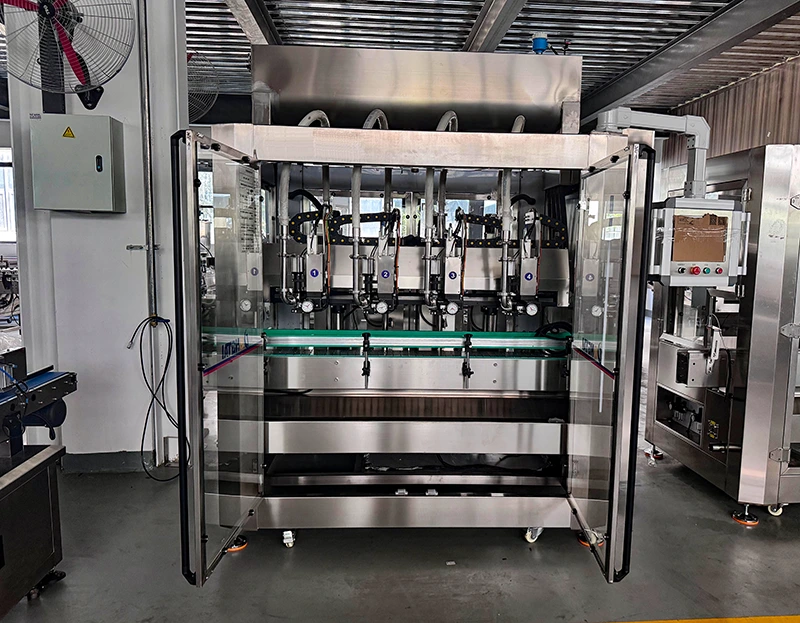
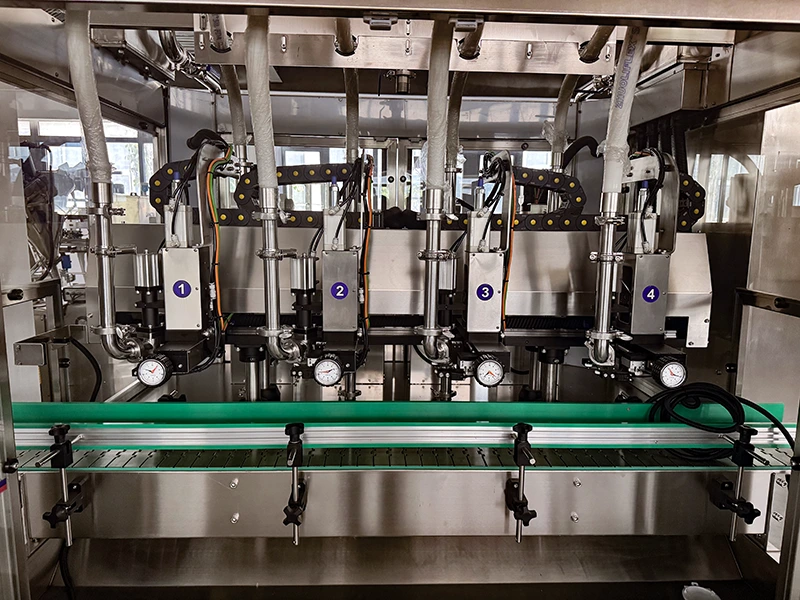
买家可将需要停瓶灌装的工序,评估为连续跟踪灌装工序:瓶或罐由链板输送带持续向前,灌装头按容器运动同步前移完成灌装。四个灌装头、活塞定量结构和伺服驱动共同服务于番茄类高黏度食品物料的连续灌装,减少停启造成的液面晃动与飞溅风险。
适用条件
物料应属于番茄酱、番茄沙司、番茄膏、番茄泥、番茄汁、切块番茄或同类食品物料;实际黏度、颗粒和流动性仍需按样料确认。
容器应能在链板输送带上连续前行,适配瓶、罐等连续输送容器;玻璃瓶和 PET 瓶可作为项目确认方向。
工序需要接受不停瓶跟踪灌装,而不是只支持容器停止后的定位灌装;灌装后可继续衔接旋盖、贴标和其他输送段。
容器的瓶口、直径和高度需要允许夹瓶器、侧挡板及灌装头位置调整;资料确认了可调结构,但未给出尺寸范围。
现场需要提供稳定气源、电源、设备安装空间和清洗排放条件;具体气压、电压、功率、净空及排放接口必须在项目阶段确认。
在生产线中的位置
FTPfill 位于物料进入料仓后的瓶罐灌装工位:上游由供料管路和料仓提供物料,链板输送带送入待装容器;设备通过活塞泵、定量罐和灌装头完成动态灌装;下游可与旋盖、贴标及后续输送或包装工段对接。
采购判断事实
灌装头配置
四头灌装结构,可按资料描述进行连续跟踪灌装。
灌装逻辑
容器不停止,灌装头按照容器向前运动的速度同步前移。
定量方式
活塞泵和定量罐配合三通转阀,完成吸料、定量和打料灌装。
容器输送
链板式输送带带动瓶、罐等容器连续向前;夹瓶器和侧挡板可调。
控制与运动
PLC、触摸屏 HMI 和伺服驱动用于灌装、跟踪运动及设备状态交互。
清洗与防护
设备配置清洗管路、清洗阀、污水收集箱及透明钢化玻璃防护门;清洗方式和现场排放接口需确认。
连续跟踪灌装是否适合你的工序
如果现有工序需要瓶体停止后再灌装,买家应重点评估停启对酱料液面的影响。FTPfill 让容器保持输送,灌装头同步前移完成灌装;资料明确将其定位为动态灌装,并显示四个灌装头可随容器运动工作。
这项适配不等于承诺固定产能或固定节拍。资料未提供速度、灌装量和精度数值,实际节拍应结合物料、容器和整线接口确认。
物料、容器与夹持调整
FTPfill 的资料基础集中在番茄酱、番茄沙司、番茄膏及同类番茄食品物料,并说明可处理瓶、罐等连续输送容器。买家需要提交物料流动性、是否含颗粒、容器口径、高度和直径,不能仅凭“高黏度”标签跳过试料或接口确认。
更换瓶型时,夹瓶器距离、侧挡板高度和挡板间距需要调整,使灌装嘴与瓶口保持对准。资料确认了这些调节结构,但没有给出允许尺寸范围。
整线接口需要在项目阶段确认
在工序位置上,FTPfill 接收料仓和物料管路的供料,并通过链板输送带接收待装容器。灌装后可规划旋盖、贴标和后续输送或包装接口,但这些后道设备不应被理解为本机已包含的配置。
买家应在询盘中明确上游供料方式、下游设备型号或接口方向、容器流向、安装净空和是否需要整线交钥匙交付。资料没有给出统一的尺寸、电气或气源标准。
控制、清洗与维护条件
设备使用 PLC、触摸屏 HMI、伺服驱动和气动元件完成灌装、灌装头移动、阀口开合与夹瓶。稳定气源对气缸动作很重要;现场还需确认电源条件、清洗水路、污水收集和排放方式。
资料显示管路采用快拆卡扣,设备配置清洗管道、清洗阀和污水收集箱;但没有证明固定 CIP 程序、清洗时长或自动配方功能,采购时应逐项确认。
项目确认输入
具体物料:番茄酱、番茄沙司、番茄膏、番茄泥、番茄汁、切块番茄或其他产品;请说明温度、流动性、黏度和颗粒情况。
容器信息:玻璃瓶、PET 瓶、罐或其他容器;请提交瓶口、直径、高度、重量和外形图。
目标灌装量与规格:单一规格还是多规格共线;资料未给出灌装量范围,需要按项目确认。
目标产能与节拍:每分钟瓶数或罐数,以及是否要求不停瓶连续运行;资料未给出固定速度。
整线接口:上游供料、下游旋盖或贴标设备、输送方向、是否需要装箱段,以及单机采购还是整线交钥匙。
现场条件:电源、气源、安装净空、地面条件、清洗水路和污水排放;具体电气、气源及尺寸参数待确认。