01 · Что даёт станок
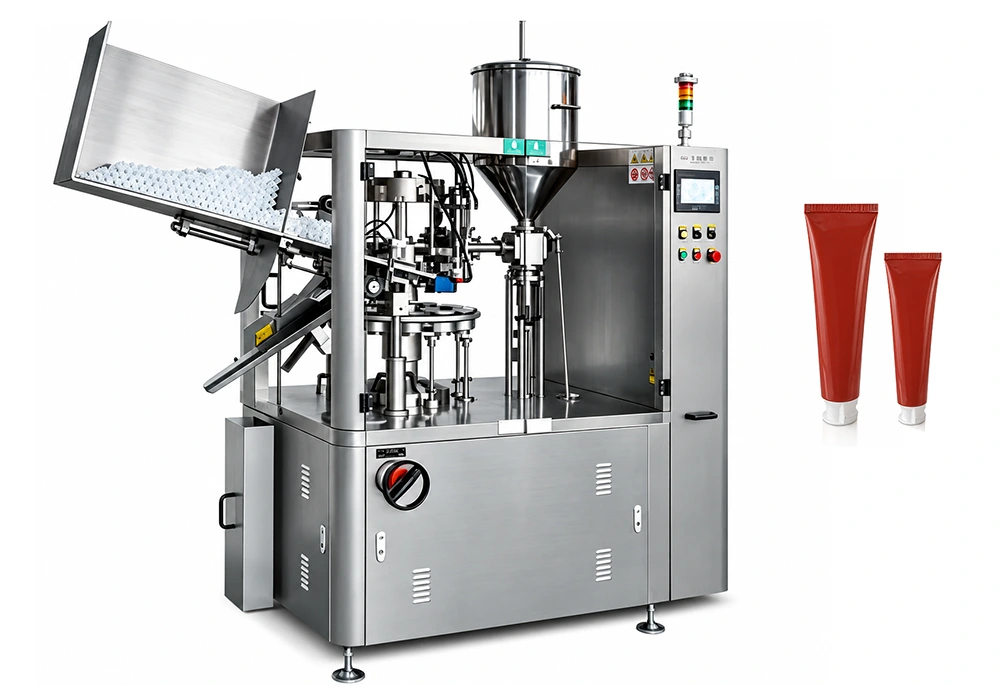
一个回转工作台完成九道工序
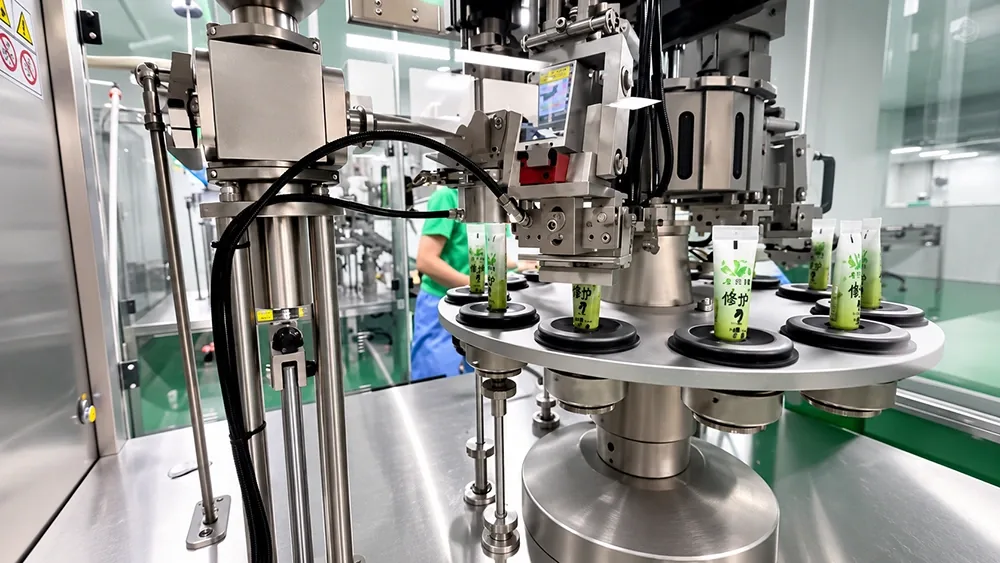
软管全程无需人工搬运:空管经倾斜料仓上料、立起并压入管座、按色标对位、可选充入惰性气体、灌装头下潜灌装、尾部加热压合封尾、修边裁切,最后顶出并送入输送带。按制造商文件,在排除管材自身原因的前提下,合格品率不低于 99.5%。
下潜式灌装头与惰性气体
物料自底部进入,气体始终保持在软管上部。可选充氮:排出管内氧气,减缓氧化与好氧菌滋生,延长保质期。
色标对位
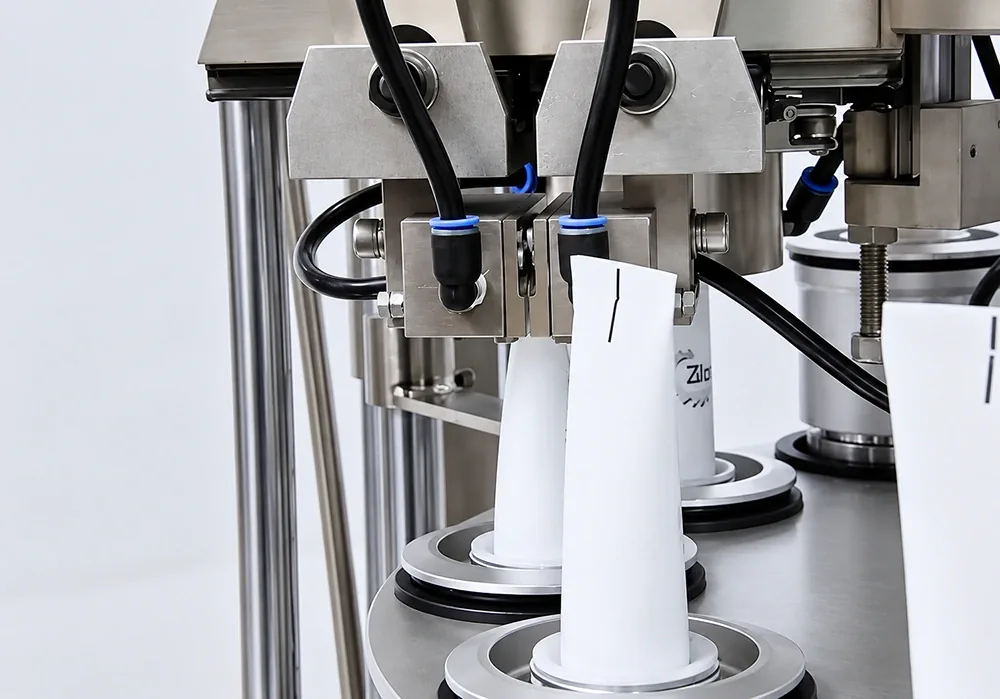
光电传感器识别软管上的黑色标记,管座带着软管旋转到位。所有软管以同一姿态封尾,缝不会歪斜。
换型不拆机
调节部位外置并带数字显示:对标压管杆高度、封尾机构高度、上管架位置,都在机外按刻度与屏幕设定。
02 · Технические параметры
回转式自动机技术参数
以下数值取自制造商技术文件。软管灌装机在四个灌装区间中按任务选配,装量不是固定的。
| 参数项 | 规格值 |
|---|---|
| 设备类型 | 软管灌装封尾回转式自动机 |
| 灌装容量 | 2–5 / 5–30 / 10–140 / 30–300 毫升(四档,按任务选配) |
| 灌装精度 | ≤ ±1% |
| 生产能力 | 60–80 支/分(受软管规格、装量与粘度影响) |
| 软管直径 | Φ10–60 毫米,可按其他直径定制 |
| 软管长度 | 45–250 毫米,可按其他长度定制 |
| 软管材质 | 塑料管、复合管、铝管 |
| 压缩空气 | 0.6–0.8 兆帕 |
| 电压与功率 | 380 伏 / 5 千瓦(热封 3.3 千瓦) |
| 外形尺寸 | 2500 × 1200 × 2400 毫米(长 × 宽 × 高) |
| 设备重量 | 约 1500 公斤 |
型号、驱动方式与选配清单在确认装量、材质与软管规格后写入技术协议。
03 · Рабочий цикл
工作循环:九道工序
回转工作台把软管从一个工位送到下一个工位。软管在自己的管座上时只完成一道工序,因此设备不因转位而停顿。
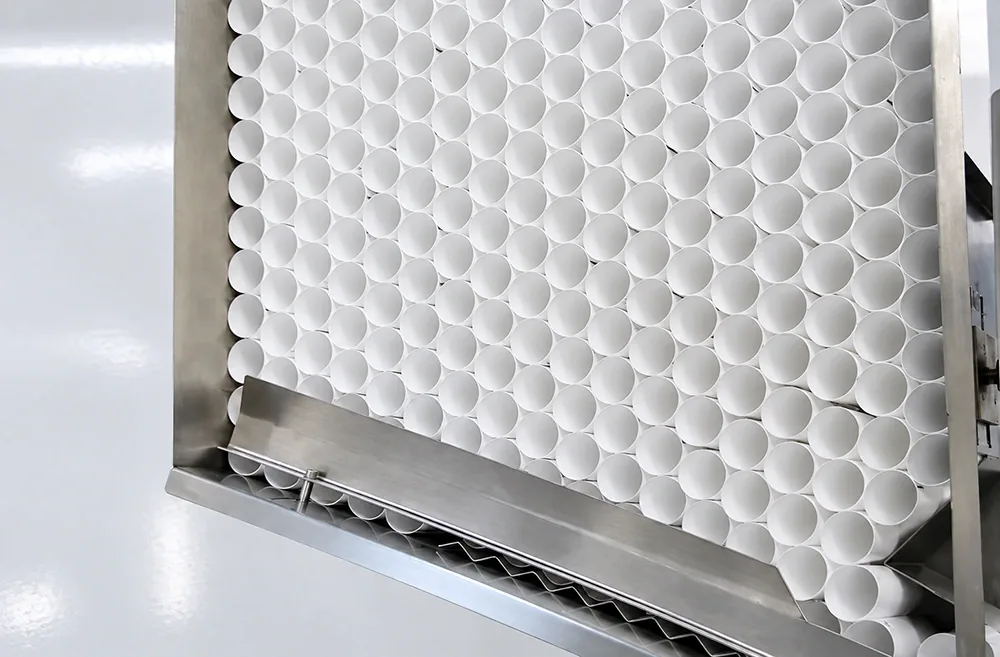
- 1空管上料 空管倒入倾斜料仓,送管机构统一方向后单列下落。
- 2立管入座 平躺的软管旋转 90°,由压管气缸压入管座,此后随回转工作台一起转位。
- 3色标对位 光电传感器找到黑色标记,管座把软管带到指定位置。位置由带数字显示的调节丝杆设定。
- 4充入惰性气体(可选) 向软管充入氮气,排出氧气并减缓物料氧化。传感器检测软管方向,管子装反时设备不启动。
- 5灌装 物料从锥形料仓经三通转阀进入活塞式计量泵。灌装头下潜到软管底部,气体保持在物料上方。
- 6尾部加热 尾部内壁由带数显温控仪表的加热机构处理,温度由操作员按软管膜材设定。
- 7压合封尾 两块带纹路的牙板压合封尾。可选同步压制生产日期与批号。机构高度按软管长度用调节手柄沿刻度设定。
- 8尾切 切刀修去封尾后的余料,废料落入机下收集箱。
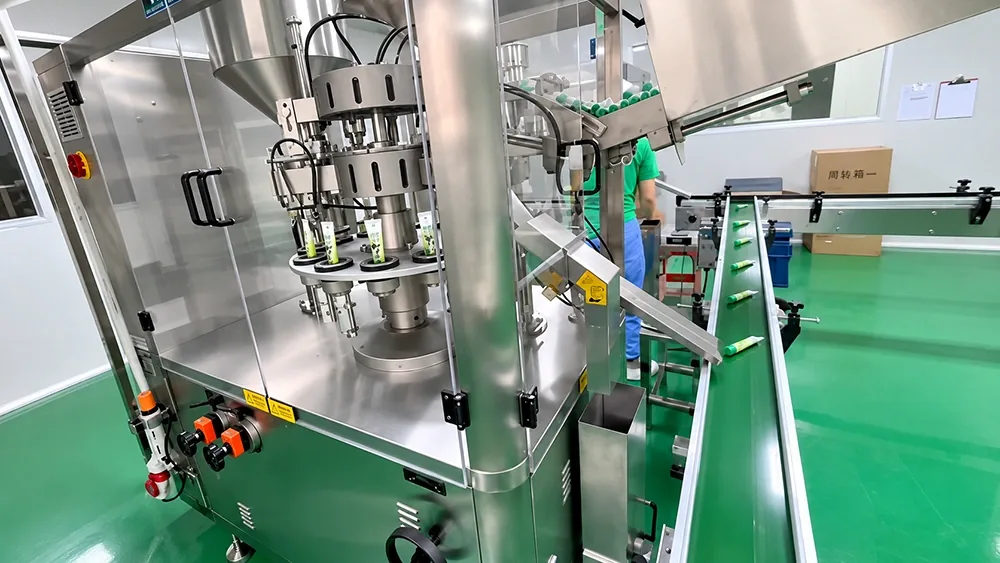
- 9成品导出 顶针把成品软管顶出管座,沿倾斜滑槽滑到输送带上。两台设备可并联对接同一条输送带。
04 · Конструкция
设备由什么构成
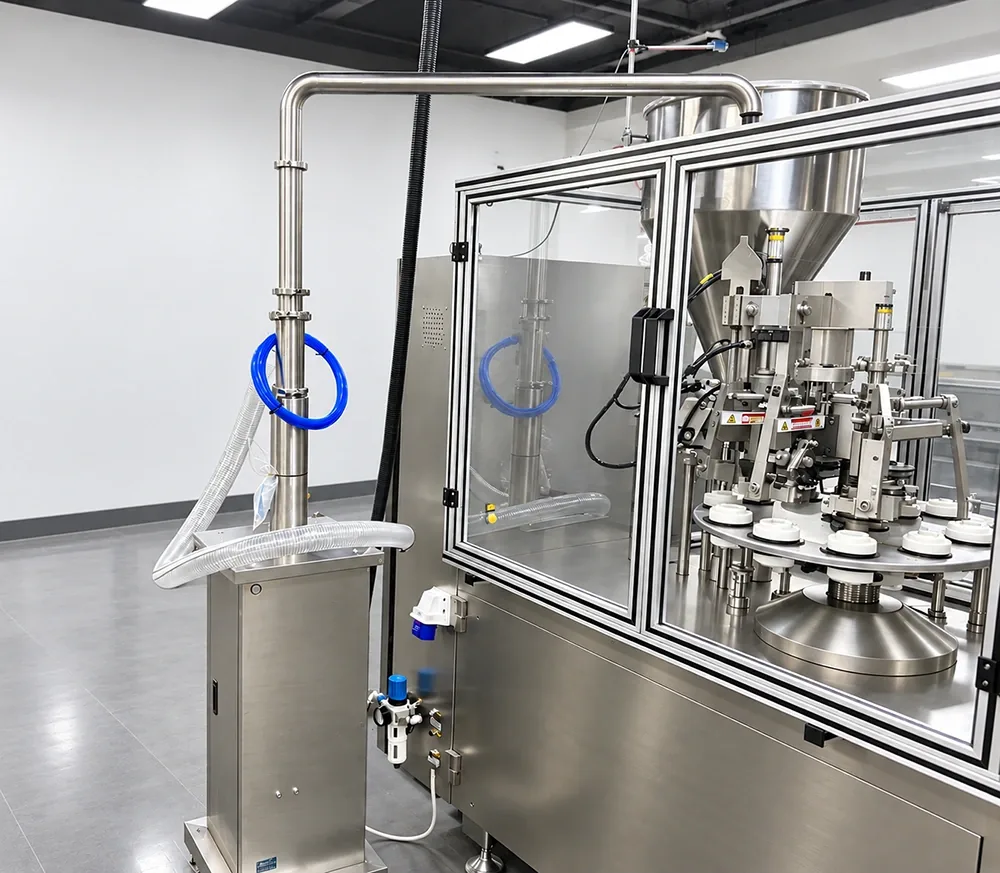
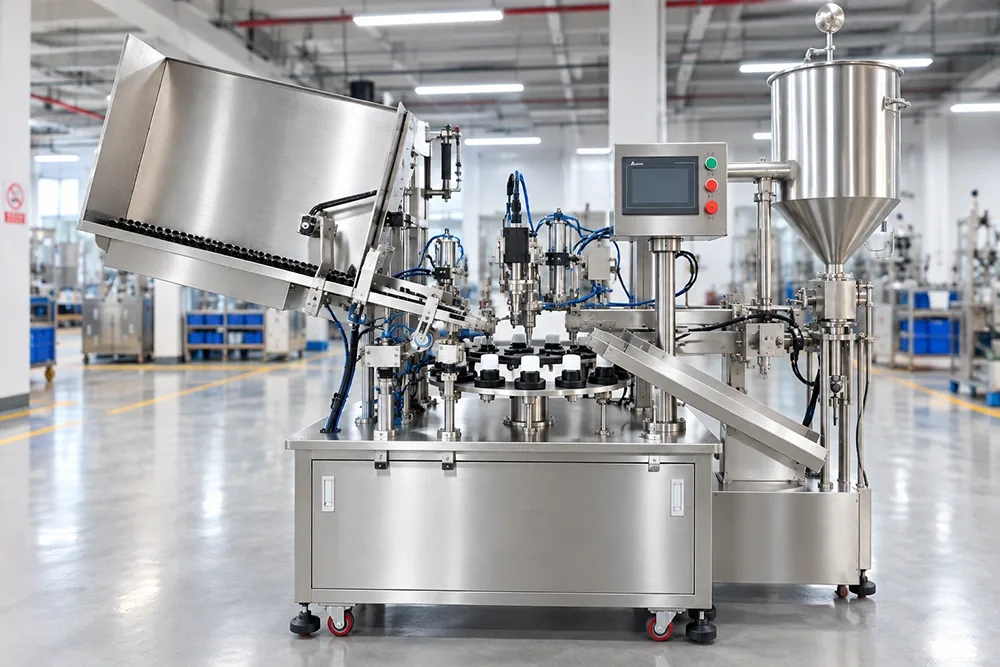
机架与所有接触物料的部件均为 304 不锈钢。封闭式金属防护罩配透明观察门,开门即停机。这一构型的软管封尾设备可连续运行。
倾斜上管料仓
空管批量倒入,方向被统一后单列下落。料仓底座可调高度、前后位置与左右挡板。
气动与伺服驱动
管座抬升、上料与转位由压缩空气驱动,可调轴向用伺服。压力与频率引到面板。
控制柜
触摸屏设定灌装容量、转速、封尾温度与打码参数。三色灯显示运行状态,旁边是急停。
05 · Применение
这台设备灌装什么
设备面向液体、膏体与凝胶类产品。下面是软管作为主包装的常见行业。
化妆品
常需充入惰性气体并压制日期与批号。
制药
结构符合 GMP 对卫生生产的要求。
食品工业
含颗粒的膏体需选配相应的计量机构配置。
06 · Подбор оборудования
报价前需要提供的信息
软管灌装机的具体配置与价格在确认输入条件后确定。下面是我们向客户索取的信息,工程师据此核算产线。
01软管
材质(塑料/复合/铝)、直径 Φ、长度,是否需要切换规格,以及每班换几次产品。
02物料
名称、粘度、是否含颗粒或纤维、是否含易燃易爆成分——这决定计量机构的型式。
03装量与精度
需要哪个装量区间、一台设备是否要跑多个容量、可接受的灌装精度是多少。
04生产方式
每天班次、计划产量、是否需要两台并联对接一条输送带、是否需要日期与批号打码。
05车间条件
电压、气源、地面承重、车间洁净度,以及清洁与清洗要求。
06交付与服务
是否需要现场安装调试、是否需要操作培训、备件范围,以及交付周期。
文档未覆盖的部分
噪声水平、清洗程序与时长、软管规格切换时长、每千支能耗、封尾温度区间、打码字符数与高度、认证证书号、实际产能爬坡曲线、备件清单与保修期——这些在原始资料中没有确定值,需按询盘逐项确认。
07 · Вопросы
软管封尾常见问题
软管尾部是怎么封的:封尾效果取决于什么?
软管封尾分两步:尾部从内侧加热后由两块带纹路的牙板压合。牙板上的筋条让封缝密实整齐。每次更换软管规格后,都要按新长度重新调机构高度。
牙板怎么更换?
封尾机构共四颗内六角:两颗固定牙板,两颗固定挡片。要松的是固定牙板的那两颗,取下旧牙板,新牙板纹路朝内装入再锁紧。
需要往软管里充气吗?
这是可选功能。开启后向软管充入氮气,排出氧气、减缓氧化与好氧菌滋生,延长保质期。该工位同时检测软管方向,装反时不会进入循环。
色标传感器怎么调?
传感器识别黑色标记并带动管座转到统一姿态。压管杆高度由带数字显示的手柄调节:先松两颗螺丝,移动压管杆,再锁紧。
换成另一种软管规格时要做什么?
需要重新设定四个位置:上管料仓、对标压管杆、封尾机构,以及需要时的灌装程序。全部外置,不拆机即可调整。
实际产能是多少?
60–80 支/分是理论值。实际产出取决于软管规格、装量、粘度与运行方式,并用您产品样品实测确认。