项目资料
SPfill 自立袋带嘴灌装旋盖工艺集成方案
面向食品工厂的 SPfill 工艺方案,覆盖带嘴自立袋的进袋、定量灌装、落盖、旋盖和成品导出。
方案适用场景
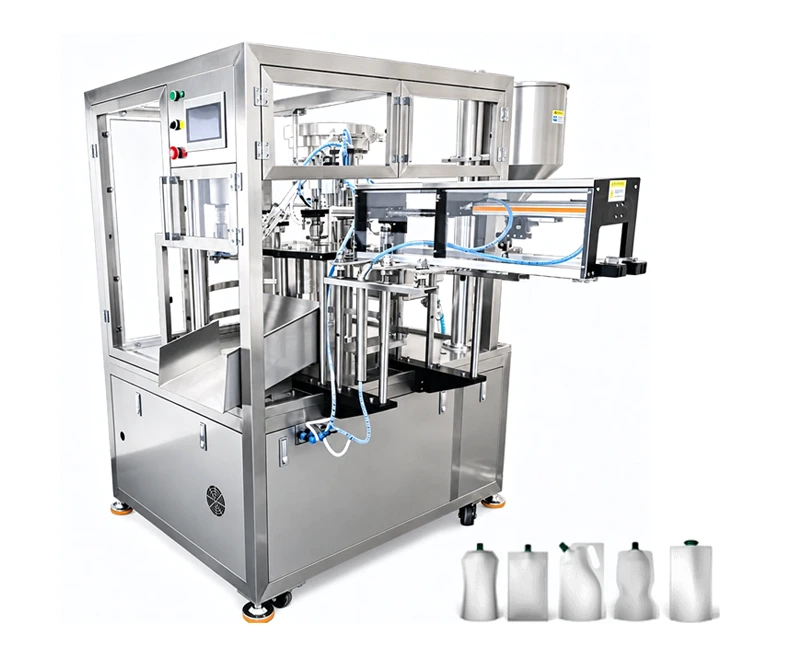
食品工厂的工程、生产和采购团队正在评估一套紧凑的带嘴预制自立袋工艺:自动进袋、袋体定位、液体或膏体定量灌装、落盖与旋盖,再将成品送往下一工序。主要参考应用为番茄酱及相关番茄制品。
适用条件
物料属于液体或膏体,主要参考物料为番茄酱、番茄膏和番茄沙司基料。
包装为带塑料嘴或接嘴的预制自立袋,需要用样袋确认嘴位、进袋方式和盖子兼容性。
对于中嘴袋,资料给出的范围为宽 60–240 mm、高 60–300 mm,设备选型前需确认实际袋型。
目标灌装量处于资料记录的 30–2000 ml 范围内,灌装头配置需在确认物料和产出目标后确定。
现场可提供 220V 50Hz 电源和接地,并具备水平安装区域、约 300 kg 的设备承载条件,以及进袋和成品导出空间。
工序与交接顺序
- 1
在确定工艺配置前,确认物料、袋型、嘴部、盖子、灌装量和目标产出。
- 2
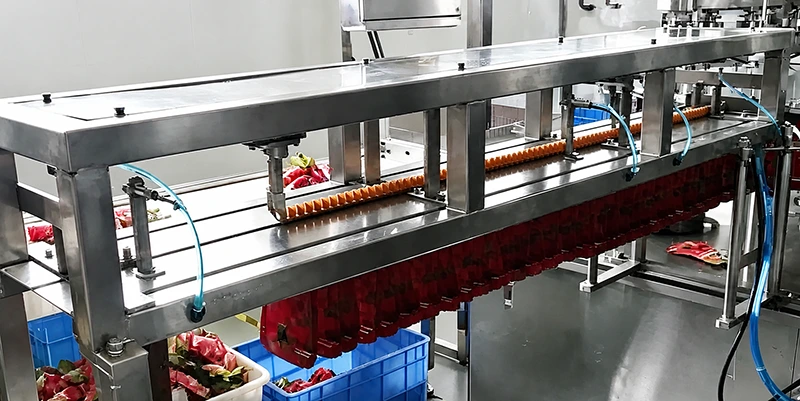
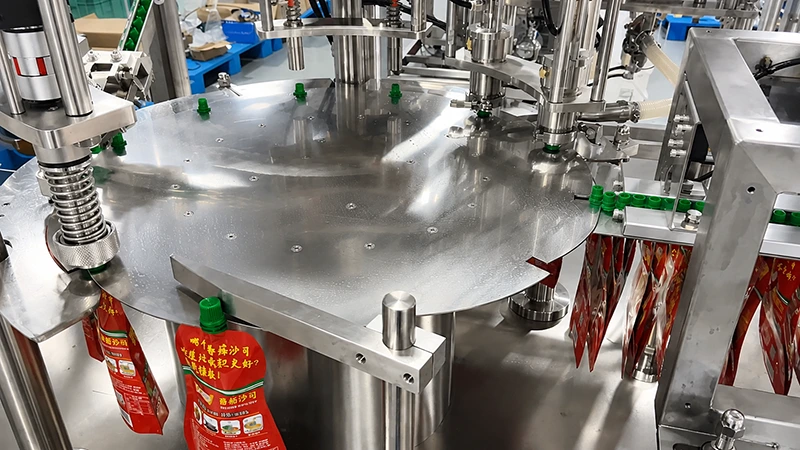
将一批空的带嘴预制袋装入设备,进袋机构分离单袋并将其送入旋转工作台夹位。
- 3
袋体在工位定位,光电检测确认有袋到位;无袋或位置不正确时不进行灌装。
- 4
料斗和泵送系统将液体或膏体经灌装头送入袋内,料斗加热、搅拌或保温功能仅在物料需要时纳入配置。
- 5
在选定配置中,可对袋嘴进行清洁,盖子经整理后落到袋嘴上,再由旋盖机构完成封口。
- 6
旋转工作台将完成灌装和封口的袋子送至出料工位,再转入后段输送或下一工序。
集成工艺流程
资料将 SPfill 定位为带嘴预制袋灌装线的核心主机,而非孤立的灌装工位。旋转工作台将进袋、定位、灌装、落盖、旋盖和出料串联为连续的间歇工艺。
该工艺面向液体和膏体,主要参考物料为番茄酱及相关番茄制品。实际运行需结合物料黏度、灌装量、袋型几何尺寸和盖子结构验证。
配置与现场接口
规格资料列出 2、4、8、10 和 12 头选项,视频中还出现 6 头版本,因此报价和验收规划前需确认 6 头是否为标准或定制配置。
料斗可根据需要考虑加热、搅拌或保温功能。物料接触通路、泵型、清洁方式及可选打码模块,应依据物料和卫生要求确认,不应默认。
安装评估包括 220V 50Hz 电源、接地、水平地面、约 300 kg 设备重量、进袋空间、成品导出,以及与前后段设备的连接。使用选配模块时,气动和电控接口需按项目确认。
配置与验收前的验证
应使用实际物料和样袋进行试验,记录灌装量稳定性、无袋保护响应、袋体定位、落盖、旋盖结果、清洁状态和出料转运情况。
工程和生产团队应针对灌装量、袋型尺寸、密封质量、换料和清洁制定验收标准,当前资料未提供特定客户的验收协议。
在冻结设备范围前,应解决斜口袋尺寸记录、6 头配置状态、物料接触材质和控制系统细节等待确认事项。
需要提前关闭的风险
工艺速度受物料黏度和灌装量影响,资料记录的 30–60 袋/分钟范围需用实际物料和袋型验证。
袋子的宽度、高度、嘴位、盖子几何尺寸和旋紧接口可能影响进袋、定位、灌装和封口,需要进行样品兼容性测试。
规格资料列出 2、4、8、10 和 12 头,视频中出现 6 头版本;6 头不视为已确认的标准配置。
资料将斜口袋宽度 60–3360 mm 标记为疑似笔误,在与原始资料核对前不得用于选型。
物料接触材质、控制系统品牌、PLC 或 HMI 型号及传感器品牌尚未完整记录,需依据 BOM 和设备文件确认。
方案确认资料
物料样品和工艺说明:物料类型、液体或膏体特性、黏度范围、温度要求和清洁要求。
样袋及其宽度、高度、嘴位、袋嘴和盖子规格,以及所需封口方式。
目标灌装量、产出目标、工作安排和所需灌装头配置。
进袋、定位、无袋不灌装、灌装稳定性、落盖、旋盖和成品导出的试验记录。
现场数据:220V 50Hz 电源、接地、地面条件、可用空间、设备承载、进袋区域、出料路径,以及所需气动或电控接口。
针对灌装量、袋型尺寸、封口质量、换料、清洁和下一工序连接的验收要求。